
Ghi chép từ xưởng sản xuất
Quy tắc thiết kế, cách chọn vật liệu và các yếu tố ảnh hưởng đến chi phí, do chính thợ cắt, chấn và hàn tại xưởng viết. Ngắn gọn, thiết thực.
 N-10 · FLOW
Từ file CAD đến chi tiết đã sơn: năm công đoạn của một đơn hàng
Một file, một đầu mối, một đơn hàng. Theo chân một cái pát qua năm công đoạn, từ bản vẽ gửi qua email đến lúc thành phẩm giao tới kho của quý khách, và xem việc gì diễn ra ở từng công đoạn.
7 phút đọc N-15 · ROOF
Vì sao nên giao trọn gói cho một xưởng
Cắt một nơi, chấn một nơi, hàn một nơi, sơn tĩnh điện lại ở nơi khác. Mỗi lần chuyển hàng là thêm thời gian chờ, thêm chi phí, và khi có lỗi thì không ai nhận. Vì vậy nên giao cả đơn hàng cho một xưởng lo trọn.
5 phút đọc N-29 · TOLERANCE
Mạch cắt và dung sai: laser chính xác đến đâu
Tia laser có bề rộng, và mép cắt không phải một đường lý tưởng. Mạch cắt là gì, vì sao máy tự bù, laser fiber đạt dung sai bao nhiêu, và khi nào một phần mười milimét mới thật sự quan trọng.
7 phút đọc N-30 · COST
Sơn tĩnh điện tính giá thế nào
Sơn tĩnh điện tính giá theo diện tích chứ không theo cân nặng. Năm yếu tố quyết định giá, và cách gộp mẻ, chọn màu để cùng một chi tiết sơn rẻ hơn.
6 phút đọc N-31 · PRICING
Một chi tiết kim loại tấm thực sự tốn bao nhiêu
Xưởng gia công theo bản vẽ không thể có bảng giá cố định. Vì vậy bài viết đưa ra cách tính: năm khoản chi phí quý khách đang trả, bảng giá kim loại của xưởng, và một chi tiết thật được tính trọn từ đầu đến cuối.
8 phút đọc N-16 · COST
Cái giá thật của một báo giá "rẻ"
Giá thấp nhất trên báo giá chưa chắc là số tiền quý khách thực sự phải trả. Hàng làm lại, hàng lỗi, giao trễ, bản vẽ không ai góp ý trước khi gia công, tất cả rồi cũng dồn vào hóa đơn, chỉ là đến sau và nhiều hơn.
5 phút đọc N-17 · SCALE
Từ làm mẫu đến sản xuất hàng loạt: chi tiết thứ 1 và thứ 1.000 khác nhau ở đâu
Mẫu quý khách duyệt được làm thủ công: chỉnh tay, hoàn thiện tay, sửa từng lỗi nhỏ. Chi tiết thứ 1.000 thì không thể làm như vậy. Bài viết nói rõ việc gì làm được khi tăng số lượng, việc gì không, và cách thiết kế để chi tiết thứ 1.000 vẫn tốt như chi tiết thứ 1.
6 phút đọc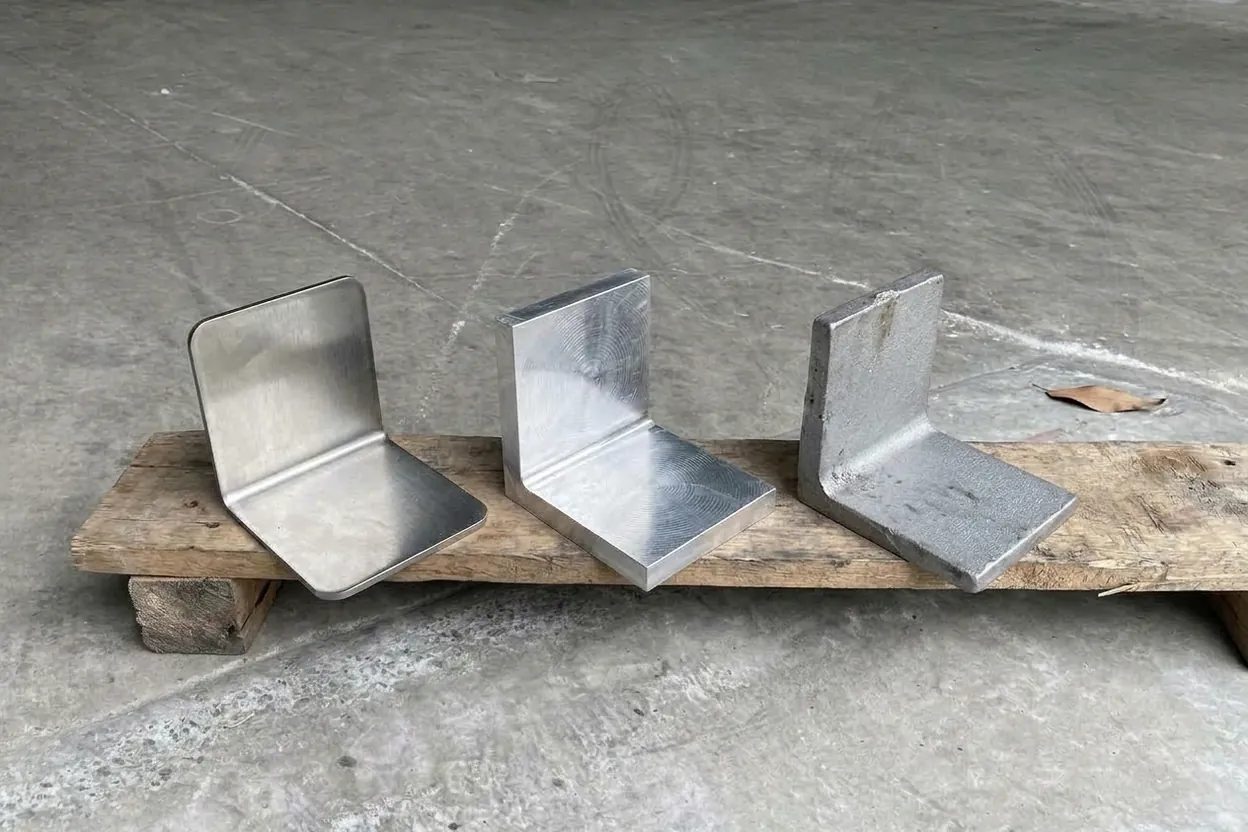 N-18 · PROCESS
Tôn tấm, gia công cơ khí hay đúc: chọn quy trình nào
Cùng một chi tiết, ba cách làm, ba mức chi phí khác hẳn nhau. Khi nào nên dùng tôn chấn, khi nào nên phay từ phôi đặc, và khi nào mới đáng bỏ tiền làm khuôn đúc.
6 phút đọc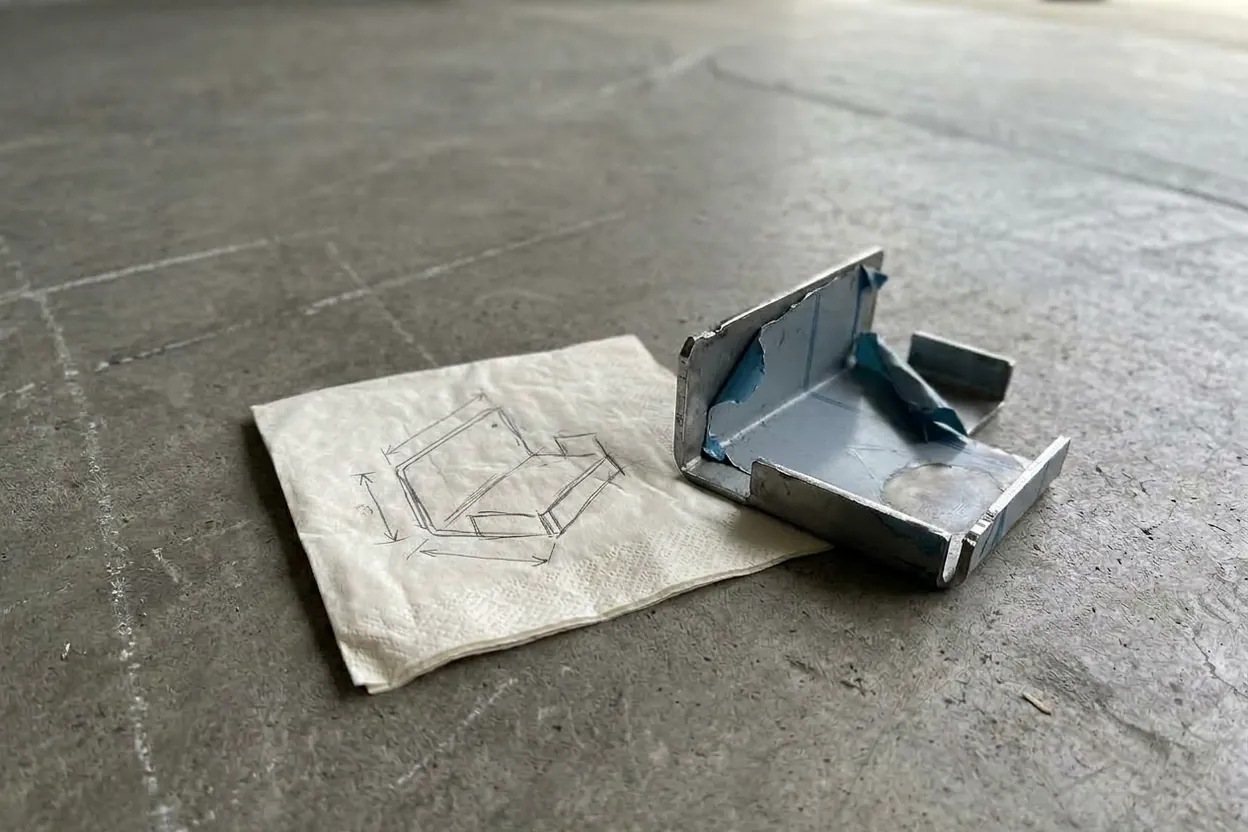 N-19 · START
Cứ gửi bản vẽ, dù sơ sài đến mấy
Bản phác tay trên giấy, ảnh chụp bằng điện thoại, hàng mẫu đã hỏng hay file 3D không ghi kích thước, xưởng đều báo giá được. Không cần đợi có file hoàn chỉnh mới liên hệ, vì file hoàn chỉnh là do hai bên cùng làm ra.
4 phút đọc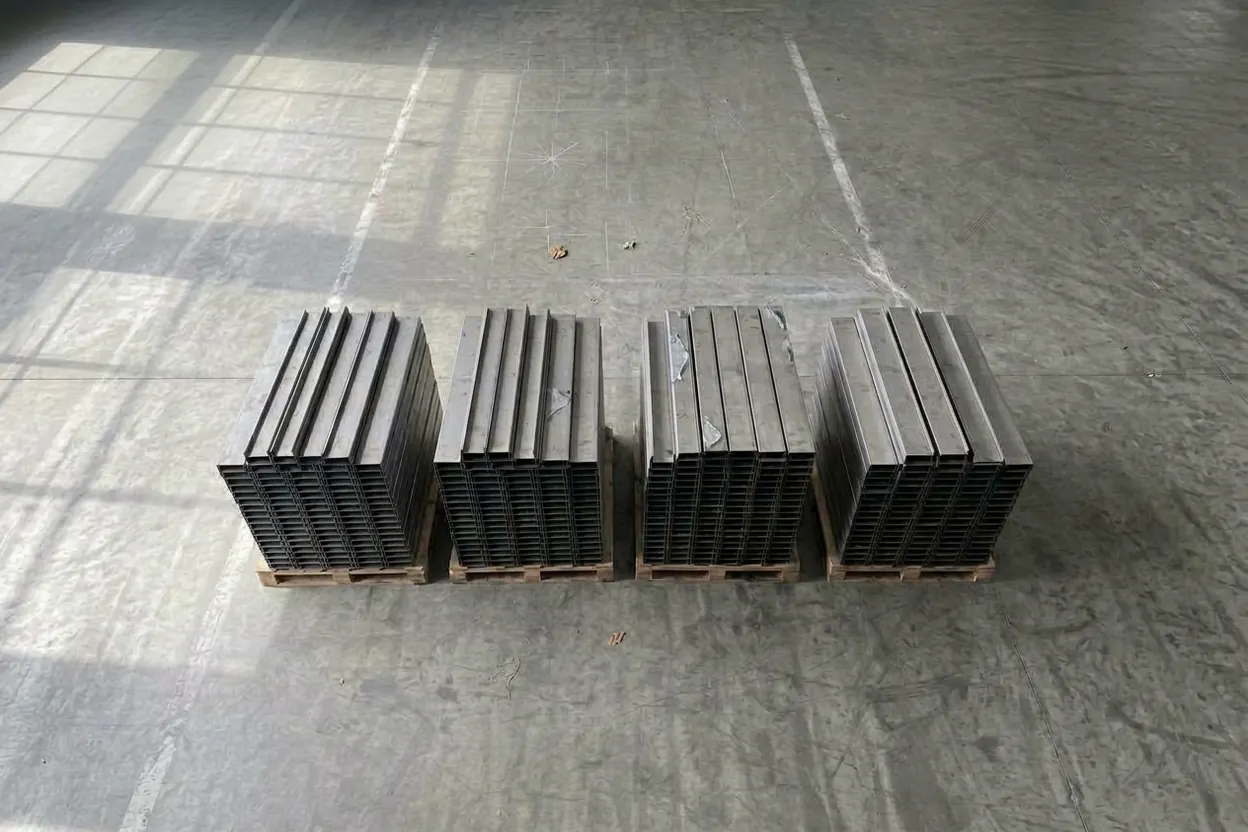 N-20 · BEND
Quy tắc thiết kế chi tiết chấn: cạnh chấn tối thiểu, rãnh thoát và khoảng cách từ lỗ đến đường chấn
Máy chấn cần đủ chỗ để làm việc, tấm kim loại cần đủ chỗ để biến dạng. Ba quy tắc hình học giúp chi tiết sau khi chấn không bị nứt, méo hay trượt khỏi khuôn.
6 phút đọc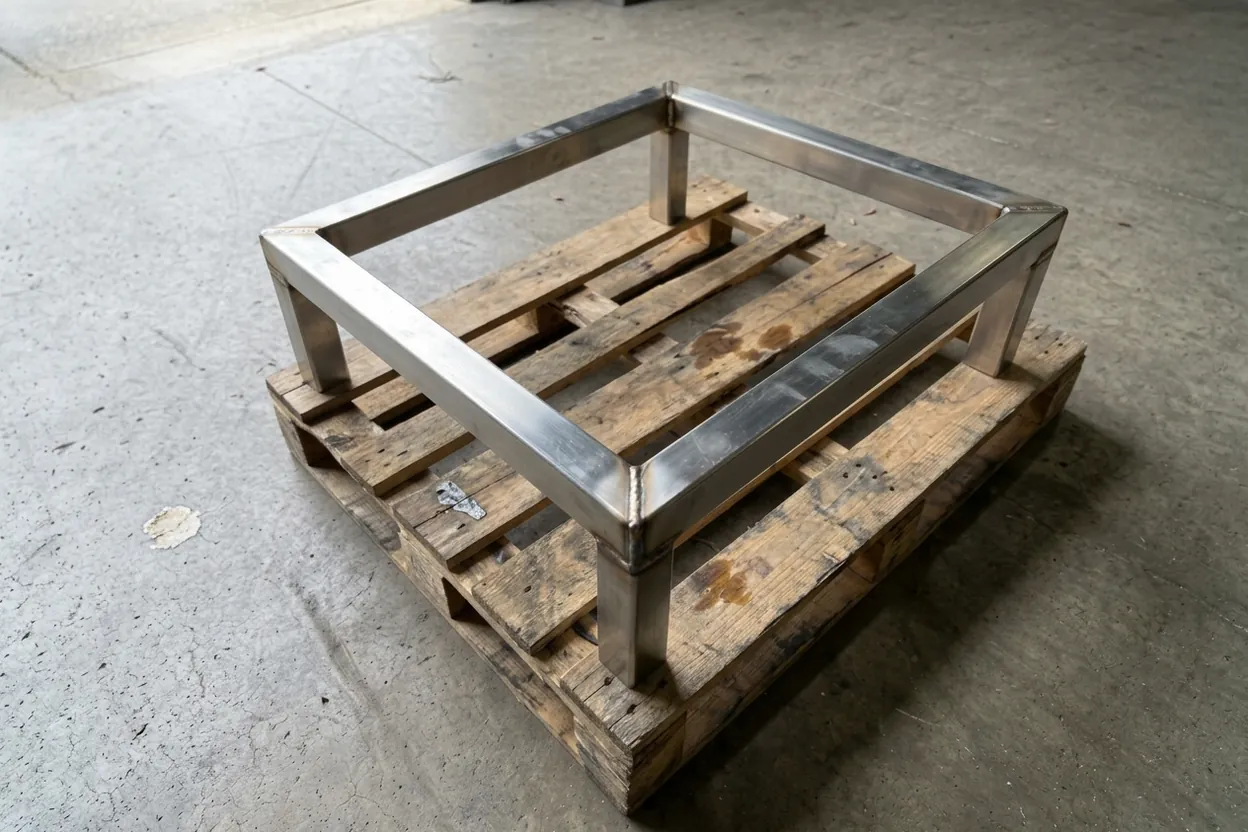 N-21 · WELD
Thiết kế mối ghép hàn: khe hở, tầm với của mỏ hàn và độ khít khi gá
Đường hàn đẹp hay không phụ thuộc vào mối ghép. Cách thiết kế khe hở, chừa chỗ đưa mỏ hàn và gá khít để hàn dễ, và chi tiết tháo khỏi đồ gá vẫn thẳng.
6 phút đọc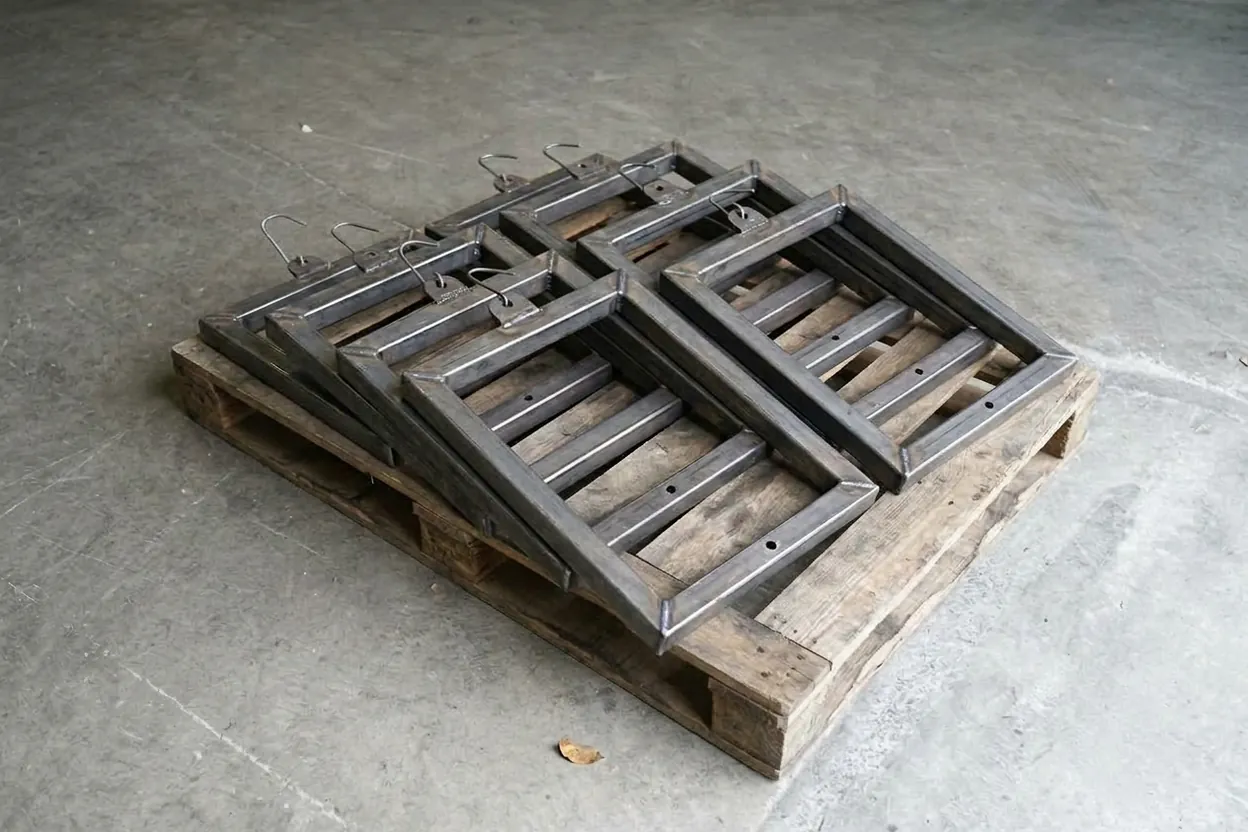 N-22 · COAT
Thiết kế chi tiết để sơn tĩnh điện: lỗ thoát nước, điểm treo và hốc sâu
Chi tiết cắt dễ chưa chắc đã sơn dễ. Bốn điều cần tính ngay từ lúc thiết kế, trước khi gia công, để lớp sơn phủ đều và dịch xử lý bề mặt thoát hết.
5 phút đọc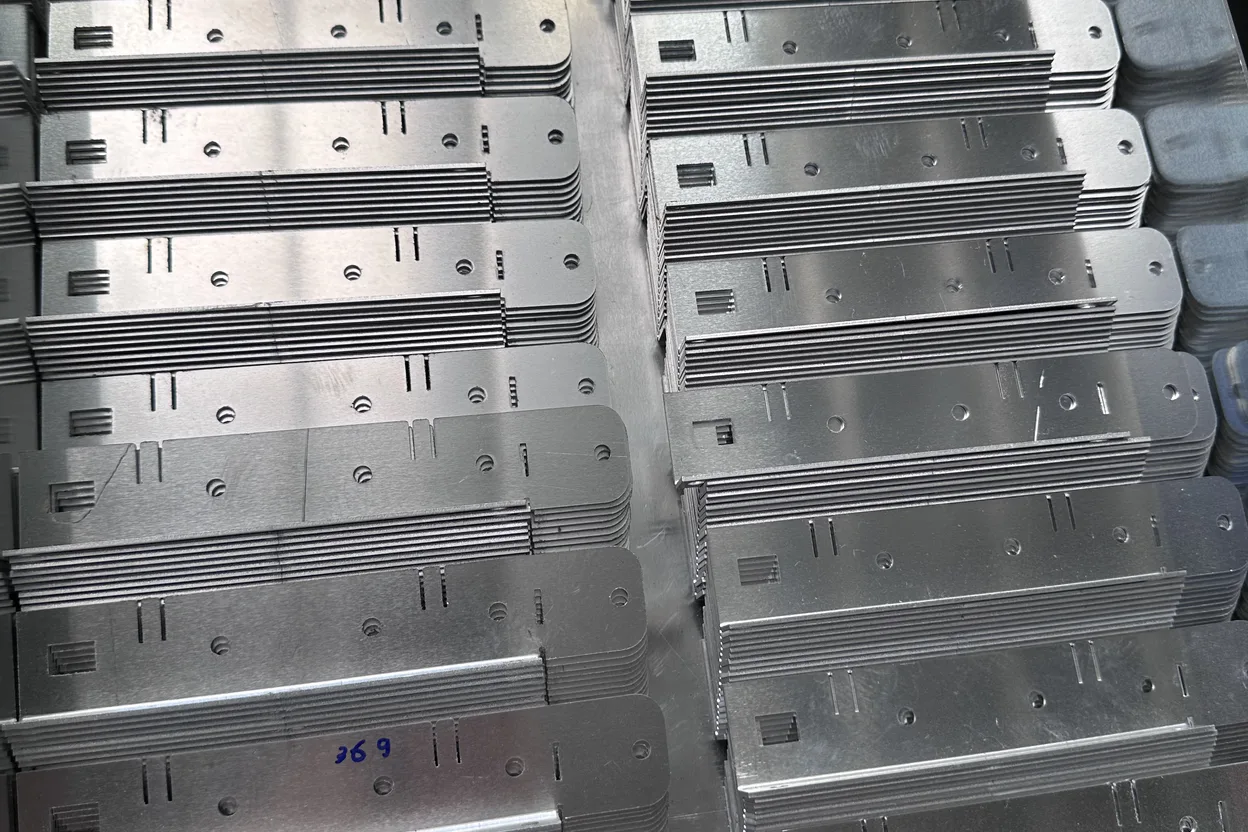 N-23 · FIX
Ren trên tôn mỏng: đai ốc ép, khoét côn, lỗ taro và lỗ trơn
Tôn mỏng gần như không đủ dày để giữ ren. Cách tạo mối ghép chắc, tháo lắp được nhiều lần trên tấm tôn (tán PEM, đai ốc hàn, lỗ khoét côn), và khi nào taro ren trực tiếp là lựa chọn sai.
5 phút đọc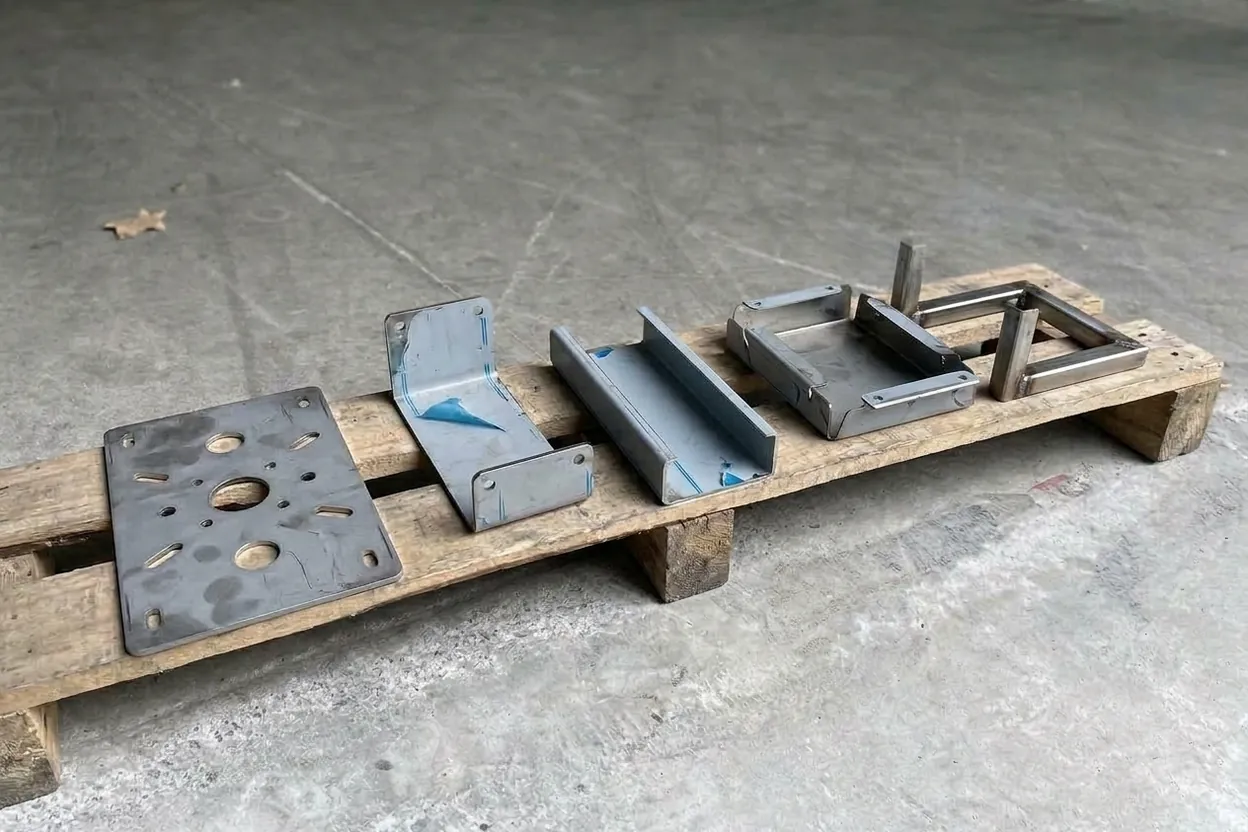 N-24 · QUOTE
Báo giá trong 24 giờ được làm như thế nào
Báo giá trong một ngày không phải là đoán mò mà là năm bước làm đúng và làm nhanh. Theo chân file bản vẽ từ lúc vào hộp thư đến khi ra con số, để thấy "báo giá trong 24 giờ" thực sự là thế nào.
6 phút đọc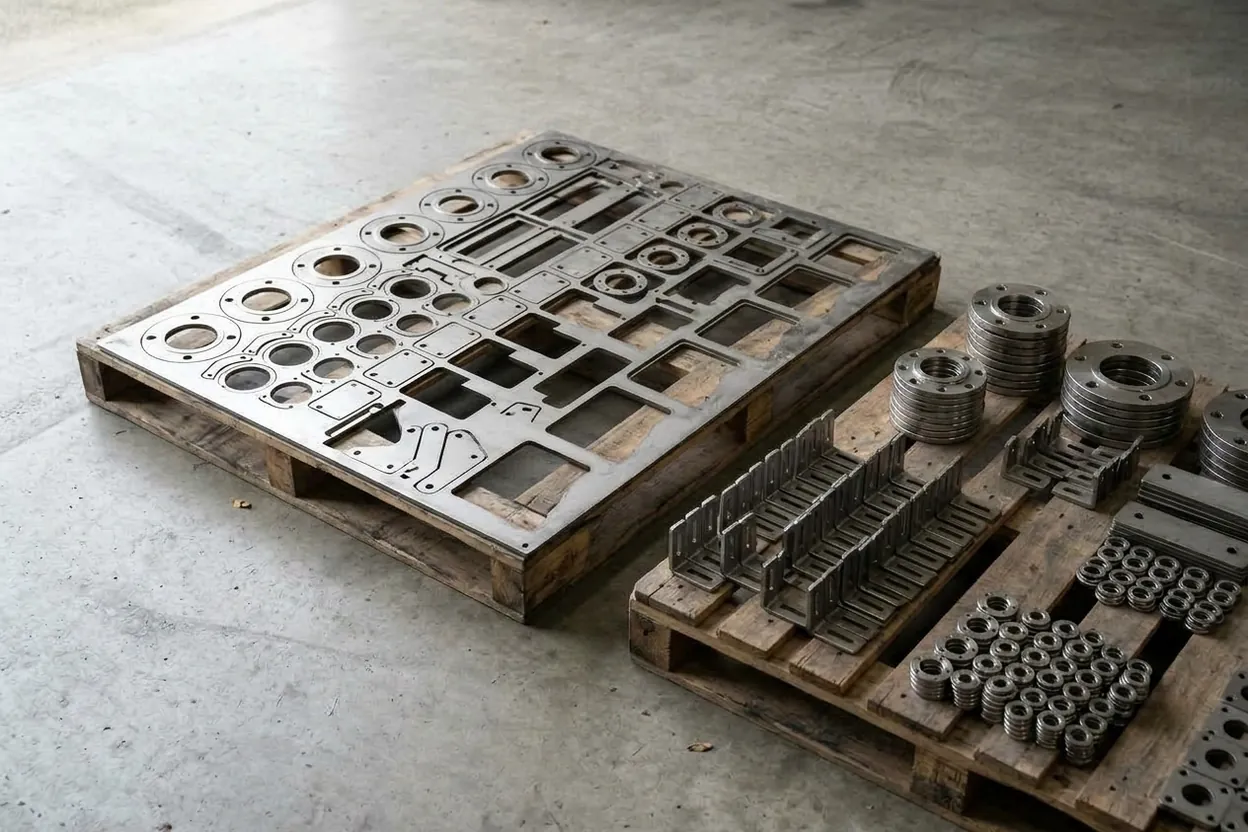 N-25 · NEST
Xếp phôi trên tấm tôn: cách xếp chi tiết để giảm chi phí
Một nửa giá của chi tiết cắt laser là tiền tôn. Xếp phôi tốt là xếp chi tiết khít nhau, dùng chung đường cắt và ghép nhiều đơn hàng trên một tấm, để phần tôn thừa thành khoản tiết kiệm cho quý khách.
5 phút đọc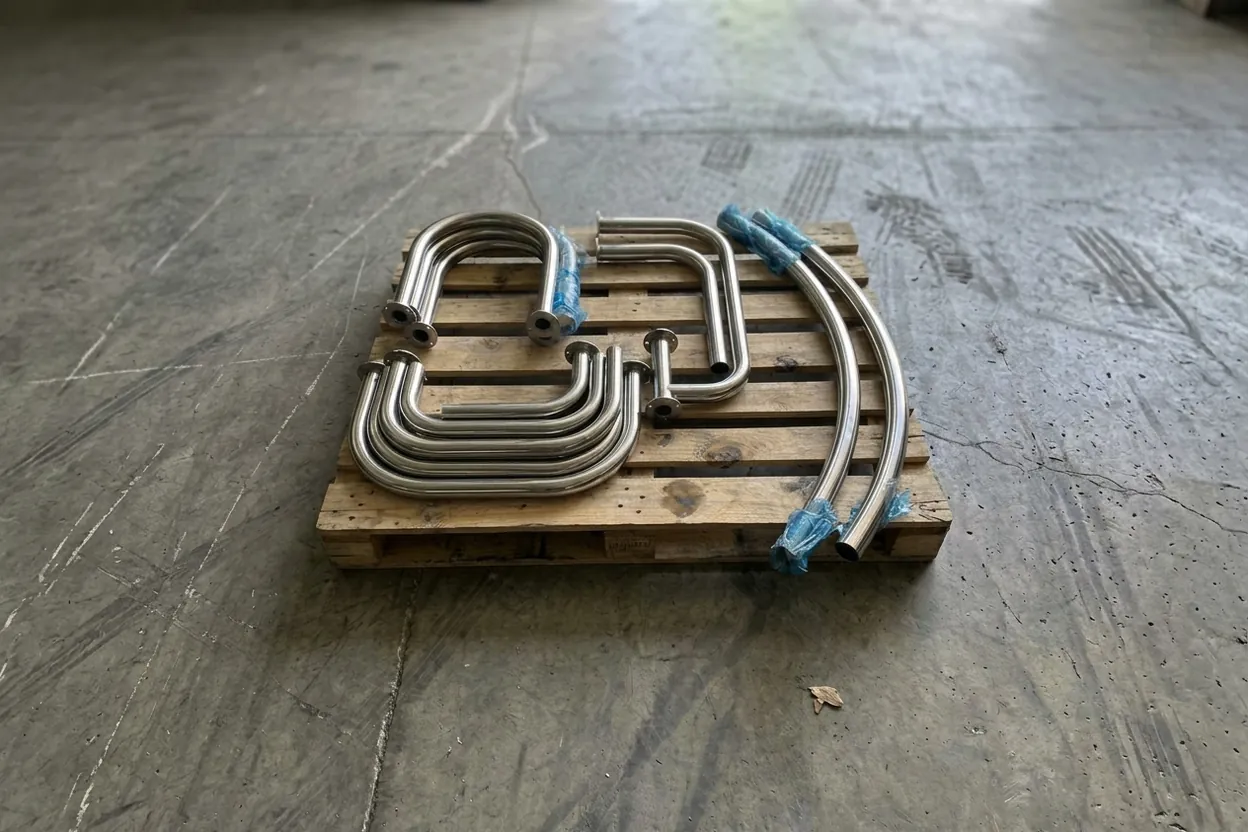 N-26 · TUBE
Quy trình uốn ống: từ cây ống thẳng đến chi tiết hoàn chỉnh
Ống uốn xong trông đơn giản nhưng cần nhiều tay nghề. Theo chân một đoạn ống từ lúc còn thẳng đến khi thành chi tiết đã kiểm tra: kẹp, kéo uốn, và cách xưởng bù độ đàn hồi để góc uốn ra đúng yêu cầu.
5 phút đọc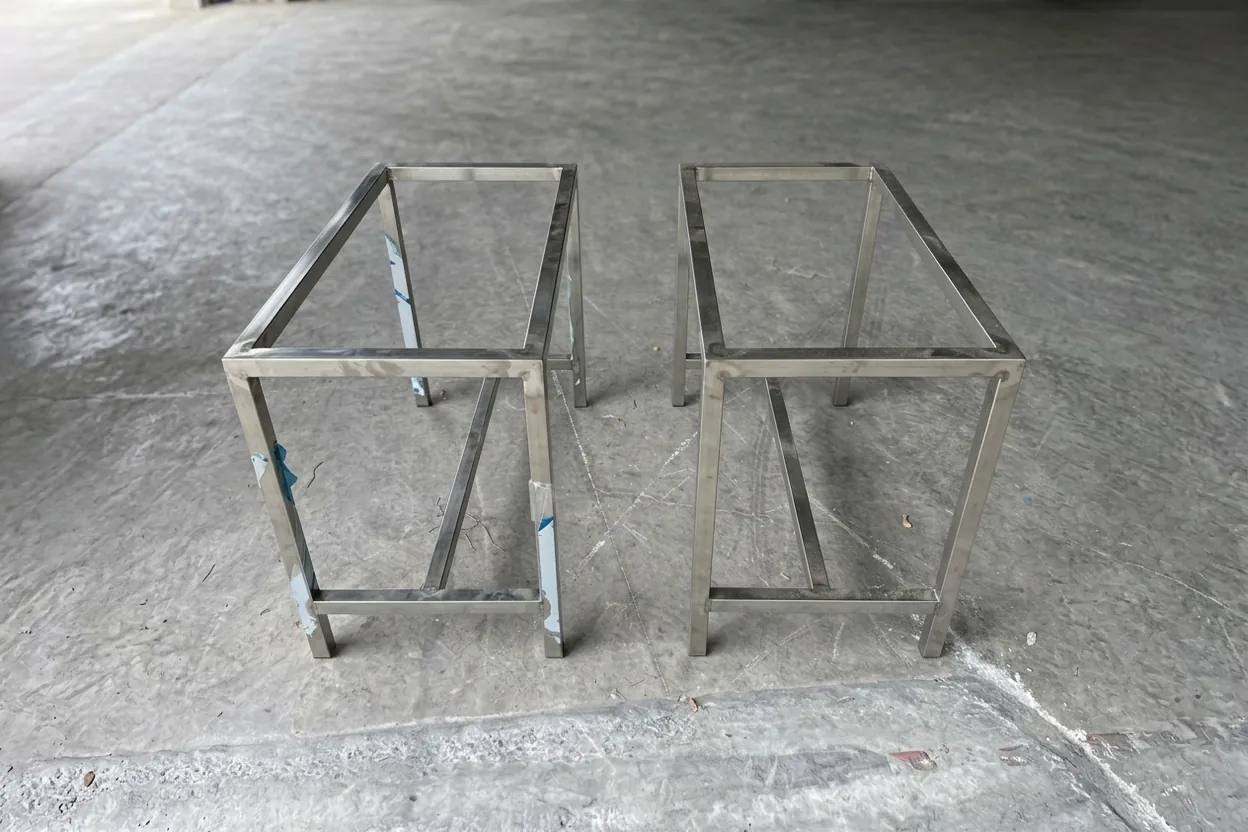 N-27 · BUILD
Từ phôi phẳng đến cụm hàn: cắt, chấn, gá, hàn, mài, sơn
Làm một khung hàn gồm nhiều công đoạn, và thứ tự làm quan trọng không kém các mối hàn. Theo chân một khung từ phôi phẳng đến khi hàn và sơn xong, để thấy vì sao phải làm đồ gá trước khi hàn.
7 phút đọc N-28 · CERT
Cách đọc chứng chỉ MTC theo EN 10204 3.1
Chứng chỉ đi kèm lô thép là cam kết bằng con số về loại thép quý khách nhận được. Bài viết giải thích từng mục trên chứng chỉ 3.1: loại chứng chỉ, thành phần hóa học và truy xuất nguồn gốc, những mục chỉ thấy quan trọng khi cần đến.
6 phút đọc N-02 · GAS
O₂ hay N₂: khí cắt ảnh hưởng đến mép cắt và giá thành
Khí thổi kim loại nóng chảy ra khỏi khe cắt cũng quyết định mép cắt trông ra sao, có sơn được ngay không, và một phần chi phí. Khi nào nên cắt bằng oxy, khi nào bằng nitơ.
5 phút đọc N-03 · BEND
Bảng tra bán kính uốn tối thiểu và hệ số k
Mỗi đường chấn phụ thuộc vào hai con số: bán kính trong nhỏ nhất mà vật liệu chịu được không nứt, và hệ số k để trải chi tiết 3D ra phôi phẳng. Bài viết đưa ra các giá trị xưởng dùng làm điểm xuất phát, và cách chấn thử để xác định con số chính xác cho từng đơn hàng.
7 phút đọc N-04 · TOL
Dung sai nào tốn tiền, dung sai nào không
Dung sai chặt đúng chỗ thì đáng tiền, chặt ở mọi chỗ thì chỉ làm đội giá. Chỗ nào độ chính xác có sẵn không tốn thêm, chỗ nào sai số cộng dồn, và cách ghi dung sai vừa đúng nhu cầu của chi tiết.
6 phút đọc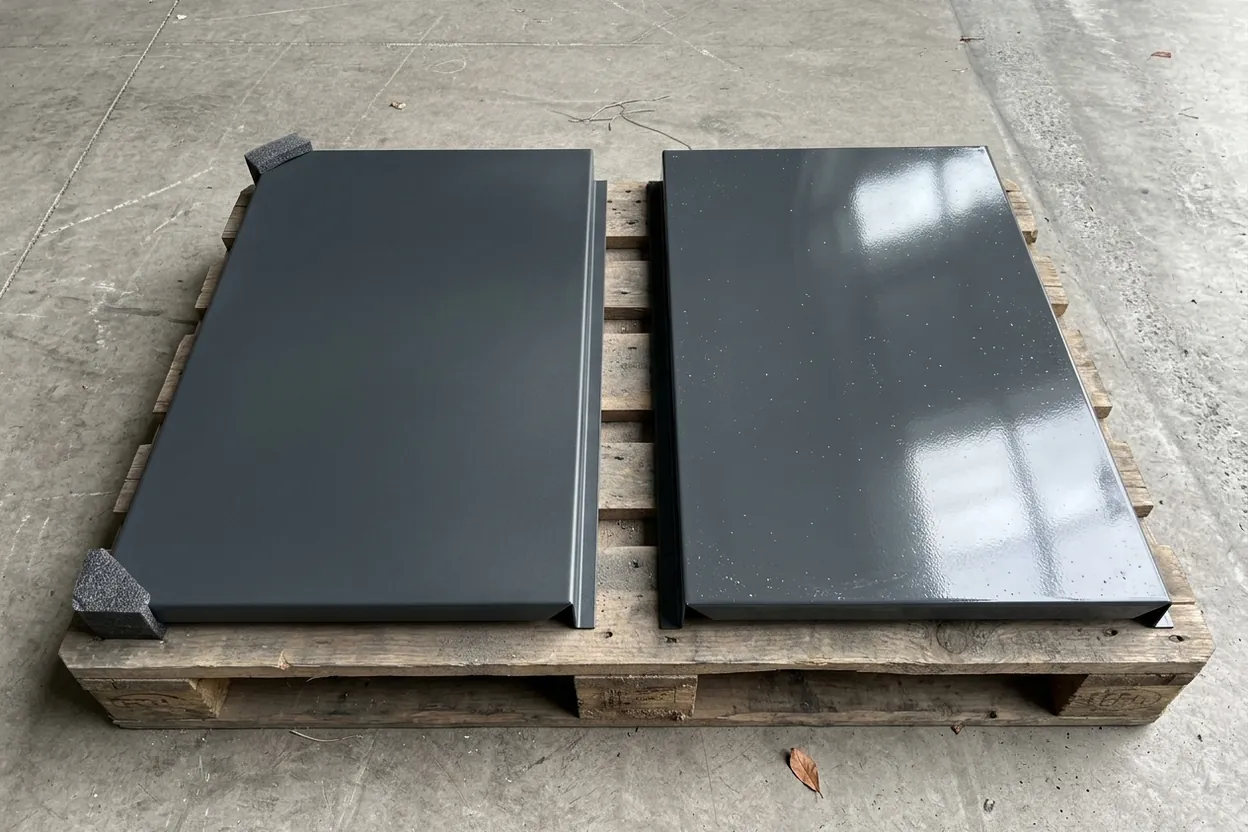 N-05 · RAL
Mã RAL là chưa đủ: độ bóng, vân sơn và độ bền ngoài trời
Hai chi tiết cùng mã RAL 7016 vẫn có thể trông khác hẳn nhau. Màu chỉ là một trong bốn thông số của lớp sơn. Bài viết giải thích ba thông số còn lại và cách chốt lớp sơn để năm năm sau vẫn đẹp như lúc mới.
4 phút đọc N-11 · FINISH
Bề mặt inox 2B, xước #4 và gương #8: loại nào dùng cho việc gì
Inox về xưởng đã có sẵn bề mặt, chọn sai thì đổi lại rất tốn kém. Bài viết phân loại nhanh các bề mặt cán và đánh bóng, kèm công việc phù hợp với từng loại.
5 phút đọc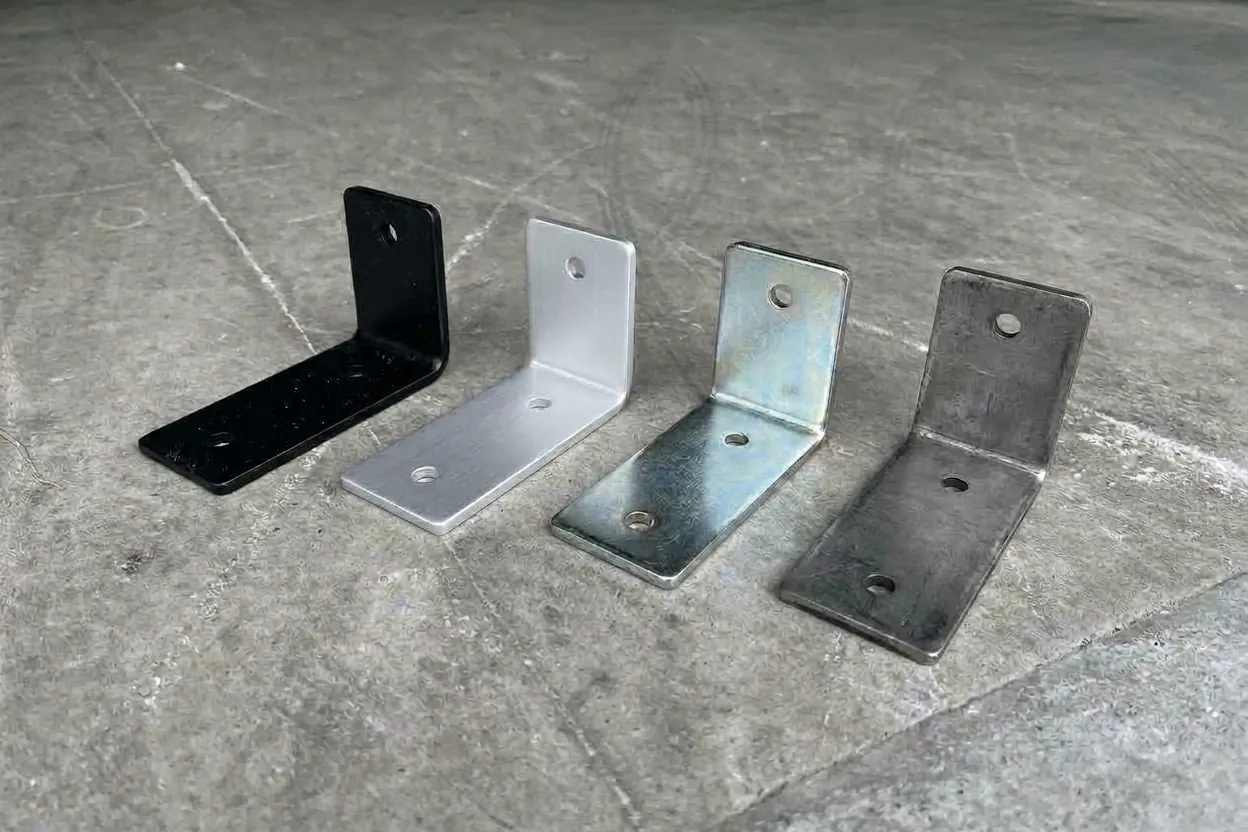 N-12 · COAT
Sơn tĩnh điện, anode, mạ kẽm hay để mộc: chọn lớp hoàn thiện nào?
Bốn cách hoàn thiện chi tiết kim loại, mỗi cách được mất khác nhau về màu sắc, khả năng chống ăn mòn và chi phí. Bài viết so sánh dễ hiểu, để khi đặt hàng quý khách chọn đúng loại mình cần.
6 phút đọc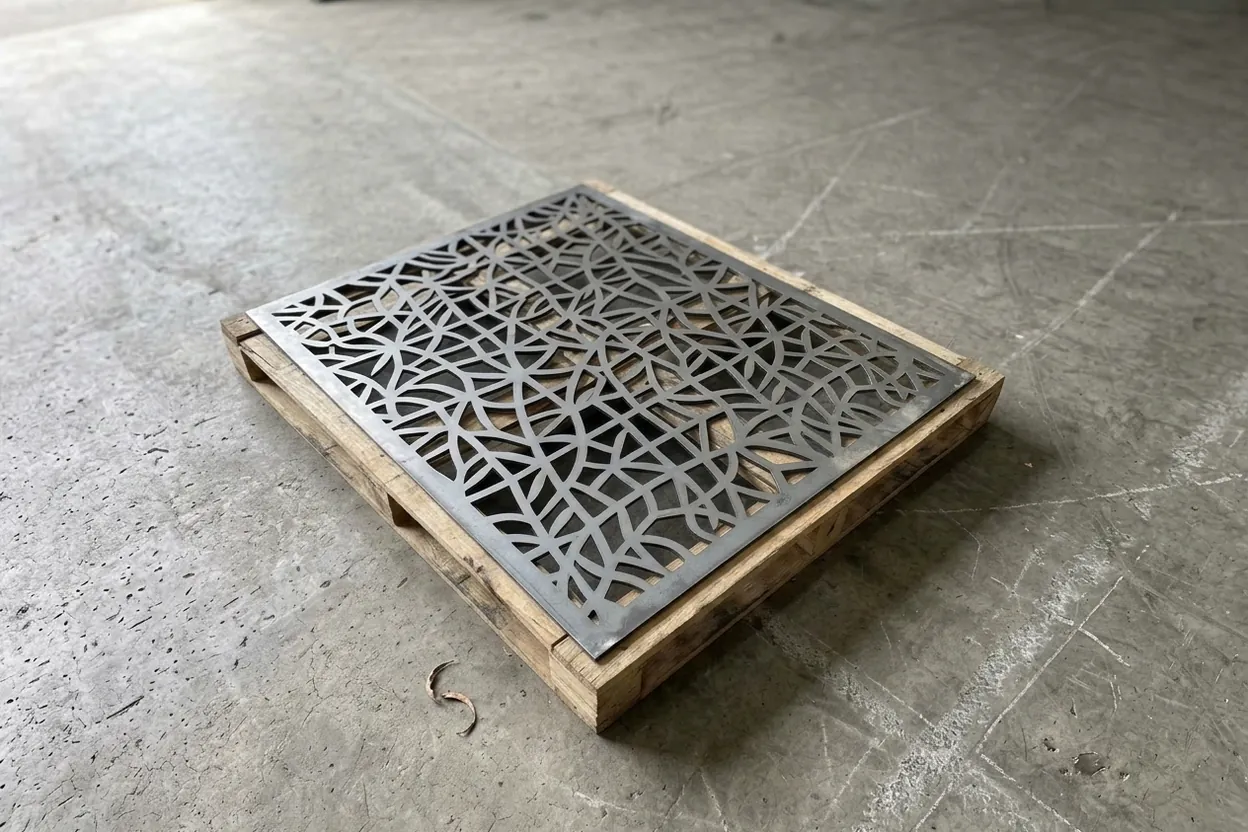 N-13 · ART
Cắt laser hoa văn và biển hiệu: nét mảnh đến đâu thì cắt được
Với vách trang trí, biển hiệu, chữ lồng hay hoa văn cắt rỗng, đẹp hay không là ở chi tiết. Chỗ nào laser cắt được nét sắc, chỗ nào cần chừa cầu nối, và cách gửi file để cắt được ngay.
5 phút đọc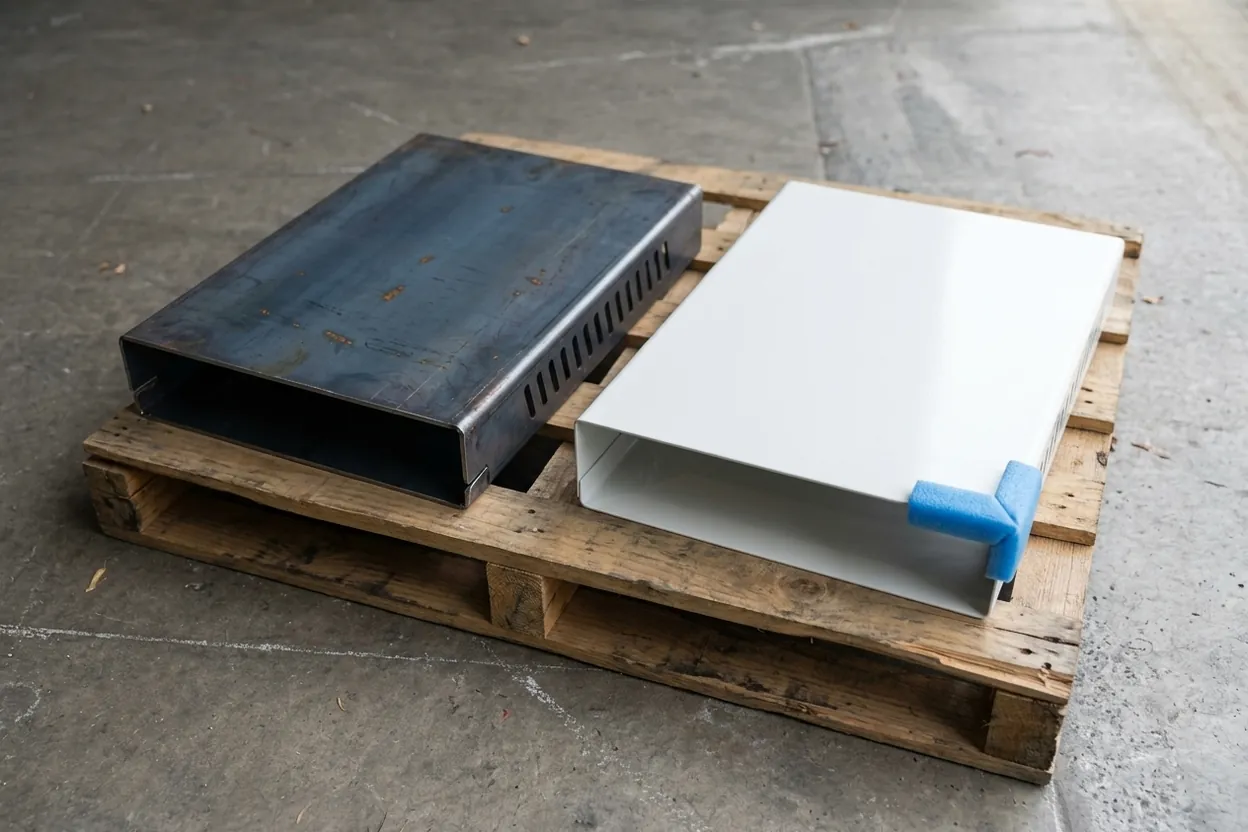 N-14 · LINE
Từ phôi thép còn vảy cán đến thành phẩm sơn tĩnh điện
Sơn tĩnh điện chỉ bền khi bề mặt bên dưới được xử lý đúng. Theo chân một phôi thép thô qua phun bi, xử lý bề mặt, buồng phun sơn và lò sấy, để thấy vì sao khâu không nhìn thấy lại quan trọng nhất.
6 phút đọc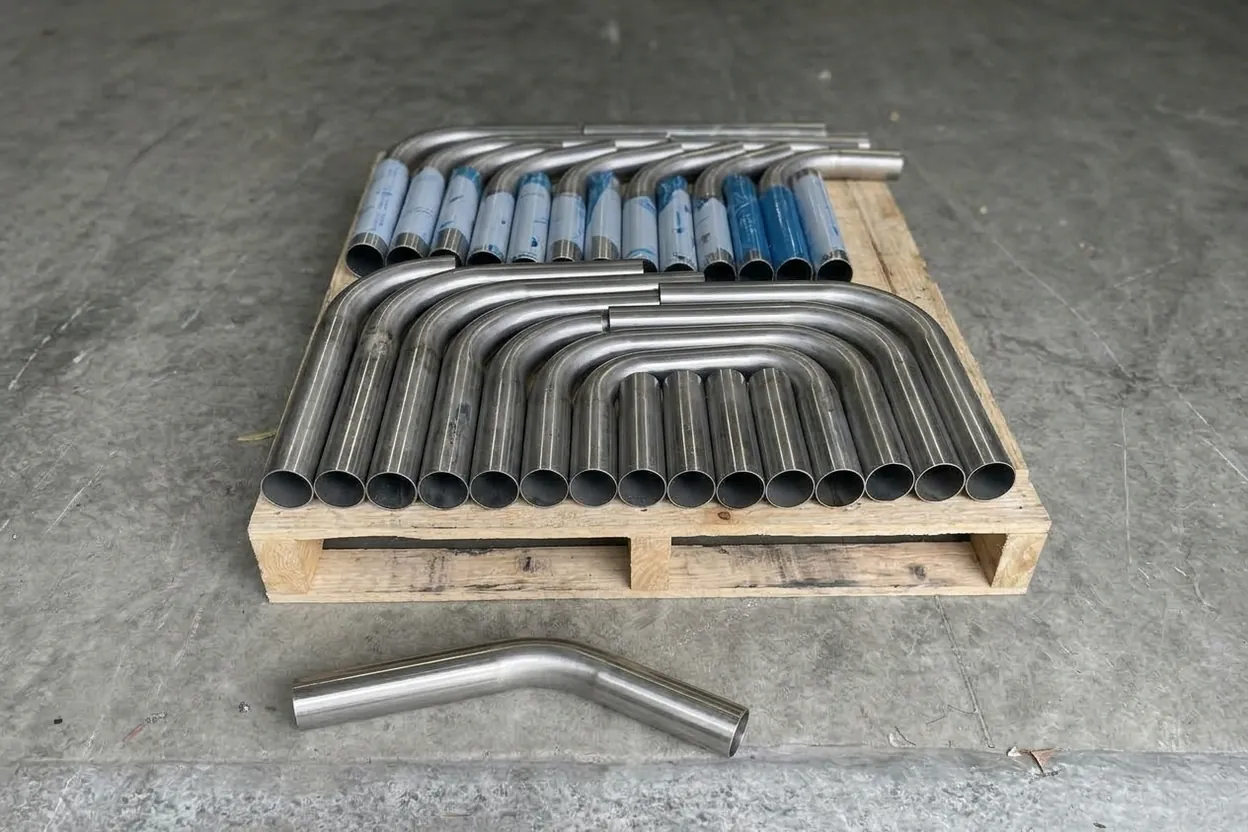 N-06 · TUBE
Hiện tượng đàn hồi khi uốn ống và cách khắc phục
Ống nào cũng bung lại vài độ sau khi khuôn nhả ra. Cách chúng tôi đo, dự đoán và uốn dư để ra đúng góc yêu cầu.
5 phút đọc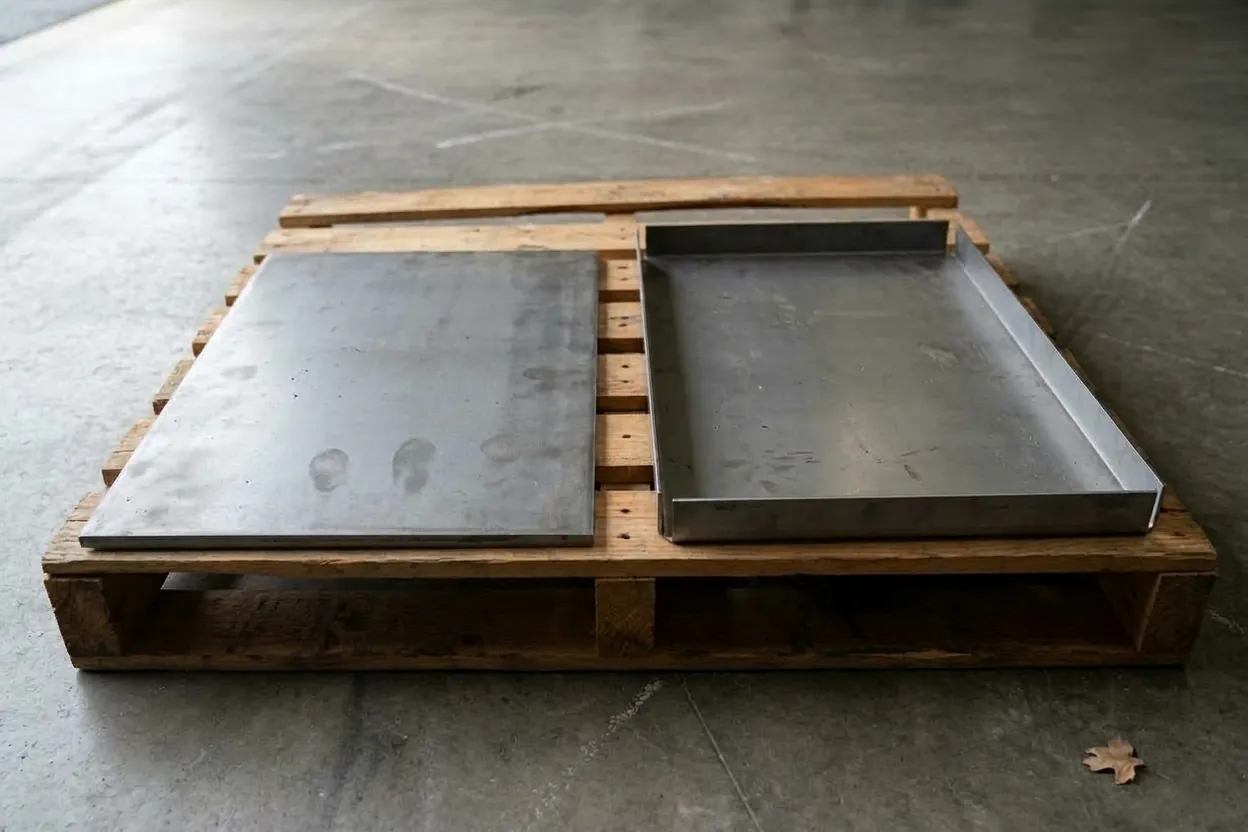 N-07 · GAUGE
Chọn độ dày tấm: bền, nhẹ hay rẻ?
Tấm dày hơn chưa chắc đã cứng hơn so với số tiền bỏ ra. Độ cứng thực ra đến từ đâu, vì sao chấn thêm một đường mép lại hiệu quả hơn tăng độ dày, và cách chọn độ dày vừa đủ mà không tốn tiền cho phần kim loại thừa.
6 phút đọc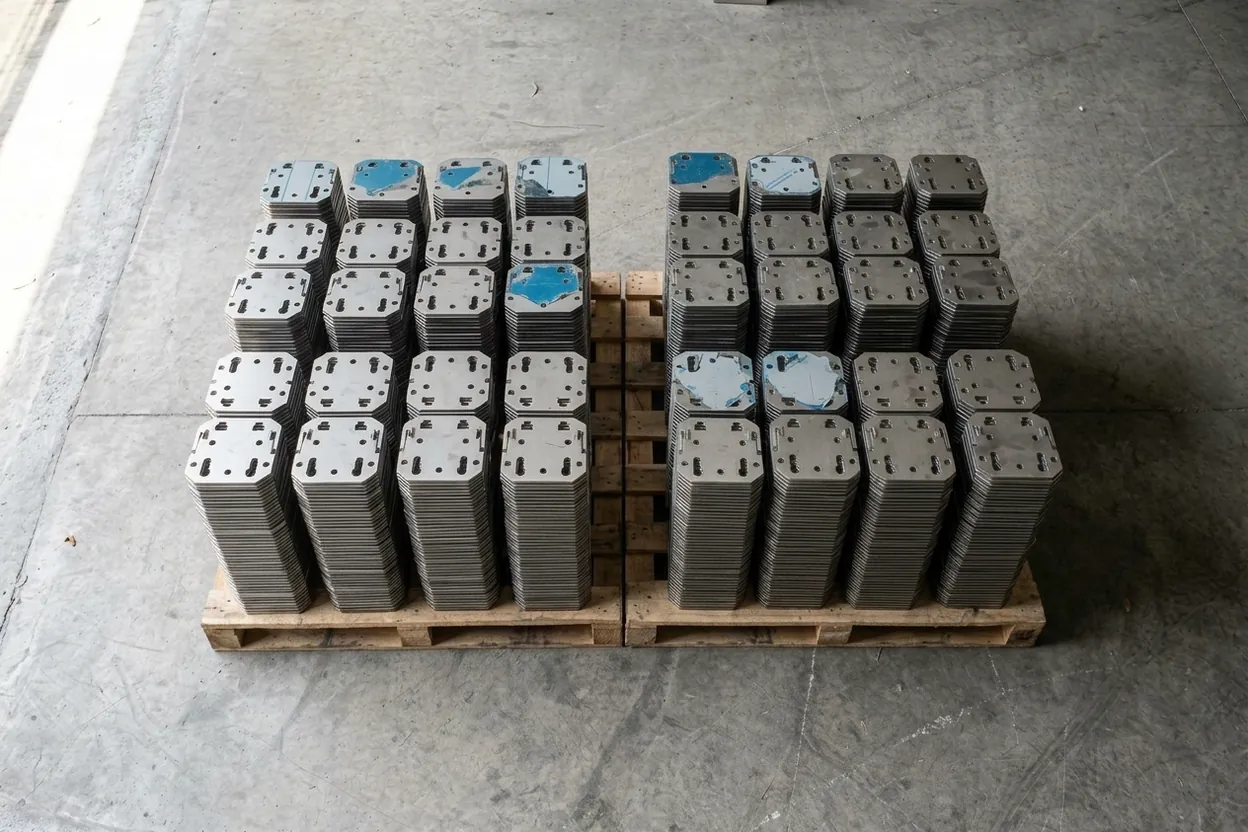 N-08 · FLOOR
Thêm máy cắt laser fiber thứ hai, rút ngắn thời gian chờ
Năng lực cắt tăng 60%. Điều này thay đổi thời gian giao các đơn inox mỏng ra sao.
3 phút đọc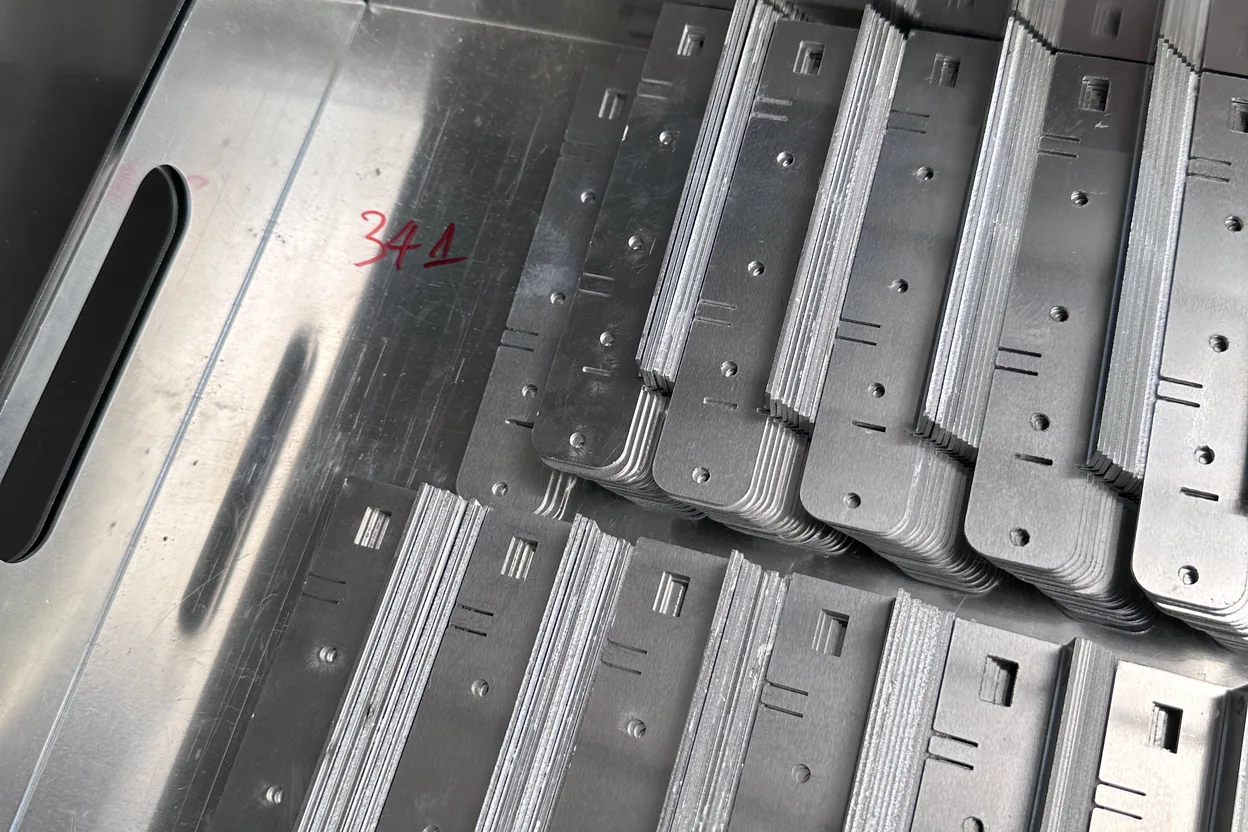 N-09 · HEM
Gấp mép, chấn Z và cuộn mép: xử lý cạnh tấm lộ ra ngoài
Cạnh cắt laser rất gọn nhưng cũng rất bén. Gấp mép giúp che cạnh sắc, tăng độ cứng cho chi tiết và giấu phần kim loại thô. Chấn bậc thì giúp các tấm chồng lên nhau nằm khít, phẳng.
5 phút đọcMỗi tháng một ghi chép hữu ích.
Quy tắc thiết kế, biến động giá vật liệu, năng lực sản xuất mới của xưởng. Không quảng cáo, hủy đăng ký bất cứ lúc nào.
