
Từ file CAD đến chi tiết đã sơn: năm công đoạn của một đơn hàng
Một file, một đầu mối, một đơn hàng. Bài này theo chân một cái pát, từ bản vẽ gửi qua email đến khi thành phẩm về tới kho của quý khách: nó đi qua năm trạm nào, và ở mỗi trạm diễn ra những việc gì.
Tiếp nhận bản vẽ
TRẠM · BÁO GIÁMọi đơn hàng đều bắt đầu từ một file gửi qua email. Có người trực tiếp mở file ra xem, không phải một hệ thống tự động. Bản vẽ được kiểm tra theo đúng những quy tắc mà máy cắt, máy chấn sẽ gặp sau này, rồi đưa vào bản xếp phôi và tính giá. Phần lớn chi tiết có báo giá ngay trong ngày. Một số ít được đánh dấu đỏ, kèm một dòng góp ý cần sửa.
Trạm này làm tốt thì bốn trạm sau mới chạy nhanh. File rõ ràng, đủ thông tin sẽ đi thẳng từ email vào bản xếp phôi. File mập mờ thì phải trả lại để hỏi thêm, và lúc đó thời gian gia công thực ra vẫn chưa bắt đầu tính.
Cắt
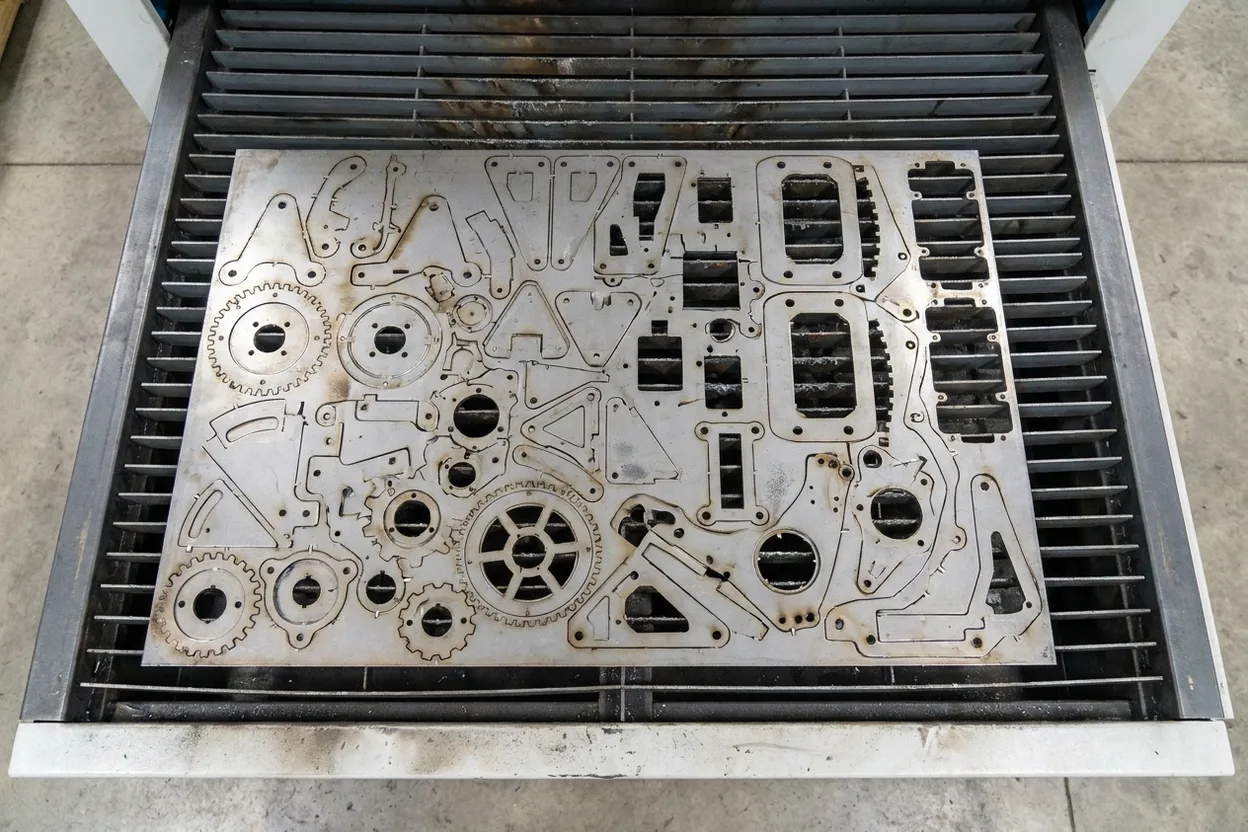
TRẠM · LASER FIBERChi tiết tấm được cắt trên máy laser fiber, cắt thép, inox và nhôm dày từ 0,5 đến 25 mm. Ống và thép hình đi qua máy laser cắt ống: cắt ngàm, cắt vát góc và khắc vạch hàn ngay trong một lần gá. Nhờ vậy, khi cụm chi tiết sang khu hàn là lắp khít ngay, không phải khoét ngàm bằng mũi khoét, cũng không cần đồ gá.
Chấn và uốn
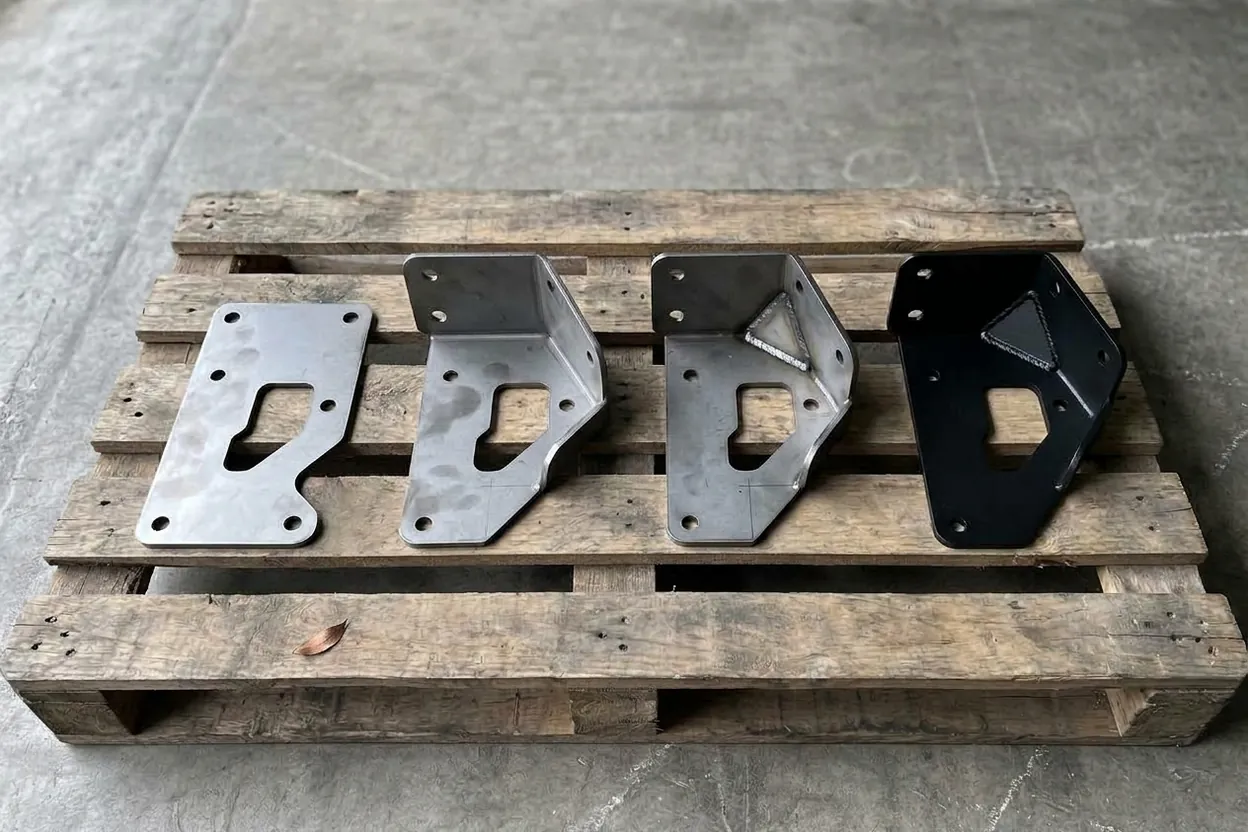
TRẠM · CHẤN CNCPhôi phẳng được chấn thành hình 3D trên máy chấn CNC, còn ống được uốn trên máy uốn ống kiểu rotary-draw. Cả hai đều gặp cùng một vấn đề: kim loại đàn hồi lại vài độ sau khi nhả khuôn. Vì vậy chúng tôi đo và tính trước độ đàn hồi, rồi chấn dư một chút để ra đúng góc yêu cầu.
Hàn
TRẠM · KHU HÀNChi tiết sau khi chấn được gá cho vuông, hàn đính rồi hàn hoàn thiện. Hàn TIG cho mối hàn đẹp và tấm mỏng, hàn laser cầm tay cho đường hàn cần độ chính xác cao và tấm dày hơn. Với inox, xưởng thổi khí bảo vệ mặt sau (back-purge) để chân mối hàn luôn sáng. Mọi mối hàn đều được mài, xử lý theo đúng tiêu chuẩn đơn hàng yêu cầu.
Đồ gá chuẩn thì chi tiết mới thẳng. Vì vậy xưởng làm đồ gá trước tiên.GHI CHÚ · DÁN TRÊN MÁY TÍNH XẾP PHÔI
Hoàn thiện và giao hàng
TRẠM · XƯỞNG SƠN ĐỐI TÁCTrạm cuối là xử lý bề mặt. Chúng tôi gửi chi tiết sang xưởng sơn đối tác, chỉ định rõ màu sơn và độ bóng. Thép được phun bi làm sạch, inox được thụ động hóa. Sau đó chi tiết được treo qua dây chuyền tiền xử lý 7 bước, vào buồng sơn tĩnh điện (sơn được mọi mã màu RAL, từ mờ đến ánh kim) rồi sấy đóng rắn trong lò. Ren và các mặt lắp ghép được che kín để không dính sơn. Xưởng lo vận chuyển hai chiều, và chi tiết sơn xong quay về vẫn trong cùng một đơn hàng.
Cuối cùng, chi tiết được kiểm tra theo bản vẽ, ghi số mẻ luyện, dán nhãn và đóng gói. Chi tiết rời xưởng đúng như bản vẽ của quý khách: đã sơn, đã kiểm tra, lắp được ngay, và tất cả chỉ qua một đơn hàng.
- Đo kích thước quan trọng theo bản vẽ Đo bằng dụng cụ, không ước lượng bằng mắt. Gồm các kích thước được đánh dấu trên bản vẽ và các kích thước dễ bị cộng dồn sai số.
- Bề mặt đúng yêu cầu, đã gỡ băng che Đúng mã màu RAL và độ bóng. Ren và các điểm tiếp địa sạch, không dính sơn.
- Đã ghi số mẻ luyện Truy xuất được từ kho vật tư, qua bản xếp phôi, đến phiếu giao hàng. Có chứng chỉ 3.1 theo yêu cầu.
- Dán nhãn, đóng gói để vận chuyển Bọc bảo vệ cạnh, đếm đủ số lượng, ghi đúng mã chi tiết theo đơn hàng.
Có chi tiết cần gia công? Gửi bản vẽ cho chúng tôi
