
工廠筆記 · 製程流程卡 REV. 2026年7月2日
從 CAD 圖檔到塗裝成品:一張訂單走過的五個工站
一個檔案、一家工廠、一張採購單。我們跟著一個支架走一趟:從您用 Email 寄來的圖面,到送進您倉庫的成品,中間經過哪五個工站,每一站做些什麼。
一個零件 · 五個工站 · 同一廠內 示意圖
製程 10
收到圖檔
工作站 · 報價窗口每張訂單都從信箱裡的一個檔案開始。打開它的是人,不是線上報價系統。工程師依照後段機台同樣在意的設計規則檢查圖面,放進排版,再計算價格。大多數零件當天就能拿到報價;少數會標紅退回,附上一句修改建議。
這一站做對了,後面四站才快得起來。乾淨、完整的檔案從信箱直接進排版;資訊不清楚的檔案要退回確認,您以為已經在跑的交期,其實還沒開始算。
製程 20
切割
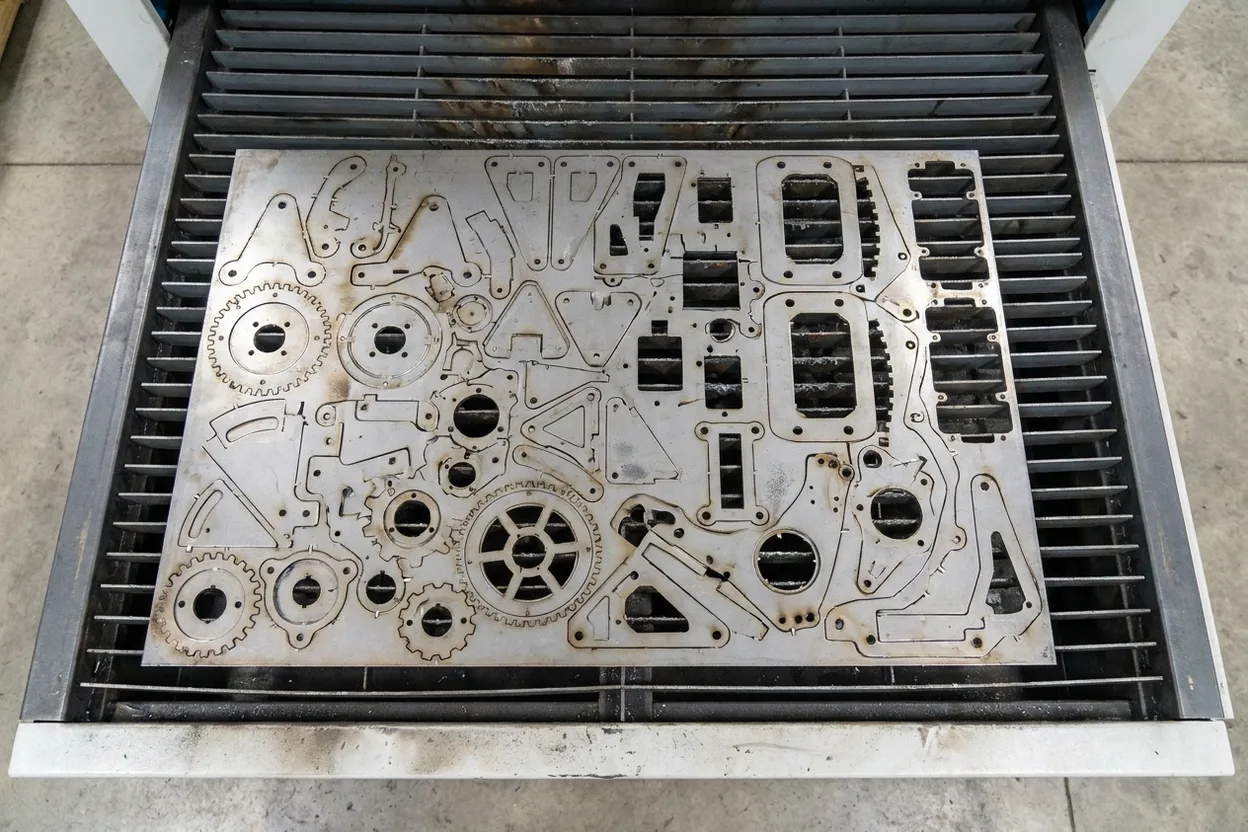
工作站 · 光纖雷射平板零件上光纖雷射切割機,碳鋼、不鏽鋼、鋁都能切0.5~20 mm。管材和型材送雷射切管機,同一次夾持就完成魚口切割、斜切和焊接定位線打標,組件送到焊接區就能直接組立,不用圓穴鋸,也不用治具。
製程 30
成形
工作站 · 折床平板料片在 CNC 折床上折成立體件;管材則在旋轉拉彎式彎管機上彎曲。兩者要對付的是同一個問題:模具一鬆開,金屬會回彈幾度。所以我們先量測、預估回彈量,再稍微過折,讓角度剛好落在您要的數值。
製程 40
焊接
工作站 · 焊接區折好的零件先用治具定位找正、點焊固定,再滿焊。外觀要求高的和薄板用氬焊(TIG),厚板和要速度的用 CO₂焊(MIG),精密焊道用雷射焊。不鏽鋼焊接時背面充氬保護,讓焊根保持光亮;每一條焊道都依訂單要求的標準研磨修整。
零件能焊多直,取決於焊接時用的治具。所以我們先做治具。便條 · 貼在排版電腦上
製程 50
表面處理與出貨
工作站 · 粉體塗裝線最後一站是表面。碳鋼先噴砂,不鏽鋼做鈍化,接著零件吊掛上線,經過7道前處理,進噴粉室做粉體塗裝(粉體烤漆),任何 RAL 色號、從霧面到金屬色都做得到,再進烤爐固化。螺紋和配合面全程遮蔽,不上塗層。
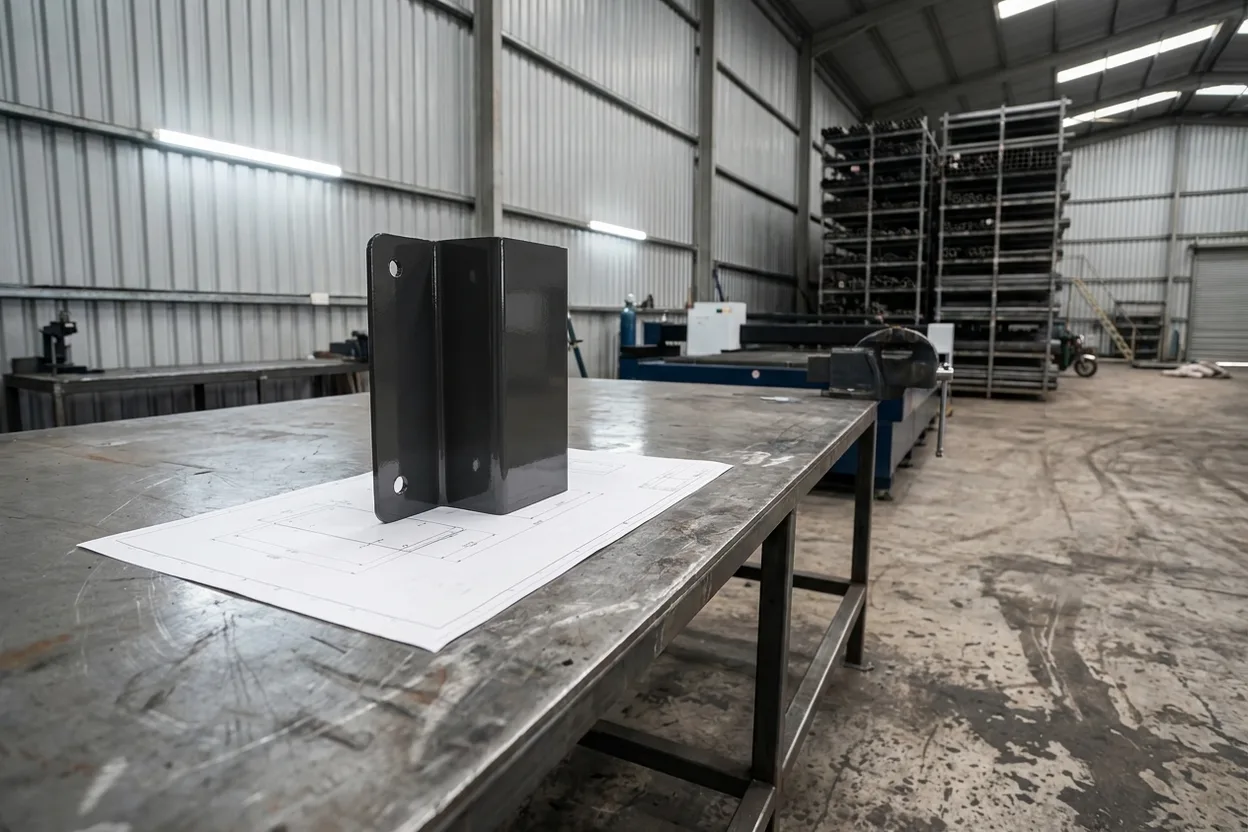
接著對照圖面檢驗、記錄爐號、貼標籤,依運輸需求包裝。您畫的那個零件,出廠時已經塗裝好、檢驗過,到貨就能直接鎖上。從頭到尾只要一張採購單。
- 關鍵尺寸對照圖面檢驗 用量具實測,不靠目測:包括您標註的尺寸,以及容易累積公差的尺寸。
- 表面處理符合規格,遮蔽已移除 RAL 色號和光澤度正確;螺紋和接地點乾淨、沒有塗層。
- 已記錄爐號 從吊掛架、排版圖到您的出貨單都可追溯;3.1材質證明書可依需求提供。
- 貼標並依運輸需求包裝 邊角做好保護,數量清點無誤,標上您的料號。
待加工工單 全部筆記 →
開立新工單
上傳圖檔 有零件要做?歡迎來圖詢價
