折彎半徑速查表:最小內R與起算用的K因子
每一道折彎都由兩個數字決定:材料不裂所能承受的最小內R,以及把3D零件還原成平板展開料的K因子。本文列出我們起算用的標準值,以及在您的訂單上如何抓出準確的數值。
決定一道折彎的兩個數字
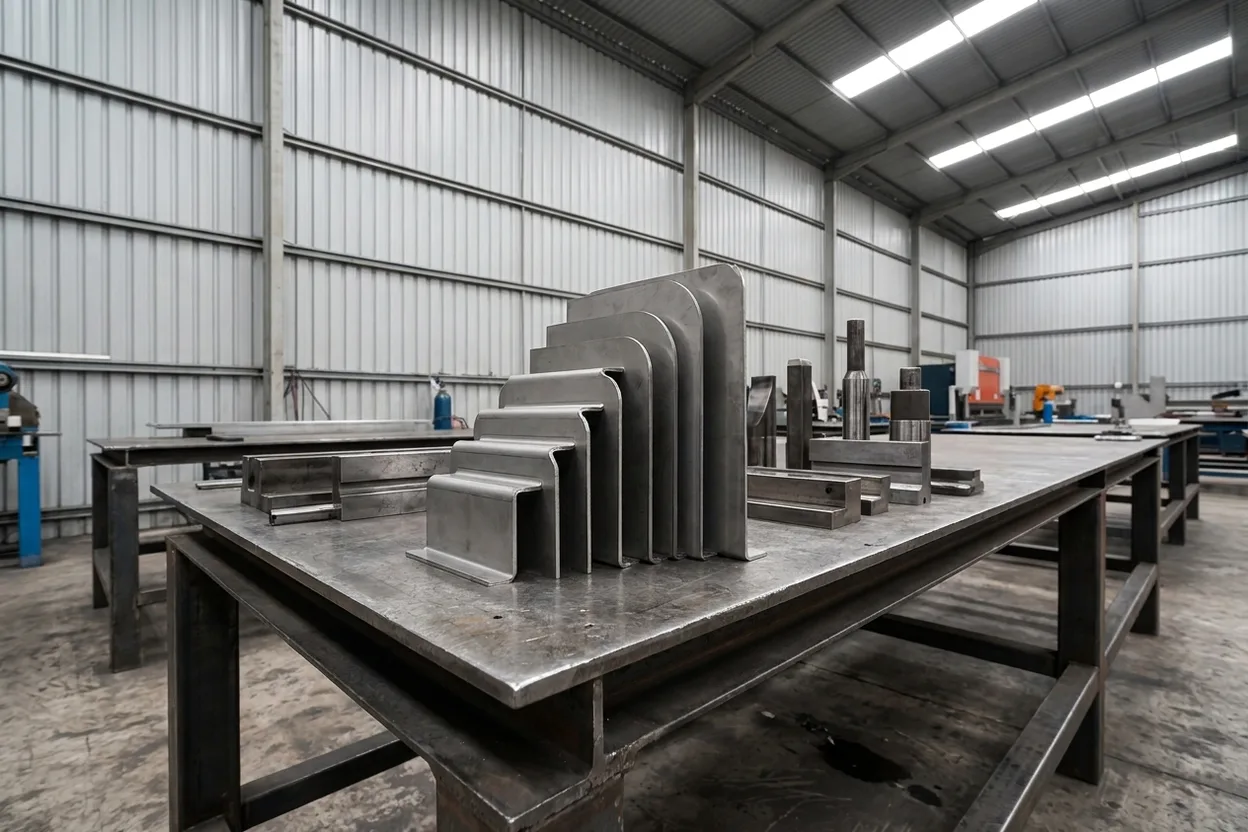
每一道折彎,說到底是兩個問題。第一,內R最小能做到多少,折彎外側才不會裂?第二,金屬既不拉伸也不壓縮的那一層(中性軸)在哪裡,好據此算出平板展開料要多長?第一個問題的答案是最小折彎半徑,第二個是K因子。兩個都抓準了,零件第一次折就能符合尺寸。
最小內側半徑
折得越緊,外層纖維拉得越長;超過材料能承受的限度,折彎處就會裂。垂直於軋延方向、冷作空折90°時,可以從下列安全值起算:
| 材料 | 最小內側半徑 | 備註 |
|---|---|---|
| 碳鋼冷軋板(CR) | ≈ 1.0 × t | 材質偏軟時可降到約0.5 × t |
| 不鏽鋼304 / 316 | ≈ 1.0 × t | 回彈較大,見 N-06 |
| 鋁合金5052 | ≈ 1.0 × t | 相當好折 |
| 鋁合金6061-T6 | ≈ 2~3 × t | 容易裂;要折更小的R需先退火 |
我們切的所有材料,內側半徑等於板厚(r = t)都是穩妥的預設值。同一個零件統一用一個半徑,模具只要架一次。
什麼是K因子
金屬折彎時,內側受壓、外側受拉;兩者之間有一層既不受壓也不受拉,這就是中性軸。K因子代表這一層到內側面的距離占板厚的比例(所以數值落在0~0.5之間)。這不是哪家工廠的獨門祕方,而是取決於半徑與板厚的比值,以及折彎時的成形力道:
| R / t | 空折k | 折彎方式 | 典型k |
|---|---|---|---|
| < 1 | ≈ 0.33 | 空折 | 0.33~0.45 |
| 1~3 | ≈ 0.40 | 壓底折彎 | ≈ 0.42 |
| > 3 | ≈ 0.45~0.50 | 壓印折彎 | ≈ 0.50 |
折得越緊,中性軸越往內側移(k越小);半徑越大、成形力道越大,中性軸越往中間移(k越大)。
換算成展開長度
知道半徑和K因子,就能算出平板展開料的尺寸。包住折彎處的那段圓弧長,也就是折彎補償(bend allowance),公式為:BA = (π/180) × angle × (R + K·t)(angle 為折彎角度)。各段直邊長度加上折彎補償,就是要切的展開長度。
從手冊到機台
以上是我們起算用的標準值,任何一本鈑金加工手冊都查得到。一道折彎實際的k值,還取決於架上的V型下模和當批材料。所以遇到展開長度必須準確的訂單,我們會用正式生產的模具折一塊試片,量測結果,再據此校正K因子。速查表和裝得上去的零件,差別就在這裡:查表讓您接近,試折讓您到位。
- 01 材質和板厚 據此決定最小半徑和起始k值。
- 02 您要的內側半徑 或由我們挑一個現有模具就能折得乾淨的半徑(r = t 最穩妥)。
- 03 展開長度是否關鍵 如果關鍵,我們會在量產前先試折、校正。
需要零件的準確數值? 告訴我們材質和板厚,我們來定折彎半徑,用試片校正K因子,再交給您一份折出來就符合尺寸的展開圖。