筆記編號 N-20
分類 可製造性設計(DFM)
繪圖 TRẦN MINH QUÂN
日期 2026年6月28日
比例 1:1 · MM
閱讀時間 6 分鐘
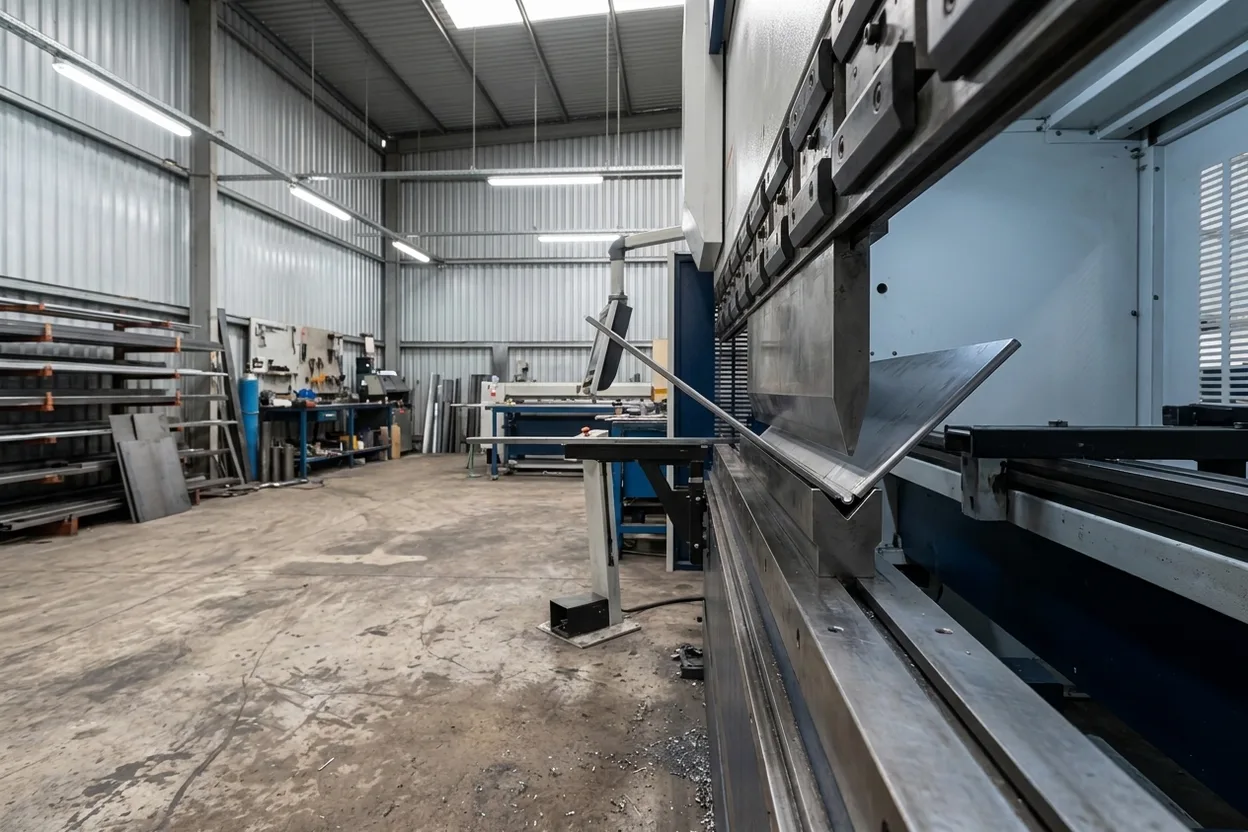
折邊夠長,穩穩靠在下模上;太短就會滑掉
00 折彎為什麼有規則
模具要有位置,金屬要有餘地
折床是用上模把板料壓進V型下模來折彎。所以每個折彎件都得守住兩件事:折邊要夠長,才能靠在下模上;折彎線附近的金屬要能自由伸展。違反任何一條,零件就會裂開、變形,或根本折不出來,而且通常要到上了折床才發現,那時料已經切好了。
01 最小折邊
每條折邊都要有地方靠
折邊就是要折起來的那一段。太短的話跨不過下模開口,會滑進槽裡、折得不均勻,或根本定不了位。穩妥的最小值是:從折彎線量到邊緣,折邊長度至少為板厚的4倍。
| 板厚 t | 最小折邊 | 內側半徑 |
|---|---|---|
| 1.0 mm | 約4 mm | 1.0 mm |
| 1.5 mm | 約6 mm | 1.5 mm |
| 3.0 mm | 約12 mm | 3.0 mm |
| 6.0 mm | 約24 mm | 6.0 mm |
確切的最小值取決於我們架上的下模。設計時請把這些數值當作安全下限。
02 止裂槽
折彎線沒通到邊緣,就要開止裂槽
折彎線通到零件邊緣時,金屬可以自由移動。折彎線停在中途時(例如從一大片面上折起一個小耳片),折彎線末端的材料一邊要折起、一邊要留在原位,就會撕裂。解決方法是開止裂槽:在折彎線兩端各切一個小缺口,讓折彎有乾淨的起點和終點。
03 孔到折彎線
孔要離折彎線遠一點
離折彎線太近的孔,會被拉進伸展區,變成橢圓或「D」形。孔邊到折彎線的距離,至少要留2.5倍板厚,再加上折彎半徑。比這更近,就只能移孔,或折彎後再鑽孔,那就多了一道工序。
04 折彎前檢查
折彎前檢查
符合折床條件的零件,一次架模就能從平板折成成品。開工前快速檢查:
- 01 每條折邊 ≥ 4 × t 最短的邊也要能靠在下模上。
- 02 沒通到邊緣的折彎都開止裂槽 兩端開缺口,折彎處才不會撕裂。
- 03 孔距折彎線 ≥ 2.5 × t 否則就要多一道折彎後鑽孔的工序。
- 04 內側半徑統一 整個零件用同一個半徑(≥ t),模具只要架一次。
繪圖 TRẦN MINH QUÂN · 現場工程師
· 已在現場確認
圖面 2 · N-09 折邊、段差折與安全邊:外露板邊的處理 2026年3月6日 · 5 分鐘閱讀圖面 3 · N-21 焊接接頭設計:間隙、焊槍可達性與組立 2026年6月14日 · 6 分鐘閱讀圖面 4 · N-04 哪些公差要花錢,哪些不用 2026年5月15日 · 6 分鐘閱讀
下一步
上傳圖檔 折彎讓您傷腦筋?