手记编号 N-20
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年6月28日
比例 1:1 · MM
阅读时长 6 分钟
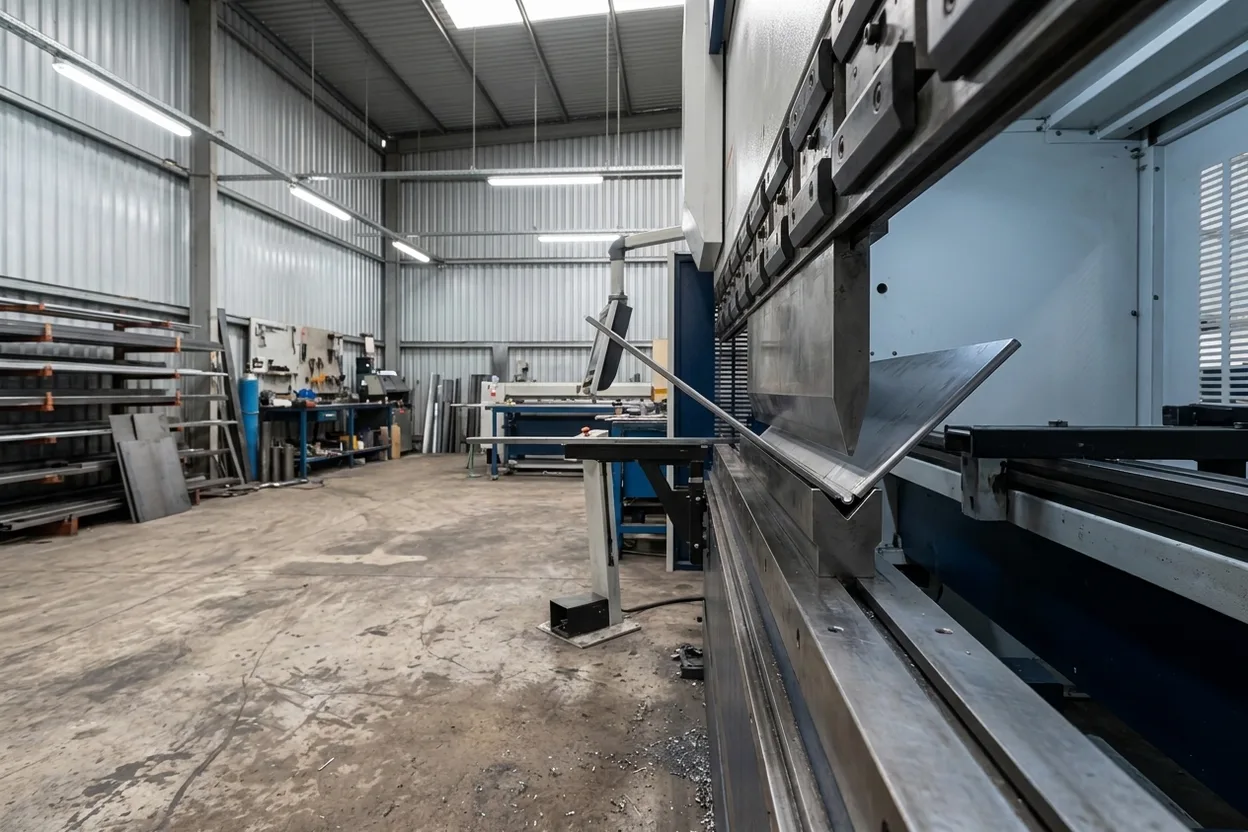
折边够长,稳稳搭在下模上;太短就会滑落
00 为什么要有规则
模具要有位置,金属要有余地
折弯机靠上模把板料压进V型下模来折弯。所以每个折弯件都得守住两条:折边要够长,能搭在下模上;折弯线附近的金属要能自由拉伸。违反任何一条,零件就会开裂、变形,或者根本折不出来,而且往往要到上了折弯机才发现,那时料已经切好了。
01 最小折边
每条折边都要有搭靠的地方
折边就是折起来的那条边。太短的话跨不过下模开口,会滑进槽里、折得不均匀,或者根本定不住位。稳妥的最小值是:从折弯线量到边缘,折边长度不小于板厚的4倍。
| 板厚 t | 最小折边 | 内侧半径 |
|---|---|---|
| 1.0 mm | 约4 mm | 1.0 mm |
| 1.5 mm | 约6 mm | 1.5 mm |
| 3.0 mm | 约12 mm | 3.0 mm |
| 6.0 mm | 约24 mm | 6.0 mm |
准确的最小值取决于所装的下模。设计时请把这些数值当作安全下限。
02 止裂槽
折弯线没通到边缘,要开止裂槽
折弯线通到零件边缘时,金属可以自由移动。折弯线停在中途时(比如从一大块面上折起一个小耳片),折弯线末端的材料一边要折起、一边要留在原位,就会撕裂。解决办法是开止裂槽:在折弯线两端各切一个小缺口,让折弯有干净的起点和终点。
03 孔到折弯线
孔要离折弯线远一点
离折弯线太近的孔会被拉进拉伸区,变成椭圆或“D”形。孔边到折弯线的距离,至少要留2.5倍板厚再加上折弯半径。比这更近,要么挪孔,要么折弯后再钻孔,那就多了一道工序。
04 折弯前检查
折弯前检查
符合折弯机要求的零件,一次装模就能从平板折成成品。开工前快速检查:
- 01 每条折边 ≥ 4 × t 最短的边也要能搭在下模上。
- 02 未通到边缘的折弯都开止裂槽 两端开缺口,折弯处才不会撕裂。
- 03 孔距折弯线 ≥ 2.5 × t 否则就要多一道折弯后钻孔的工序。
- 04 内侧半径统一 整个零件用同一个半径(≥ t),模具只需装一次。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-09 压边、Z 折与安全边:外露板边的处理 2026年3月6日 · 5 分钟阅读图纸 3 · N-21 焊接接头设计:间隙、焊枪可达性与组对 2026年6月14日 · 6 分钟阅读图纸 4 · N-04 哪些公差花钱,哪些不花钱 2026年5月15日 · 6 分钟阅读
下一步
上传图纸 折弯让您头疼?