手记编号 N-09
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年3月6日
比例 1:1 · MM
阅读时长 5 分钟

压边把锋利的切边变成安全、有刚度的边
00 未处理的切边
切得再干净,也是锋利的边
光纤激光切出的边利落、方正,而方正的金属边很锋利。凡是人要拿、要靠、要伸手进去的零件,这条边迟早会挂住东西或划伤手。压边把边缘向回折叠,贴在板上,外露的就成了一道圆润的折弯,而不是生硬的切口。一道压边同时解决三件事:去掉锋口,增加面板刚度,藏住切割面。
01 压边类型
开口还是闭合
压死边(闭合压边)把边缘完全折回、压平贴在板上,外观最整齐,但材料变形大,板较厚或塑性较差时可能开裂。开口压边(水滴边)在折弯处留一个小的圆形间隙,对材料更温和,除了薄而软的板材,一般都用这种。卷边(安全边)把边缘卷成管状,边缘最圆润,完全不挂手。
| 边缘 | 外观 | 适用 |
|---|---|---|
| 压死边 | 平整、利落 | 薄而塑性好的板材 |
| 开口压边 / 水滴边 | 小圆形间隙 | 日常默认选择 |
| 卷边 / 安全边 | 卷成管状 | 手常接触的边、防护罩 |
较厚或回弹大的材料(不锈钢、6061)宜用开口压边或卷边,压死边可能开裂。
02 回折长度
回折边要够长
向回折的那一段必须足够长,折弯机才能成形;太短,模具就没有着力的地方。稳妥的最小值是回折长度至少约为板厚的四倍。道理和最小折弯边一样:模具得有材料可以压。
03 段差
段差让面板搭接齐平
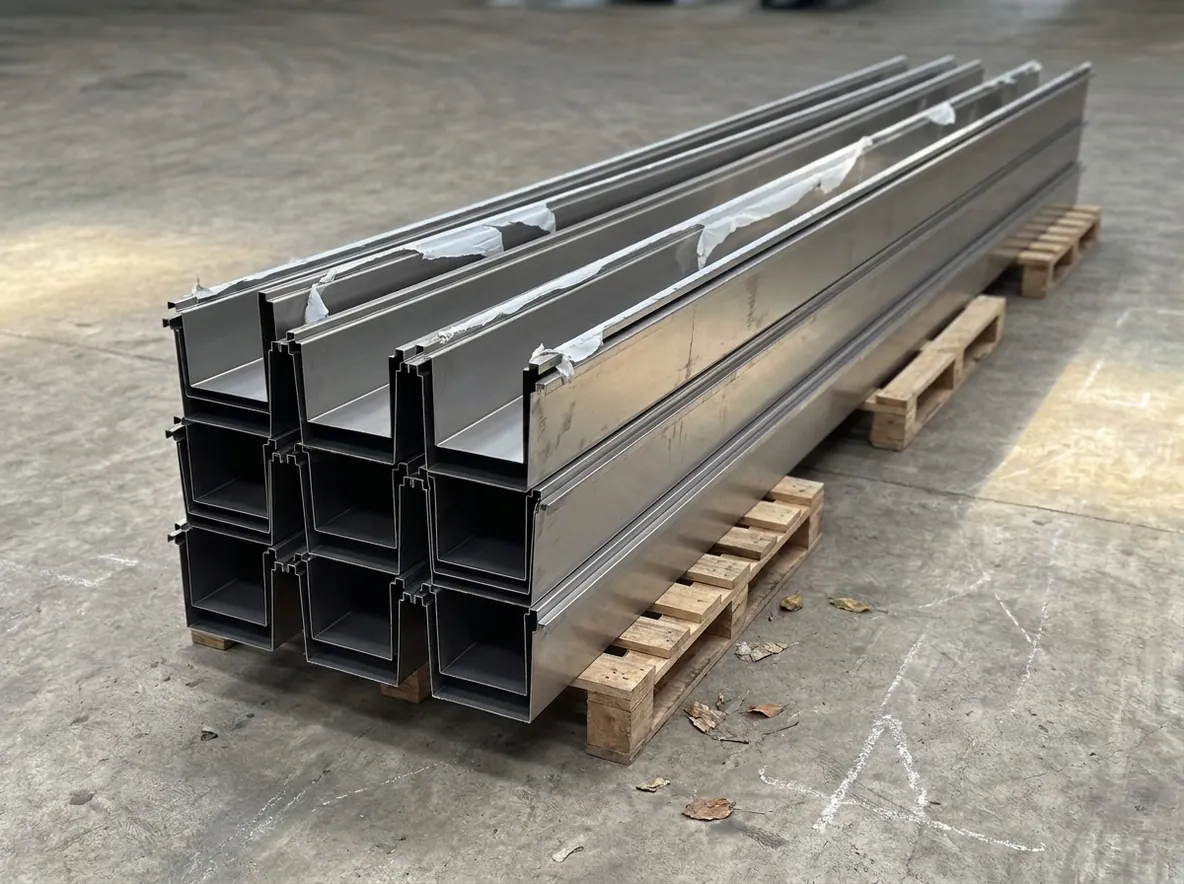
段差(又叫Z折)是一组小小的双折弯,让面板错开大约一个板厚,搭接的面板就能齐平,而不是凸出来。两块相互搭接的盖板靠它做到表面平齐,盖子也靠它落进止口里。加工成本很低,却能把一个有台阶、容易挂东西的接缝,变成一个干净连续的表面。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-20 折弯设计规则:最小折边、止裂槽和孔到折弯线的距离 2026年6月28日 · 6 分钟阅读图纸 3 · N-04 哪些公差花钱,哪些不花钱 2026年5月15日 · 6 分钟阅读图纸 4 · N-07 板厚怎么选:强度、重量与成本 2026年4月2日 · 6 分钟阅读
下一步
咨询边缘处理 零件经常要用手拿?