
越南平阳不锈钢管 弯管加工
4台液压和手动弯管机(含1998年的第一台),弯圆管和方管:弯弧均匀,不压扁、不起皱、不塌陷,按图纸做框架和扶手。
能弯什么
圆管和方管,中心线半径最小2×D,单个弯最大180°。4台液压和手动弯管机,含1998年的第一台。
芯棒在弯曲段内撑住管腔,小半径弯出来仍然是圆的,不会压扁或塌陷。
防皱块紧跟弯曲段,压住薄壁管在内侧容易起的皱。
挡块加角度规,每个弯角度相同、在同一平面上,件件一致。
上百件批量,或独一无二的单件
弯管机设定一次,上百件同样的扶手、圆环和盘管批量生产。也可以把管子弯成没人做过的造型:绳结、螺旋、编织球体。线条画得出来,我们就能弯出来。左右滑动查看图库。
设计时就让它好弯
几个设计习惯能让弯管圆整、批量一致、不开裂。发来中心线模型或弯管数据表,弯不了的地方我们会在上机前标出来。
半径别太小
中心线半径至少设计为管径的2倍;再小就要用芯棒,成本更高。
留直段供夹持
弯与弯之间(以及两端)留约2倍管径的直段,模具才有地方夹。
外侧会变薄
弯曲时外侧管壁会被拉薄,设计时要留余量;薄壁、小半径的管,我们会上芯棒。
管材会回弹
金属弯完会回弹几度。我们按材料和半径调整,略微过弯,保证成品角度到位。
弯管机做出的零件
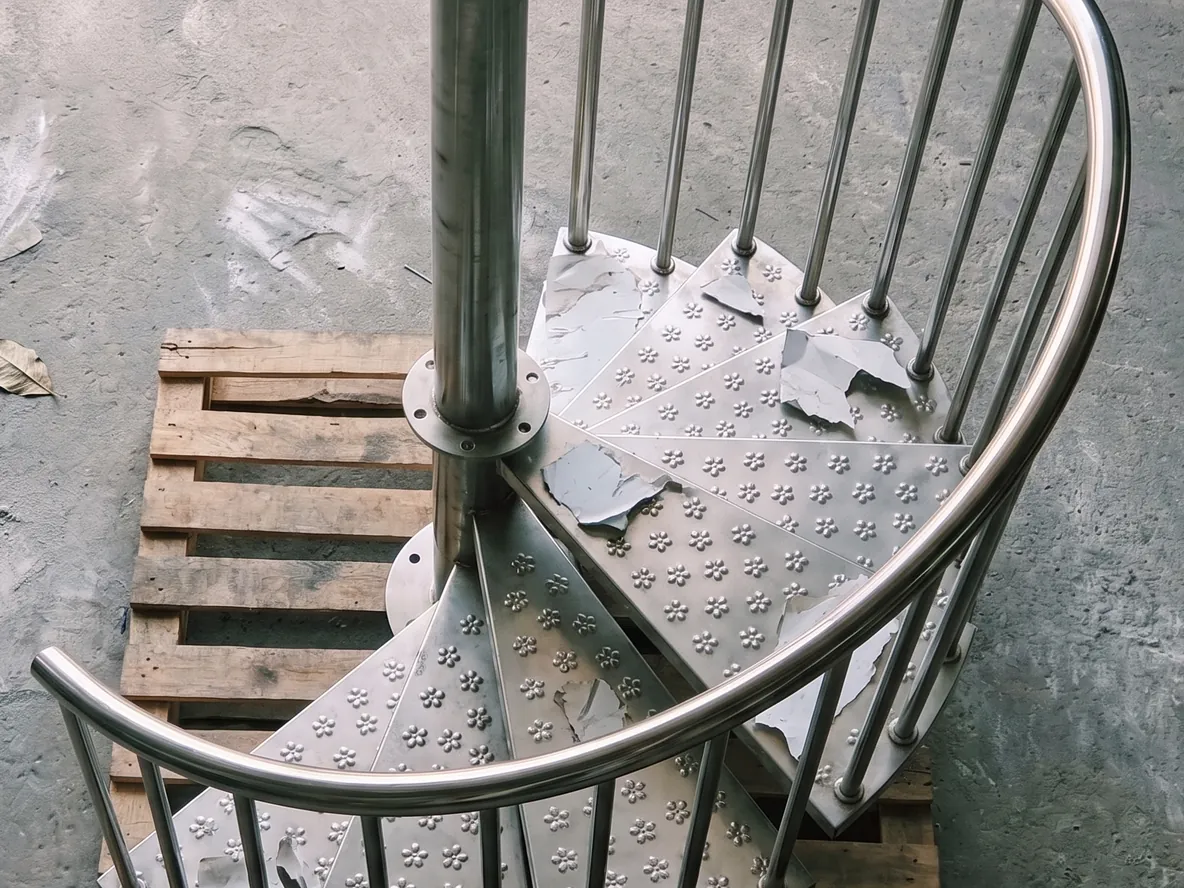
弯管用于栏杆、汽车、家具、工业、暖通、建筑和装饰等领域。可按行业筛选,点击图片查看大图并放大细节。
弯后截面圆整:芯棒支撑,小半径也保持圆整,不压扁、不打折。
内侧不起皱:防皱块让薄壁管的弯曲内侧保持光顺。
尺寸一致:角度和旋转都已编程,每个弯都在同一平面,件件一致。
按您的模型弯管:发来中心线(STEP/IGES)或弯管数据表,我们据此设定机器。
用这道工序做的产品
我们工厂按您的尺寸加工,附参考价。
常见问题
01 能弯哪些管?
钢、不锈钢、铝、铜和黄铜的圆管与方管。圆管壁厚至3 mm,方管至2 mm,共有液压和手动弯管机四台。
02 最小弯曲半径是多少?
中心线半径最小约为管径的2倍,每次可弯至180°。两段弯之间宜留约2倍管径的直管段,供模具夹持。
03 弯管会凹陷或压扁吗?
不会。管内芯棒在小半径时保持截面圆整,防皱块防止薄壁管弯曲内侧起皱。金属会回弹几度,所以略微多弯一些,得到准确的最终角度。
04 弯管需要什么文件?
STEP或IGES格式的中心线模型、中心线DXF或弯管数据表。我们检查半径和角度,24小时内报价。
05 接小批量、扶手和框架按图弯管吗?
接。从一件到数百根一模一样的扶手、圆环都可以。角度和旋转预先设定,每道弯都在同一平面上,件件一致。
06 能一起做切管、焊接和喷涂吗?
可以。弯管前后都可激光切马鞍口和开孔,弯好的框架在厂内焊接并打磨干净。喷塑在合作工厂完成,一张订单全包,送货至全国。
