
折弯机能做什么
4台折弯机:Accurl 250吨(4 m,6轴后挡料、数控挠度补偿),Accurl 220吨(6 m),Amada 220吨(4 m),以及高速折小件的 TRUMPF TruBend 36吨。
折弯机动之前,先在软件里按您的3D模型检查折弯顺序和干涉。
折弯过程中实时测角,加上自适应挠度补偿,整条折弯线角度一致,不会两头角度不一。
鹅颈刀、锐角刀、R角模、压死边模和段差模,一次装夹就能折封闭盒体、回折边和窄回折边。
上百件批量,或独一无二的单件
编程一次,上百件折出同样的角度。也可以折成折弯机本不是为它设计的造型:折纸、扇形褶、多面体。能展开成平面,我们就能折出来。左右滑动查看图库。
设计时就让它好折
几个设计习惯能让零件更便宜、批量一致、角度准确。发来展开图或3D模型,折不了的地方我们会在上机前标出来。
折边留足高度
折边高度至少约4倍板厚,否则会从下模上滑落,角度保持不住。
一个半径,一把刀
内R画成接近1倍板厚,并统一用同一个半径:换模少,成本低。
局部折弯开止裂槽
折弯线在边的中间结束时,加一条小止裂槽,让金属干净地分开,不会开裂。
孔位远离折弯线
孔和槽离折弯线约2.5倍板厚,否则会被拉成椭圆。
折弯机做出的零件
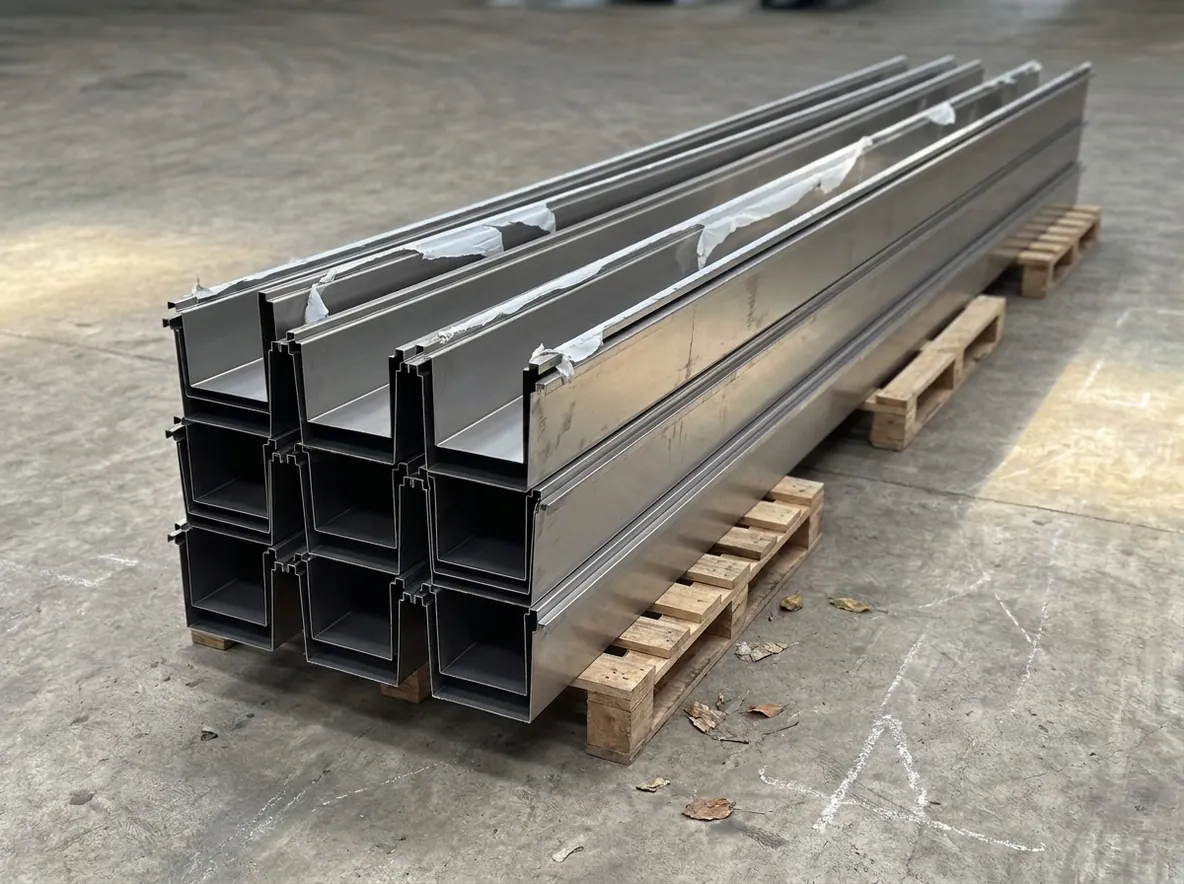
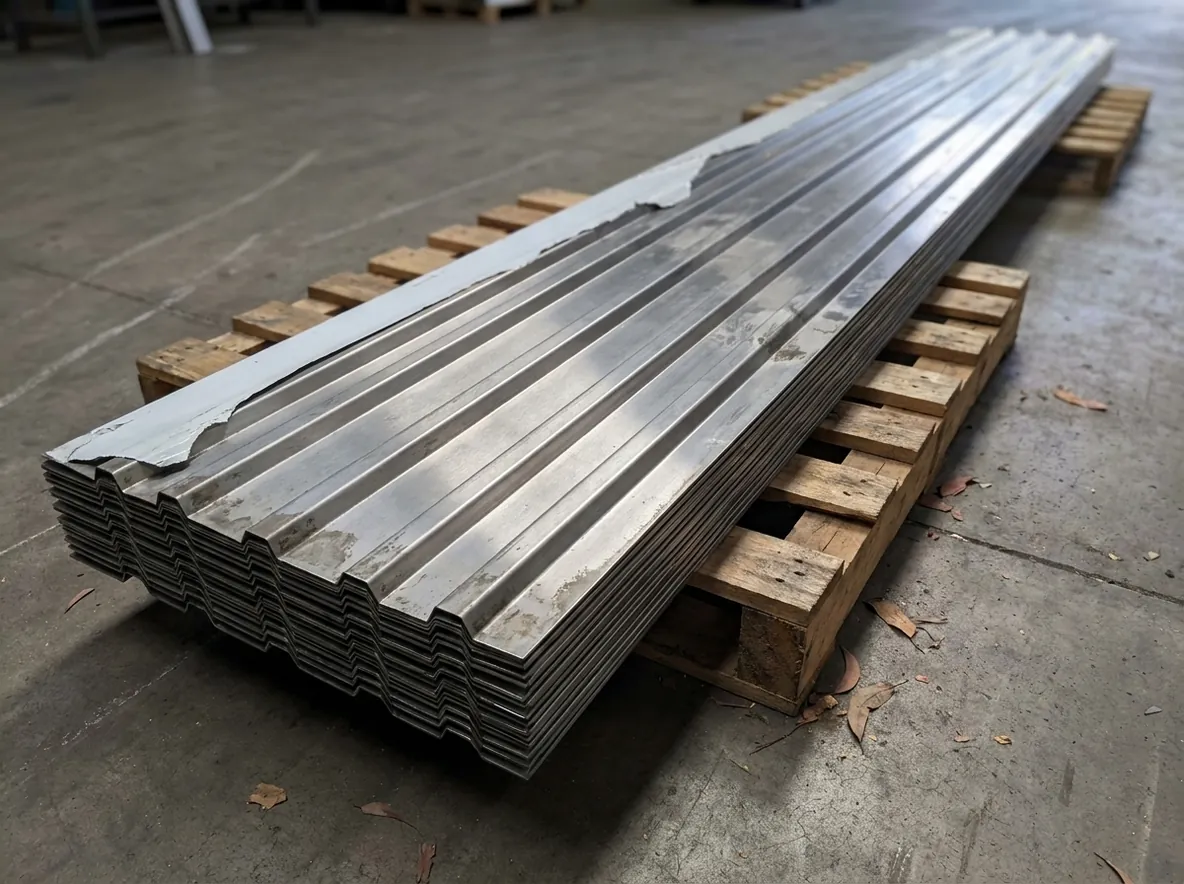
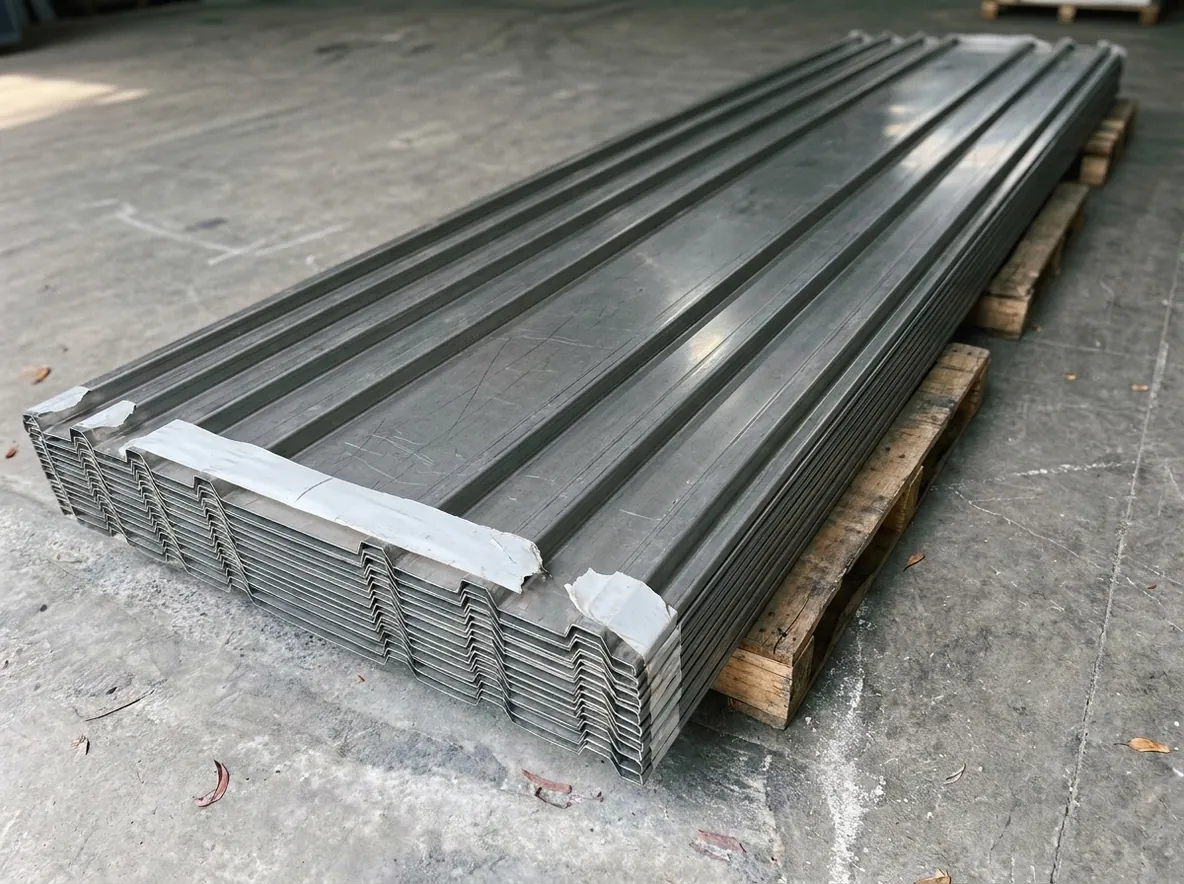
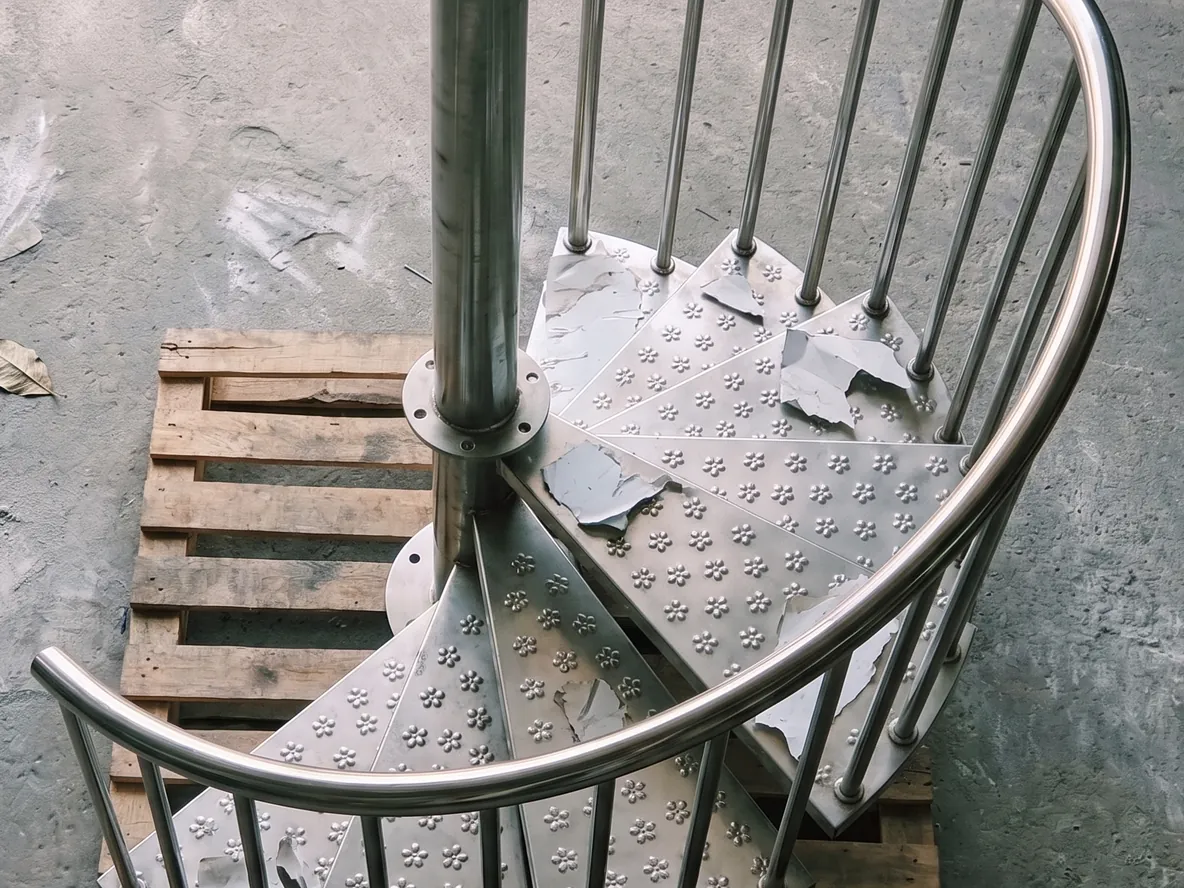
折弯是我们的强项:成形件用于电气、汽车、暖通、建筑、食品级、工业、光伏和标识等领域。可按行业筛选,点击图片查看大图并放大细节。
角度精准,批量一致:数控后挡料加挠度补偿,从第一件到最后一件都保持±0.5°。
盒体方正闭合:后挡料和模具保证盒体方正,盖板和配合件一放就合。
表面无压痕:下模和R角模加聚氨酯垫或贴膜,不锈钢面和拉丝面保持干净。
按您的模型折弯:发来 STEP 或展开图,我们离线展开、排折弯顺序并编程。
常见问题
01 能折弯多厚的板?
钢板可折至6 mm,不锈钢4 mm,铝8 mm。折弯长度最长6 m,共有36至250吨的折弯机四台。
02 一件也接折弯吗?
接。从一件样品到批量生产都可以。折弯程序只需编一次,第一件和第一千件角度一致。
03 折弯需要什么文件?
STEP模型、DXF展开图或标注尺寸的图纸都可以。发来3D模型,我们自行展开、安排折弯顺序,并在报价前指出无法折弯的地方。24小时内报价。
04 折弯公差是多少?
尺寸±0.2 mm,角度±0.5°。CNC后挡料和挠度补偿让整条折弯线的角度均匀,从第一件到最后一件都一样。
05 折弯不锈钢会刮花表面吗?
不会。下模和上模加装聚氨酯衬垫或保护膜,不锈钢面和拉丝面保持干净,不留压痕。
06 最小折弯半径是多少?
内半径约等于板厚。折边高度宜不小于板厚的4倍左右,孔距折弯线约为板厚的2.5倍,才不会被拉变形。
07 能一起做下料、焊接和喷涂吗?
可以。坯料在厂内激光切割,精度±0.1 mm,折弯后焊接成组件。喷塑和镀锌在合作工厂完成,一张订单全包,送货至越南全国。
