
薄板上的紧固件:压铆螺母、沉头孔,攻丝孔还是过孔
薄板几乎没有厚度能吃住螺纹。本文讲怎样在薄板上做出牢固、可反复拆装的紧固点(压铆件、焊接螺母、沉头孔),以及什么时候直接攻丝反而是个坑。
手记编号 N-23
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年4月24日
比例 1:1 · MM
阅读时长 5 分钟
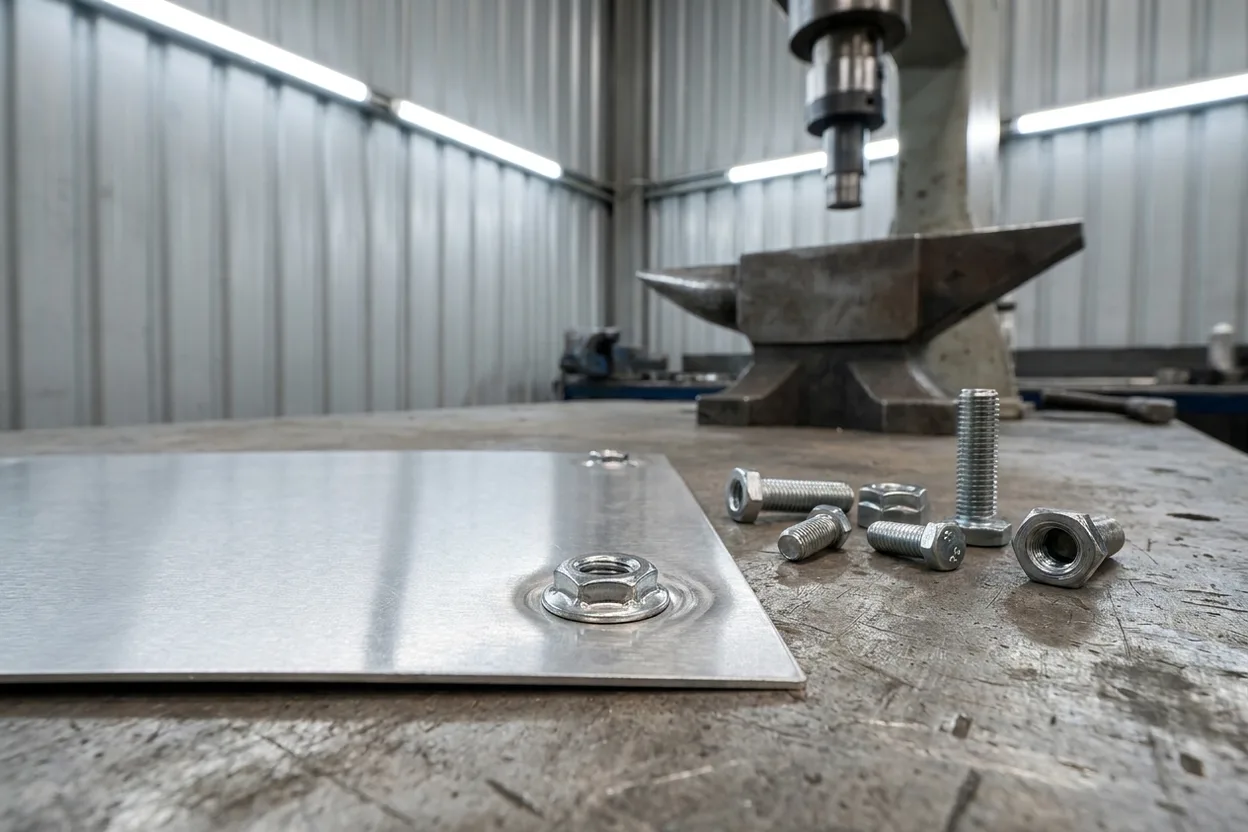
压铆螺母让薄板有了真正的螺纹
00 薄板的难题
薄板吃不住螺纹
在 1.5 mm 的板上攻 M6 螺纹,啮合只有一圈左右,有人按规定扭矩拧一次螺栓就滑牙了。钣金在板面方向强度高,厚度方向却很薄,这恰恰最不适合吃住螺纹。所以我们不靠板厚,而是用一个紧固件把螺纹加上去。
01 压铆螺母
用压铆件
压铆螺母或压铆螺柱(PEM 式)压入预先冲好的孔中,压入时板材冷流挤进零件的沟槽,把它锁紧并与板面平齐。这样薄板上就有了全深度的螺纹,不会打转,也拔不出来。压铆安排在切割之后、表面处理之前。薄板上需要反复拆装的紧固点,比如面板、机箱机柜、需要检修的支架,默认都用这种方式。
02 焊接螺母
压铆不够时,焊螺母
载荷更大、板更厚,或者需要一个凸出板面的螺纹凸台时,就把焊接螺母(或机加工的凸台)焊到零件上,得到结实、永久的螺纹。这要多一道焊接、多一点热输入,所以不是薄面板的首选;但对结构性连接点来说,它最牢靠。
03 沉头孔
沉头孔需要板厚
沉头螺钉能与表面平齐,是因为在材料上加工出了一个锥形孔。可要加工完整的沉头孔,板厚必须容得下这个锥面。薄板没有这个余量,螺钉头要么凸出来,要么锥孔直接穿透。板厚约 2 mm 以下,我们改用压沉孔:把板材本身冲压成与螺钉头匹配的锥形,螺钉头照样平齐,也不用去切削本来就不存在的金属。
04 选紧固方式
什么需求用什么紧固方式
| 需求 | 薄板上 | 厚板上 |
|---|---|---|
| 可反复拆装的螺纹 | 压铆螺母 | 攻丝孔 |
| 重载 / 结构件 | 焊接螺母 | 攻丝或焊接螺母 |
| 螺钉头平齐 | 压沉孔 | 沉头孔 |
| 只需过孔 | 冲孔 | 冲孔 |
只要材料厚到能容下几圈完整螺纹,大约是螺距的几倍,攻丝就没问题。比这更薄,就加紧固件。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-22 喷塑件设计:排液孔、挂点和凹槽 2026年5月8日 · 5 分钟阅读图纸 3 · N-20 折弯设计规则:最小折边、止裂槽和孔到折弯线的距离 2026年6月28日 · 6 分钟阅读图纸 4 · N-04 哪些公差花钱,哪些不花钱 2026年5月15日 · 6 分钟阅读
下一步
咨询紧固件 薄板上需要螺纹?
