
手记编号 N-22
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年5月8日
比例 1:1 · MM
阅读时长 5 分钟
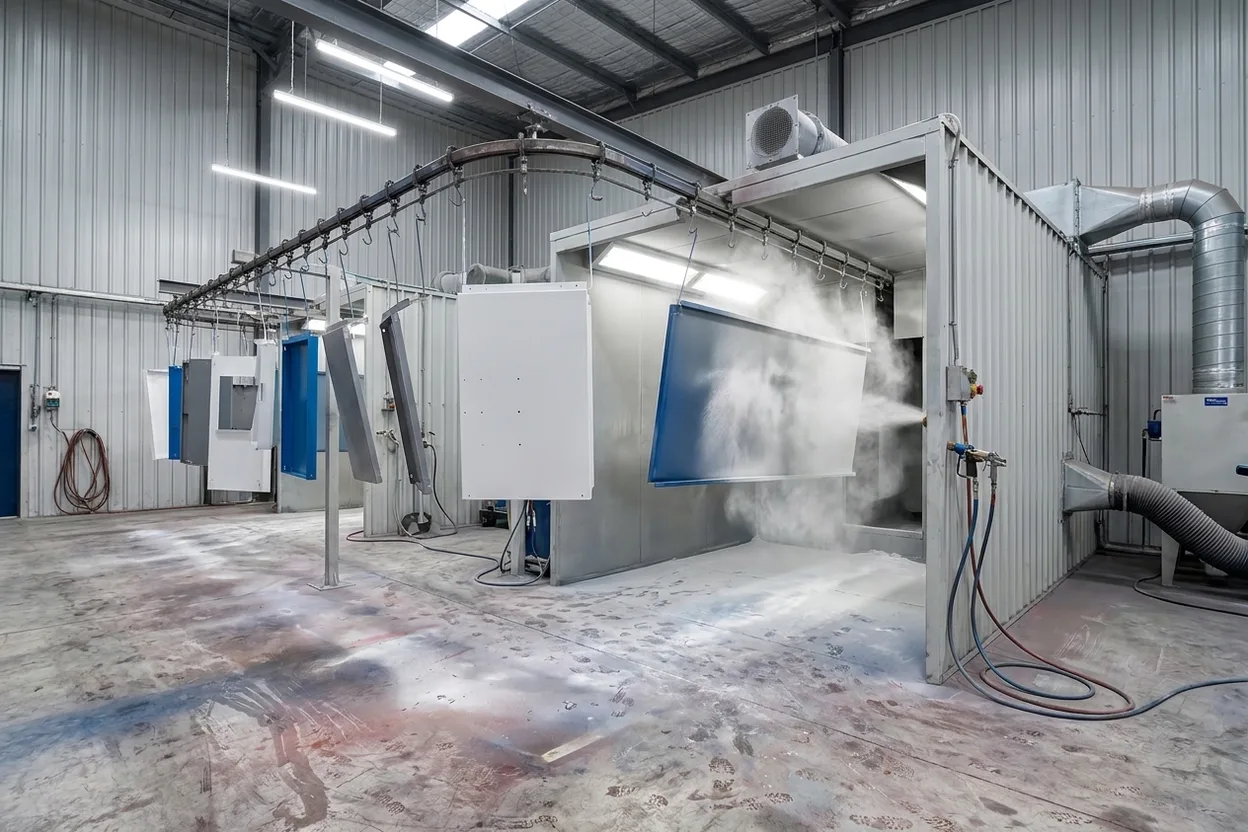
每个零件喷塑前都要经过挂件、浸洗和沥干
00 喷塑流水线
喷塑是在流水线上完成的
喷塑(静电粉末喷涂)件不是放在工作台上喷的。零件挂在挂钩上,依次经过一个个前处理药液槽,再喷上带静电的粉末,最后进炉固化,整个过程只靠一个点吊着。设计时把这一路考虑进去,涂层就能做得无可挑剔;不考虑,就会出现内部积水、局部漏喷,挂点痕迹还偏偏落在最显眼的地方。
01 排水孔
给积液留条出路
前处理的每道工序都是湿的。任何封闭腔体,比如箱形框架、折弯成的槽、封了口的管子,都会灌满药液;没有出口,药液就被带进固化炉,在炉里沸腾,从刚喷好的涂层里冒出来,把涂层毁掉。在每个封闭腔体的最低点开一个小排水孔,液体就能排空,也能避免日后密封箱体内部悄悄生锈。
02 挂点
在设计里留好挂点
每个零件都要挂在挂钩上,挂钩接触的地方喷不上粉,会留下露底。在隐蔽或不重要的位置留一个专用挂孔或挂耳,外观面就能喷得完美。不留的话,露底点很可能正好落在显眼处。
03 深腔(法拉第效应)
深腔处涂层偏薄
粉末带电,会吸附到接地的金属上;也正因为带电,粉末很难进入深的内角和窄的凹槽(“法拉第笼”效应),这些地方涂层偏薄,甚至完全上不了粉。尖锐的内角、深槽和四面封闭的槽形结构最常出问题。解决办法是把开口做大、内角倒圆,或者接受这些部位的防护不如外表面。
04 遮蔽
提前标明不喷的部位
涂层是有实际厚度的,凡是必须保证尺寸的部位都要遮蔽:螺纹、配合面、接地点、轴承孔、滑动面。在图纸上标出来,我们进喷房前就遮好;喷完才说,就只能返工。
- 01 螺纹孔 螺纹沾了涂层,螺丝就拧不进去。
- 02 配合面、密封面 需要与其他零件平整贴合的面。
- 03 接地点 / 跨接点 粉末涂层绝缘,接地点必须露出金属。
- 04 轴承孔、滑动面 多一层涂层厚度,尺寸就会超差。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-21 焊接接头设计:间隙、焊枪可达性与组对 2026年6月14日 · 6 分钟阅读图纸 3 · N-12 喷塑、阳极氧化、镀锌还是不处理:怎么选表面处理 2026年6月18日 · 6 分钟阅读图纸 4 · N-23 薄板上的紧固件:压铆螺母、沉头孔、攻丝孔与过孔 2026年4月24日 · 5 分钟阅读
下一步
咨询喷塑 钣金件要喷塑?

