
手记编号 N-21
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年6月14日
比例 1:1 · MM
阅读时长 6 分钟
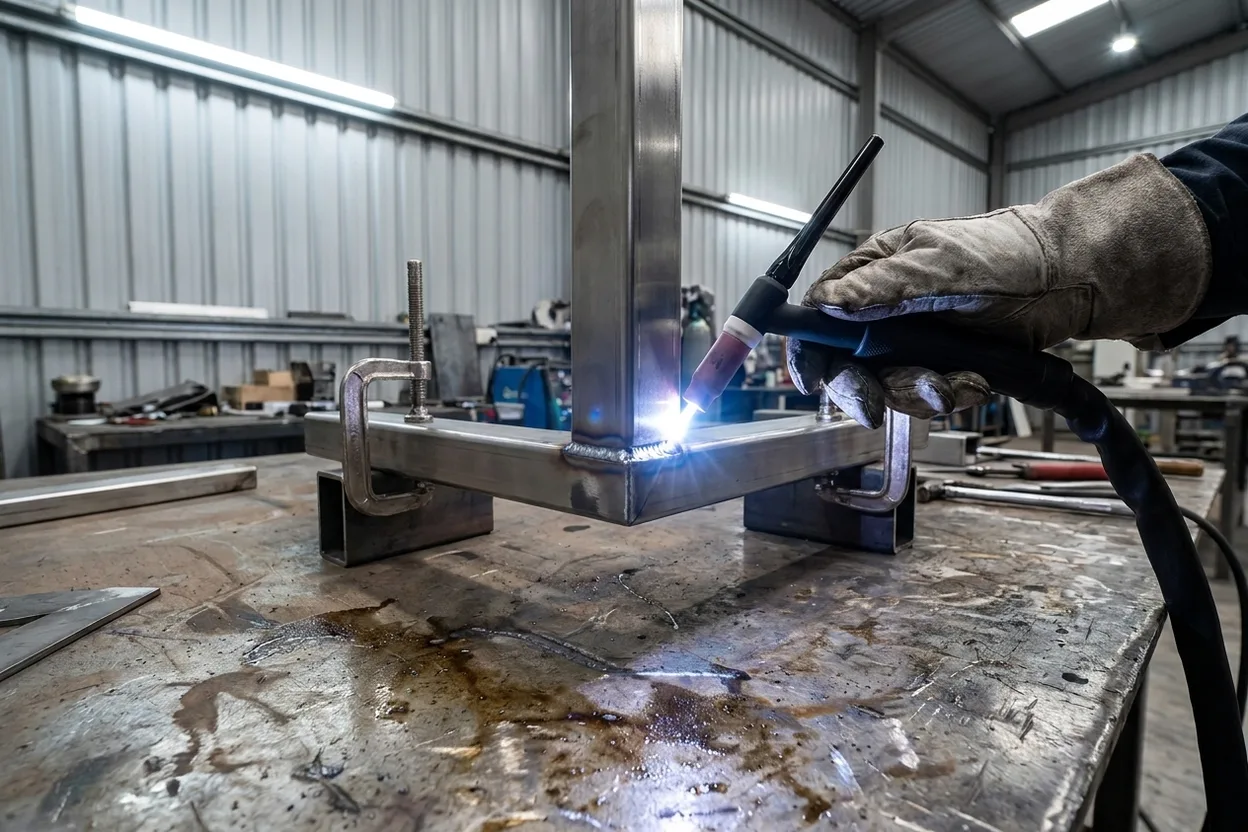
焊枪需要角度,也需要间隙
00 接头 > 焊道
要设计的是接头,不是焊道
多数人一想到焊接,想到的是表面那条隆起的焊道。焊工看的却是下面的接头:焊缝是结实、干净、每次都能焊得一样,还是焊得费劲、把零件焊变形,都由接头决定。成败取决于三点:零件之间的间隙,焊枪能不能伸进去,以及加热时零件怎么固定。
01 组对间隙
间隙要小而均匀
焊接是把两条边熔合在一起,只能跨过够得着的间隙。间隙太大,电弧会烧穿,或者填充金属直接掉进空隙里;贴得太紧、完全没有间隙,根部又焊不透。最关键的是整条接头的间隙要一致:间隙在 0~2 mm 之间变来变去的焊缝,焊工只能边焊边追,焊道上一看便知。
02 可达性
给焊枪留出空间
焊枪是实实在在的工具,要斜着拿,焊丝也得送到接头处。埋在又深又窄的箱体底部的焊缝,或者被另外两面板夹住的内角,可能根本找不到合适的焊枪角度。设计装配结构时,要让每个接头都看得见、够得着;做不到的话,就安排在装上外围零件之前先焊好。
03 坡口与接头形式
按板厚选接头形式
薄板可以直接边对边对接,或者焊一道简单的角焊缝。板厚增加到大约 6 mm 以上,不开坡口的直边金属太多,一道焊不透,所以要开坡口(V形坡口或单边斜坡口),让焊缝能焊到根部。从边缘够不着的搭接接头,就在上层板开孔,做塞焊或槽焊。
| 接头形式 | 适用于 | 说明 |
|---|---|---|
| 角焊(T形 / 搭接) | 大多数钣金结构件 | 不用开坡口,强度好,容错大 |
| 不开坡口对接(I形) | 薄板,边对边 | 间隙必须小而均匀 |
| 开坡口对接 | 厚板(> 约 6 mm) | 开坡口后焊缝能焊到根部 |
| 塞焊 / 槽焊 | 隐蔽的搭接接头 | 通过上层板的孔施焊 |
不确定该用哪种?上传图纸,我们来选接头形式,并告诉您坡口怎么开。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-20 折弯设计规则:最小折边、止裂槽和孔到折弯线的距离 2026年6月28日 · 6 分钟阅读图纸 3 · N-23 薄板上的紧固件:压铆螺母、沉头孔、攻丝孔与过孔 2026年4月24日 · 5 分钟阅读图纸 4 · N-22 喷塑件设计:排液孔、挂点和凹槽 2026年5月8日 · 5 分钟阅读
下一步
上传焊接件图纸 正在设计焊接件?

