
용접 이음 설계: 깨끗한 용접선을 위한 갭, 토치 접근성, 취부
용접 품질은 그 아래 이음부 설계를 넘지 못합니다. 토치가 제 역할을 하고 부품이 지그에서 곧게 나오도록 갭, 접근성, 취부를 설계하는 방법을 정리했습니다.
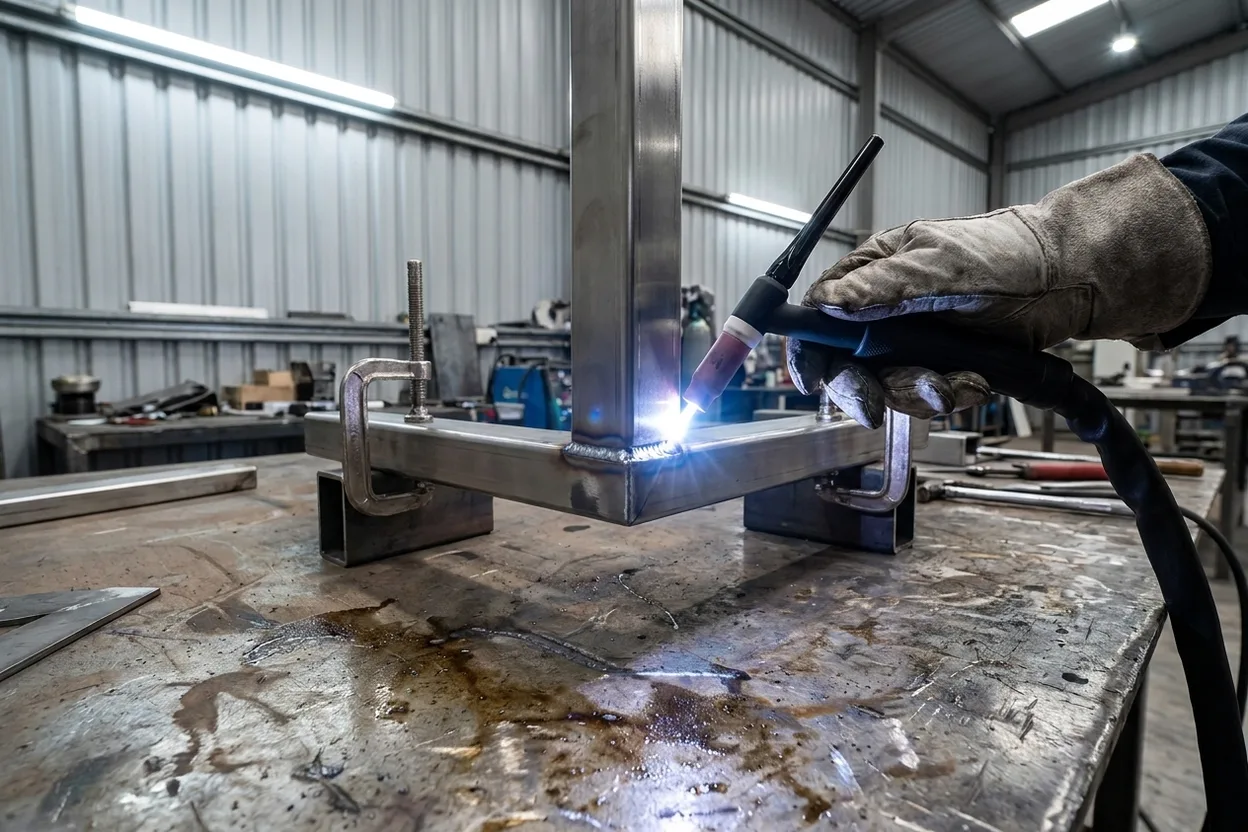
설계 대상은 비드가 아니라 이음부입니다
대부분은 용접이라고 하면 표면에 올라온 비드를 떠올립니다. 용접사는 그 아래의 이음부를 봅니다. 용접선이 튼튼하고 깨끗하며 매번 똑같이 나올지, 아니면 애를 먹다가 부품까지 휘게 될지를 이음부가 결정하기 때문입니다. 성패를 가르는 요소는 세 가지입니다. 부품 사이의 갭, 토치가 들어갈 공간, 그리고 열이 들어가는 동안 부품을 붙잡아 두는 방법입니다.
갭은 작고 균일하게
용접은 두 모서리를 녹여 붙이는 작업이라, 건너갈 수 있는 범위의 갭만 메울 수 있습니다. 갭이 너무 넓으면 아크가 용락을 일으키거나 용가재가 빈 공간으로 흘러내립니다. 반대로 갭 없이 너무 붙어 있으면 루트가 융합되지 않습니다. 가장 중요한 조건은 이음부 전체에 걸쳐 갭이 일정해야 한다는 점입니다. 0에서 2 mm까지 벌어지는 이음부는 용접사가 갭을 쫓아가며 용접해야 하고, 그 흔적이 비드에 그대로 드러납니다.
토치가 들어갈 공간 확보
토치는 일정한 각도로 잡아야 하는 실제 공구이고, 용가재도 이음부까지 닿아야 합니다. 깊고 좁은 박스 바닥에 묻힌 용접선이나, 다른 두 벽에 가로막힌 안쪽 모서리는 제대로 된 각도로 접근하지 못할 수 있습니다. 모든 이음부가 보이고 손이 닿도록 조립품을 설계하거나, 둘러싸는 부품을 붙이기 전에 먼저 용접하도록 순서를 잡아야 합니다.
두께에 맞는 이음 형식 선택
얇은 소재는 모서리끼리 맞대거나 간단한 필릿 용접으로 붙입니다. 두께가 약 6 mm를 넘으면 직각 모서리 그대로는 한 패스로 녹여 관통하기에 금속이 너무 많습니다. 그래서 모서리에 개선(V형 또는 면취)을 가공해 용접이 루트까지 닿게 합니다. 모서리 쪽에서 접근할 수 없는 겹치기 이음은 위쪽 부품에 낸 구멍을 통해 플러그 용접이나 슬롯 용접을 합니다.
| 이음 형식 | 적합한 용도 | 비고 |
|---|---|---|
| 필릿 (T / 겹치기) | 대부분의 제작물 | 개선 불필요. 튼튼하고 작업 여유가 큼 |
| I형 맞대기 | 박판, 모서리끼리 맞댐 | 작고 균일한 갭이 필수 |
| 개선 맞대기 | 두꺼운 단면 (약 6 mm 초과) | 개선 덕분에 용접이 루트까지 도달 |
| 플러그 / 슬롯 | 보이지 않는 겹치기 이음 | 위쪽 부품의 구멍을 통해 용접 |
어떤 이음이 맞는지 모르시겠다면 도면을 올려 주세요. 이음 형식을 골라 개선 가공 방법까지 알려 드립니다.
용접 조립품을 설계 중이신가요?

