
筆記編號 N-21
分類 可製造性設計(DFM)
繪圖 TRẦN MINH QUÂN
日期 2026年6月14日
比例 1:1 · MM
閱讀時間 6 分鐘
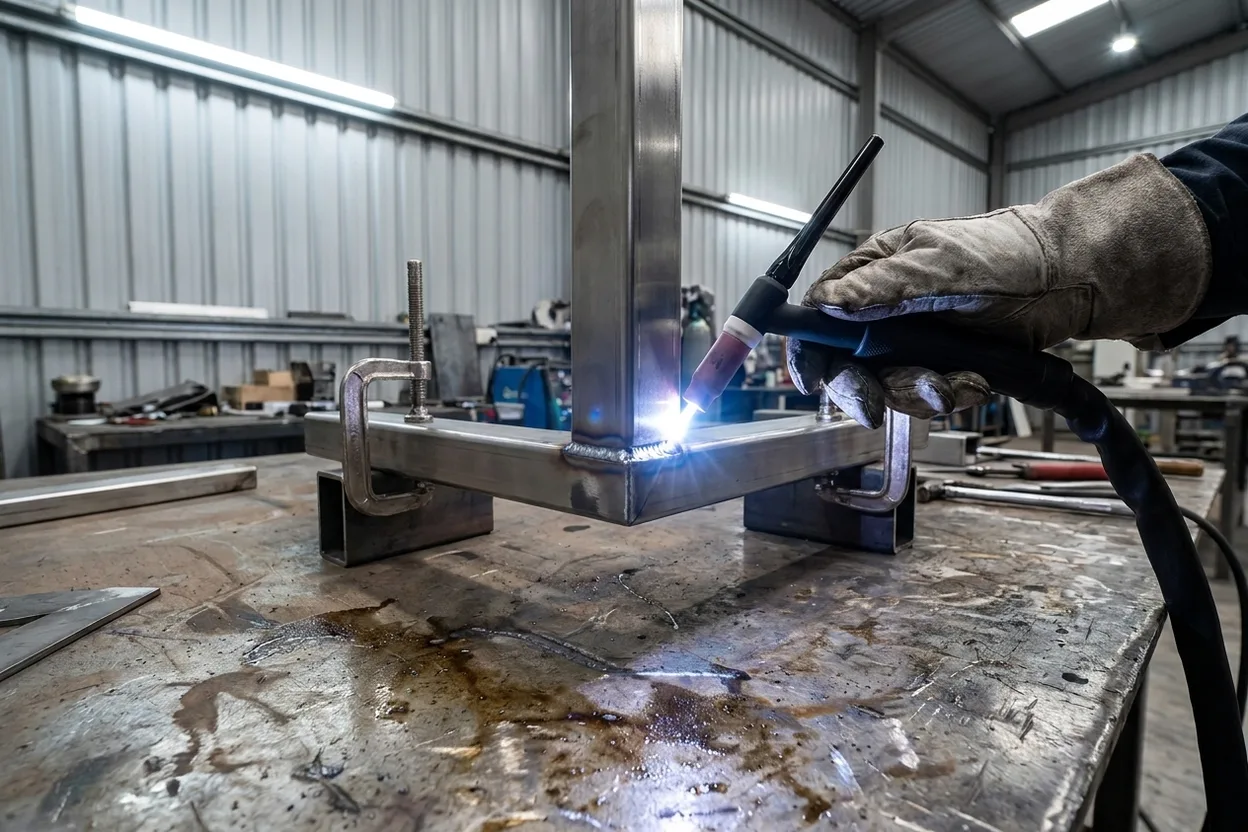
焊槍需要角度,也需要間隙
00 接頭 > 焊道
要設計的是接頭,不是焊道
多數人一想到焊接,想到的是表面那條隆起的焊道。焊工看的卻是底下的接頭,因為焊縫是牢固、乾淨、每次都焊得一樣,還是焊得很吃力、把零件焊到變形,都由接頭決定。成敗取決於三件事:零件之間的間隙、焊槍伸不伸得進去,以及加熱時零件怎麼固定。
01 組立間隙
間隙要小而均勻
焊接是把兩道邊熔合在一起,只能跨過搆得到的間隙。間隙太大,電弧會燒穿,或填料直接掉進空隙;貼得太緊、完全沒有間隙,根部又焊不透。最關鍵的是整條接頭的間隙要一致:間隙在0~2 mm 之間忽大忽小的焊縫,焊工只能邊焊邊追,焊道一看就知道。
02 施焊空間
給焊槍留出空間
焊槍是實體工具,要斜著拿,填料也得送得到接頭。埋在又深又窄的箱體底部的焊縫,或被另外兩面板擋住的內角,可能根本找不到順手的焊槍角度。設計組件時,要讓每個接頭都看得到、搆得到;做不到的話,就安排在裝上外圍零件之前先焊好。
03 開槽與接頭形式
依板厚選擇接頭形式
薄板可以直接邊對邊對接,或焊一道簡單的填角焊。板厚增加到約6 mm 以上,不開槽的直邊金屬太多,一道焊不透,所以邊緣要開槽(V型開槽或單邊斜角),讓焊道能焊到根部。從邊緣搆不到的搭接接頭,就在上層板開孔,做塞孔焊或槽焊。
| 接頭形式 | 適用於 | 說明 |
|---|---|---|
| 填角焊(T型/搭接) | 大多數鈑金結構件 | 不必開槽,強度好、容錯大 |
| I型對接(不開槽) | 薄板,邊對邊 | 間隙必須小而均勻 |
| 開槽對接 | 厚板(> 約6 mm) | 開槽後焊道能焊到根部 |
| 塞孔焊/槽焊 | 隱藏的搭接接頭 | 從上層板的孔施焊 |
不確定該用哪一種?歡迎來圖,我們會選好接頭形式,並告訴您怎麼開槽。
繪圖 TRẦN MINH QUÂN · 現場工程師
· 已在現場確認
圖面 2 · N-20 折彎設計規則:最小折邊、止裂槽與孔到折彎線的距離 2026年6月28日 · 6 分鐘閱讀圖面 3 · N-23 薄板上的扣件:壓鉚螺帽、埋頭孔、攻牙孔與通孔 2026年4月24日 · 5 分鐘閱讀圖面 4 · N-22 為粉體塗裝而設計:排液孔、吊掛點與凹槽 2026年5月8日 · 5 分鐘閱讀
下一步
上傳焊接件圖面 正在設計焊接件?

