
我們怎麼焊
氬焊用於乾淨的焊道與薄板,1.5 kW、3 kW手持雷射焊用於精密、變形小的焊道與較厚的工件。焊材對應材質,治具確保組立,並依工件要求的標準檢測。
起弧前先用治具把組件夾正,焊接熱量才不會把零件拉出公差。
接頭背面通氬氣保護,焊根乾淨,衛生級不鏽鋼焊件不會出現背面氧化發黑。
焊道依您要求的外觀與防蝕標準研磨、修整並鈍化(或噴珠處理)。
上百件量產,或獨一無二的單件
做好治具按批次焊,每件焊接件都一樣。也可以單件製作,從壓力容器到雕塑都能做。左右滑動瀏覽圖庫。
設計時就讓它焊得牢
幾個設計習慣讓焊道牢固、乾淨、不變形。寄來組立模型,點焊之前我們就會指出接頭形式、焊槍能否伸入與組立間隙的問題。
選對接頭
角焊、對接或搭接:接頭形式決定強度與外觀。請告訴我們受力情況,以及哪一面外露。
留根部間隙
留小而均勻的間隙(厚板要開坡口),焊道才能焊透到根部。
留出焊槍空間
焊槍與焊條需要空間,才能斜著伸到接頭;封死的角落焊不好。
事先考慮變形
焊接熱量會拉扯金屬。我們對稱施焊、分段退焊,並以治具固定,成品平整、尺寸準確。
焊接台上做出的零件
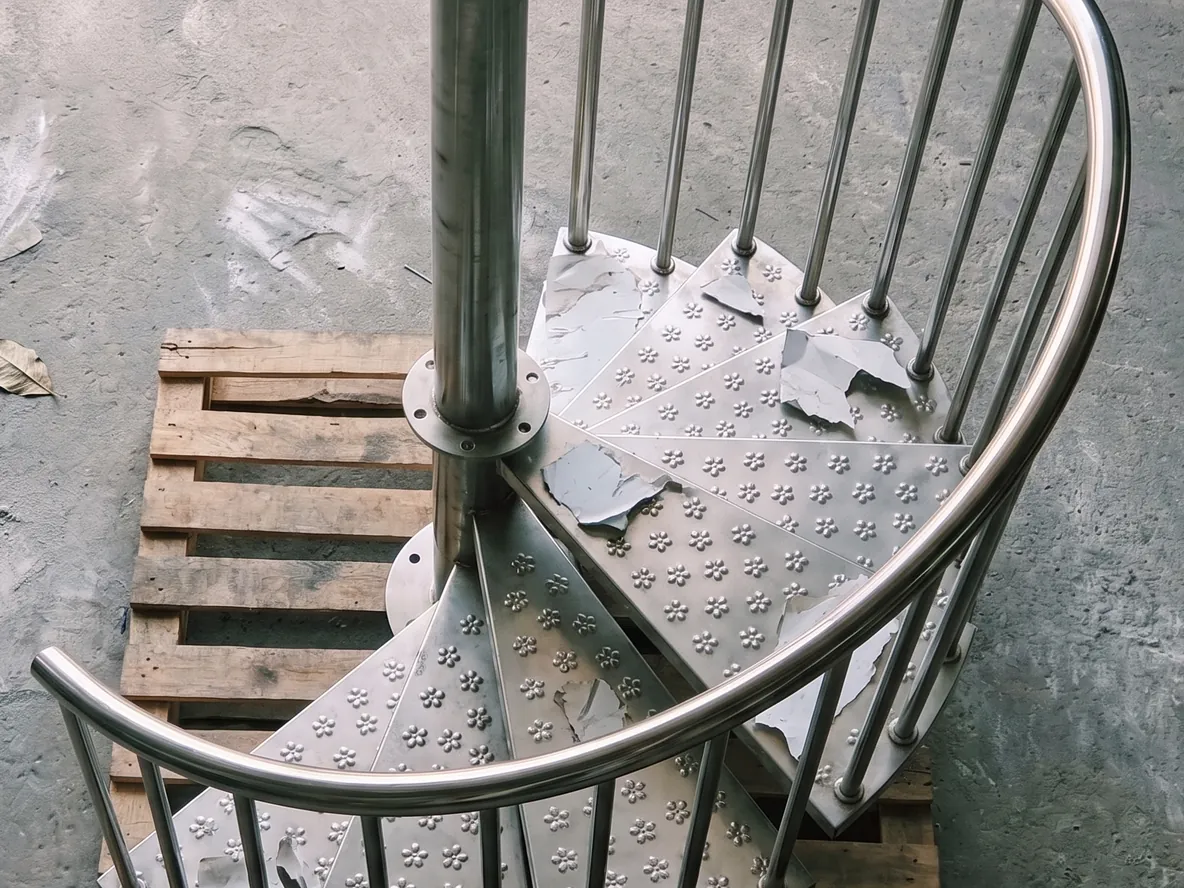
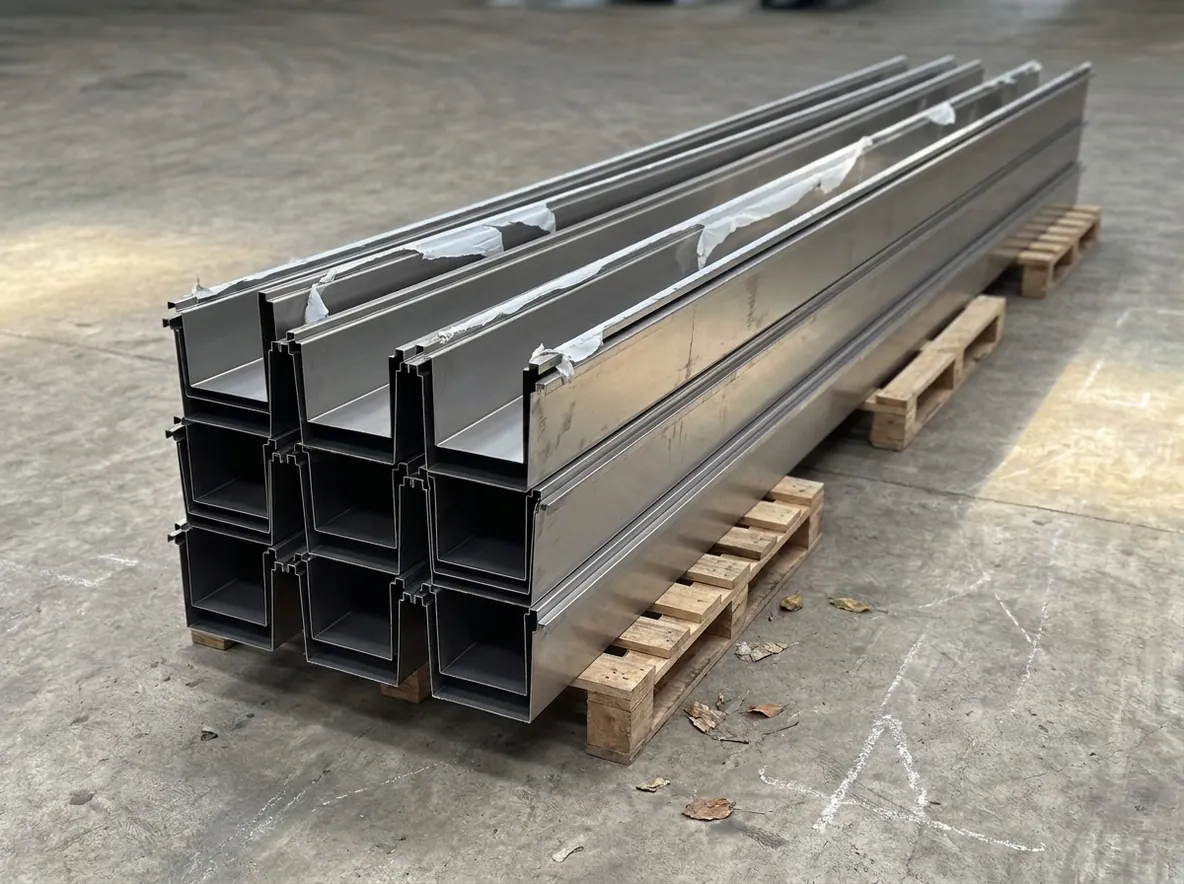
焊接件:容器、框架、欄杆、料斗與集管,用於食品級、建築、工業與製程設備等領域。點擊看大圖。
變形可控:治具定位加分段退焊,組件焊完平整、在公差內。
焊道乾淨平整:外露焊道研磨修順;背面充氬,不鏽鋼焊根保持光亮。
關鍵部位不洩漏:儲槽與承壓件可依要求做染色滲透與洩漏測試。
依您的模型焊接:寄來組立模型(STEP),我們依圖面上治具、點焊、焊接。
採用這道製程的產品
由我們工廠依您的尺寸製作,附參考價格。
常見問題
01 能焊哪些材料、多厚?
不鏽鋼、鋁、鋼和銅,厚度0.6至12 mm,採用氬焊和1.5 kW、3 kW手持雷射焊。
02 氬焊還是雷射焊?
氬焊適合要求焊道乾淨和薄料,雷射焊適合精確、變形小的焊道和較厚截面。我們依零件選擇焊法,並在報價中寫明。
03 做食品業的衛生級不鏽鋼焊接嗎?
做。衛生級焊道從0.6 mm起,背面充氬保護,焊根光亮不氧化。焊道依要求打磨、清理並做鈍化處理。
04 焊接會變形嗎?
焊前把組件夾成直角,對稱焊接並採用退焊法,成品平整、尺寸準確。
05 焊道做洩漏檢測嗎?
做。儲槽和承壓組件可依要求做滲透檢測和洩漏測試,所有焊道都做目視檢查。
06 焊接報價需要提供什麼?
STEP格式的組裝模型或加工圖面。點焊前我們會就接頭、焊槍可達性和組裝間隙提出建議,24小時內報價。
07 能一起做切割、折彎和塗裝嗎?
可以。焊接前在廠內完成板材和管材雷射切割、數控折彎和彎管。粉體塗裝在合作工廠完成,一張訂單全包,送貨至全國。
