
Soudage TIG et laser de l’inox à Bình Dương
Soudage TIG et soudage laser manuel (1,5 et 3 kW) pour l’inox, l’aluminium et l’acier, des soudures hygiéniques dès 0,6 mm aux assemblages structurels de 12 mm. Mise en gabarit pour l’ajustement, protection gazeuse envers là où elle compte, soudures parachevées et passivées.
Comment nous assemblons
Le TIG pour les soudures propres et les faibles épaisseurs, le laser manuel de 1,5 et 3 kW pour des soudures précises à faible déformation et les sections plus épaisses. Métal d’apport adapté, mise en gabarit et contrôle selon la norme exigée par la commande.
Les ensembles sont mis d’équerre sur gabarit avant l’amorçage de l’arc, pour que la chaleur ne fasse pas sortir la pièce des tolérances.
L’argon à l’envers du joint garde la racine propre : ni sucrage ni oxydation sur les travaux inox hygiéniques.
Les soudures sont meulées, parachevées et passivées (ou microbillées) selon vos exigences d’aspect et de tenue à la corrosion.
Par centaines, ou pièce unique
Sur gabarit et en séries, pour que chaque ensemble soudé sorte identique. Ou fabriqué à l’unité, de l’appareil sous pression à la sculpture. Faites défiler la galerie.
Concevoir pour une soudure saine
Quelques règles rendent les soudures solides, propres et sans déformation. Envoyez le modèle d’ensemble : nous signalons les problèmes de joints, d’accès et d’accostage avant le premier pointage.
Choisir le bon joint
D’angle, bout à bout ou à recouvrement : le joint détermine la résistance et l’aspect. Indiquez-nous la charge et la face visible.
Prévoir un écartement
Un petit écartement régulier (et un chanfrein sur les fortes épaisseurs) permet à la soudure d’atteindre la racine pour une pénétration complète.
Laisser l’accès à la torche
La torche et le métal d’apport ont besoin de place pour atteindre le joint en biais : les angles fermés ne se soudent pas bien.
Anticiper la déformation
La chaleur déforme le métal : nous équilibrons les soudures, soudons à pas de pèlerin et bridons la pièce sur gabarit, pour qu’elle sorte plane et juste.
Ce qui sort de l’établi de soudage
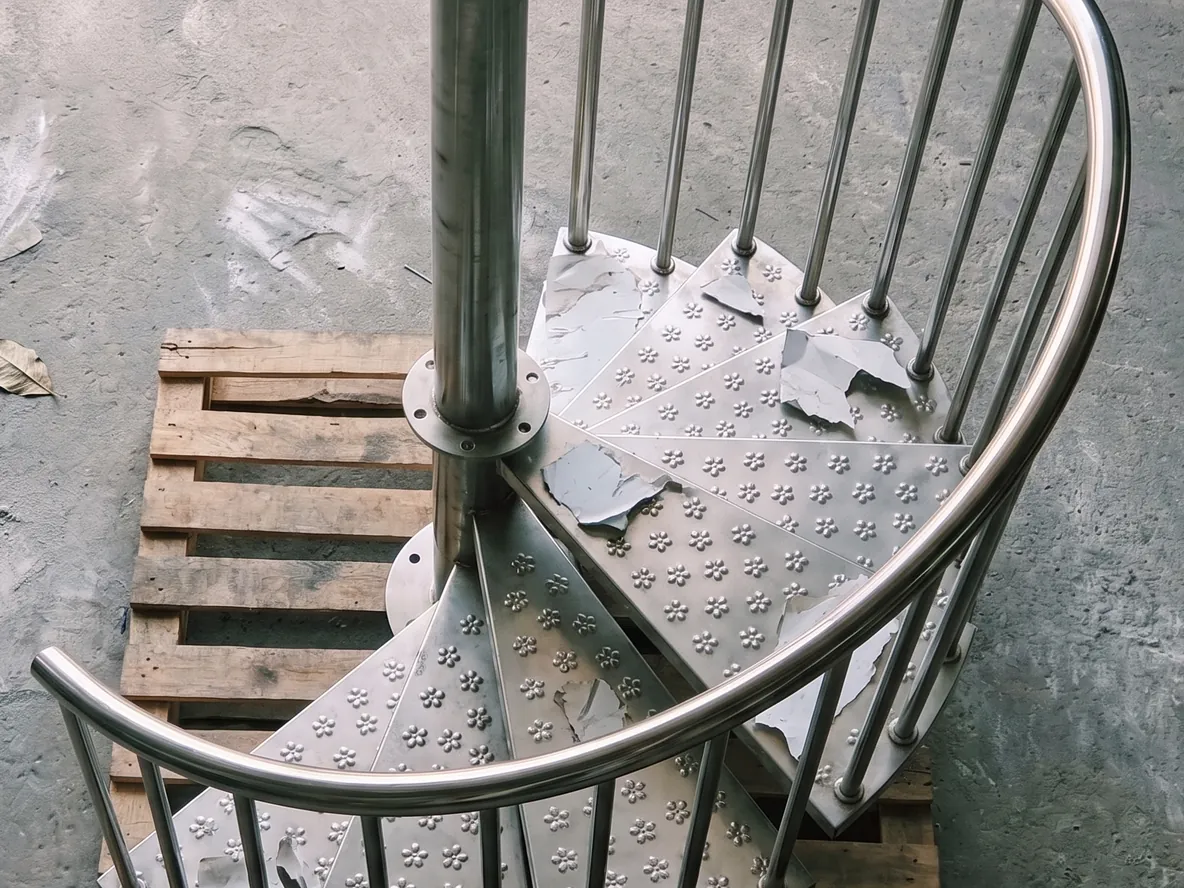
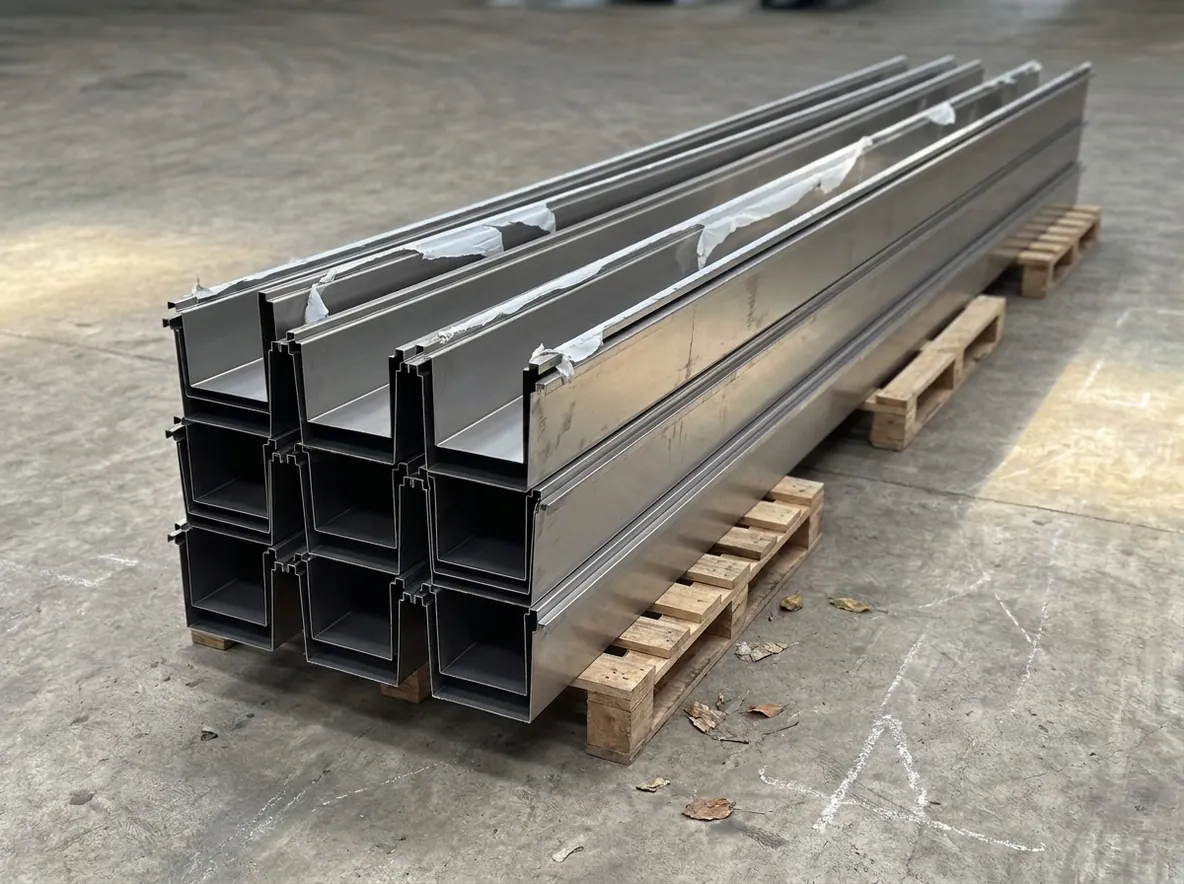
Ensembles mécano-soudés : cuves, châssis, garde-corps, trémies et collecteurs pour l’agroalimentaire, l’architecture, l’industrie et les procédés. Cliquez sur une image pour l’agrandir.
Déformation maîtrisée : sur gabarit et soudés à pas de pèlerin, les ensembles sortent plans et dans les tolérances.
Soudures propres et parachevées : meulées et raccordées là où elles se voient ; protection envers pour que les racines inox restent brillantes.
Étanche là où il le faut : cuves et pièces sous pression contrôlées par ressuage et test d’étanchéité sur demande.
Soudé d’après votre modèle : envoyez l’ensemble (STEP) ; nous le mettons sur gabarit, le pointons et le soudons selon le plan.
Produits réalisés avec ce procédé
Fabriqués dans notre atelier à vos dimensions, avec prix indicatifs.
Questions fréquentes
Envoyez le plan avec votre question : c’est le moyen le plus rapide d’obtenir une vraie réponse.
01 Quels matériaux et quelles épaisseurs soudez-vous ?
Inox, aluminium, acier et cuivre de 0,6 à 12 mm, en soudage TIG et en soudage laser manuel de 1,5 kW et 3 kW.
02 Soudage TIG ou laser : lequel choisir ?
Le TIG pour des soudures propres et les matériaux minces, le laser pour des cordons précis avec peu de déformation et pour les sections plus épaisses. Nous choisissons le procédé pour chaque pièce et l’indiquons dans le devis.
03 Réalisez-vous des soudures inox sanitaires pour les équipements alimentaires ?
Oui. Soudures sanitaires dès 0,6 mm avec protection gazeuse envers à l’argon, pour que la racine reste brillante et sans oxydation. Les soudures sont meulées, nettoyées et passivées selon la spécification.
04 Le soudage va-t-il déformer la pièce ?
Les ensembles sont mis d’équerre en gabarit avant soudage et soudés en passes équilibrées, à pas de pèlerin, pour que la pièce finie sorte plane et à la cote.
05 Testez-vous l’étanchéité des soudures ?
Oui. Sur demande, les réservoirs et ensembles sous pression reçoivent un ressuage et un test d’étanchéité, en plus du contrôle visuel que reçoit chaque soudure.
06 Que dois-je envoyer pour un devis de soudage ?
Un modèle d’ensemble en STEP ou un plan de fabrication. Nous commentons les joints, l’accès de la torche et l’ajustement avant le pointage, et chiffrons sous 24 heures.
07 Pouvez-vous aussi découper, plier et revêtir les pièces ?
Oui. Les pièces sont découpées au laser dans la tôle et le tube, pliées CNC et cintrées à l’atelier avant soudage. Le thermolaquage est réalisé dans une usine partenaire, le tout sur une seule commande, avec livraison dans tout le Vietnam.
Les autres étapes de fabrication
Des pièces à assembler ?Nous les soudons.
Envoyez le modèle d’ensemble ou un plan de fabrication : vous recevez un devis chiffré, joints et finition confirmés.
