
WIG- und Laserschweißen von Edelstahl in Bình Dương
WIG- und Handlaserschweißen (1,5 und 3 kW) für Edelstahl, Aluminium und Stahl, von hygienischen Nähten ab 0,6 mm bis zu tragenden Verbindungen mit 12 mm. In Vorrichtungen gespannt, formiert, wo es darauf ankommt, verputzt und passiviert.
Wie wir fügen
WIG für saubere und dünne Nähte, Handlaser mit 1,5 und 3 kW für präzise, verzugsarme Nähte und dickere Querschnitte. Artgleicher Zusatzwerkstoff, in Vorrichtungen gespannt und nach dem Standard geprüft, den der Auftrag verlangt.
Baugruppen werden vor dem Zünden des Lichtbogens rechtwinklig in Vorrichtungen gespannt, damit die Wärme das Teil nicht aus der Toleranz zieht.
Argon hinter der Fuge hält die Wurzel sauber: keine Verzunderung oder Oxidation bei hygienischen Edelstahlarbeiten.
Nähte werden geschliffen, verputzt und passiviert (oder glasperlgestrahlt), nach Ihren Vorgaben für Optik und Korrosionsschutz.
Zu Hunderten oder als Einzelstück
In Vorrichtungen gespannt und in Serien gefertigt, damit jede Schweißbaugruppe identisch herauskommt. Oder als Einzelstück gefertigt, vom Druckbehälter bis zur Skulptur. Wischen Sie durch die Galerie.
Schweißgerecht konstruieren
Ein paar Regeln machen Schweißnähte fest, sauber und verzugsfrei. Senden Sie das Baugruppenmodell: Probleme bei Stößen, Zugänglichkeit und Passung melden wir vor der ersten Heftnaht.
Den richtigen Stoß wählen
Kehlnaht, Stumpfstoß oder Überlappstoß: Der Stoß bestimmt Festigkeit und Optik. Nennen Sie uns die Belastung und die Sichtseite.
Wurzelspalt vorsehen
Ein kleiner, gleichmäßiger Spalt (und bei dickerem Material eine Nahtvorbereitung) lässt die Schweißung bis zur Wurzel reichen, für eine vollständige Durchschweißung.
Zugang für den Brenner
Brenner und Zusatzwerkstoff brauchen Platz, um die Fuge schräg zu erreichen. Eingeschlossene Ecken lassen sich nicht gut schweißen.
Verzug einplanen
Wärme verzieht Metall. Wir verteilen die Nähte ausgewogen, schweißen im Pilgerschritt und spannen das Teil in eine Vorrichtung, damit es eben und maßhaltig herauskommt.
Was vom Schweißtisch kommt
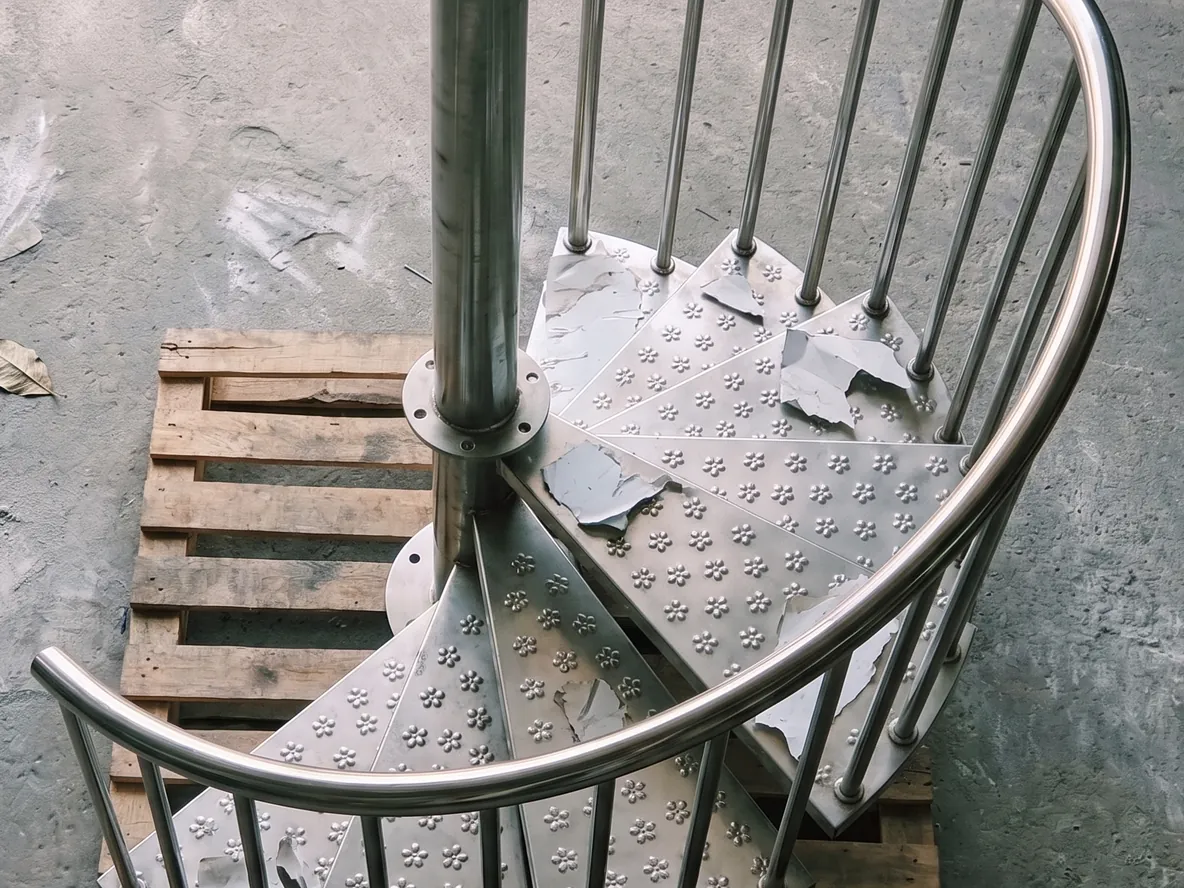
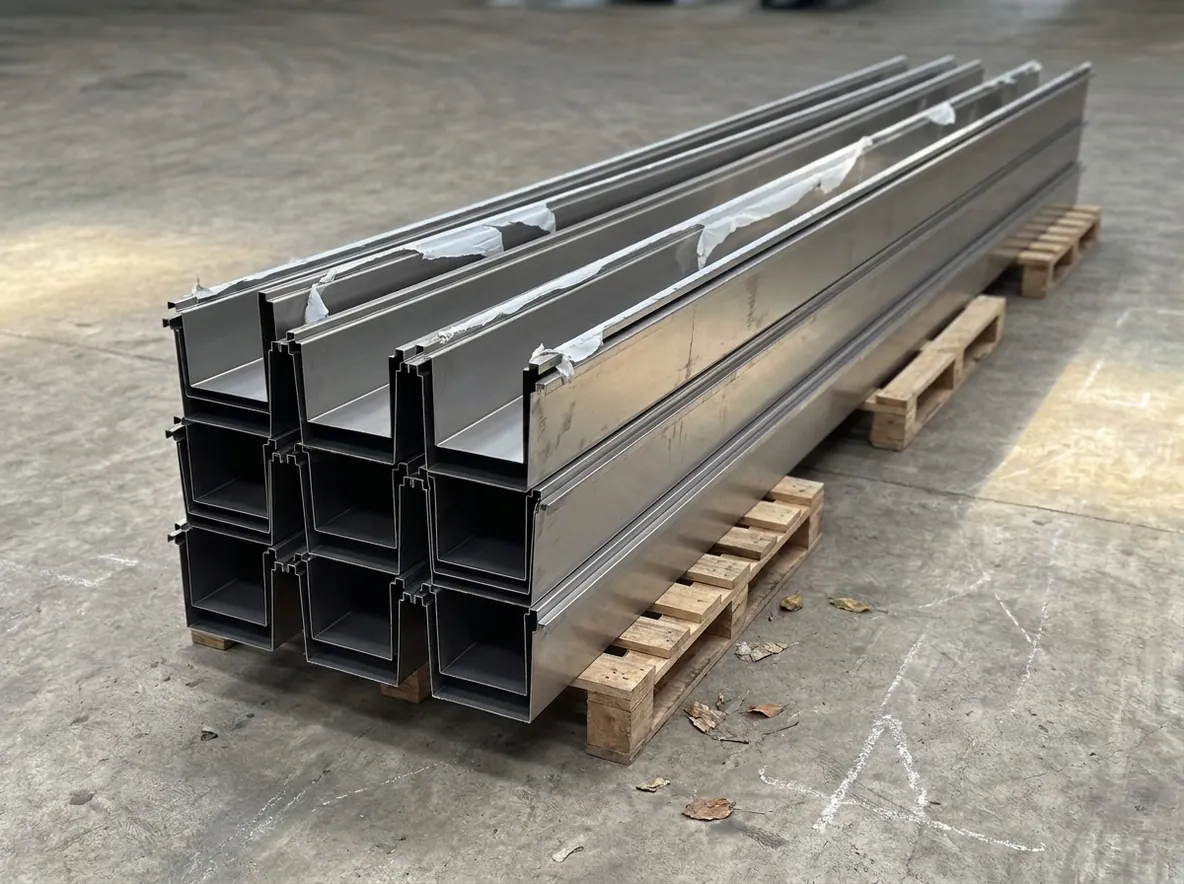
Geschweißte Baugruppen: Behälter, Rahmen, Geländer, Trichter und Verteiler für Lebensmittelbereich, Architektur, Industrie und Prozesstechnik. Klicken Sie auf ein Bild für die volle Größe.
Verzug unter Kontrolle: in Vorrichtungen gespannt und im Pilgerschritt geschweißt, damit Baugruppen eben und in Toleranz herauskommen.
Saubere, verputzte Nähte: an Sichtstellen geschliffen und angeglichen; formiert, damit Edelstahlwurzeln blank bleiben.
Dicht, wo es darauf ankommt: Tanks und Druckteile auf Anfrage mit Farbeindringprüfung und Dichtheitsprüfung.
Geschweißt nach Ihrem Modell: Senden Sie die Baugruppe (STEP); wir spannen, heften und schweißen nach Zeichnung.
Produkte aus diesem Verfahren
In unserer Werkstatt nach Ihren Maßen gefertigt, mit Richtpreisen.
Häufige Fragen
Senden Sie die Zeichnung mit Ihrer Frage: So kommen Sie am schnellsten zu einer echten Antwort.
01 Welche Werkstoffe und Dicken schweißen Sie?
Edelstahl, Aluminium, Stahl und Kupfer von 0,6 bis 12 mm, per WIG-Schweißen und per Handlaserschweißen mit 1,5 kW und 3 kW.
02 WIG- oder Laserschweißen: Was soll ich wählen?
WIG für saubere Nähte und dünnes Material, Laser für präzise Nähte mit wenig Verzug und für dickere Querschnitte. Wir wählen das Verfahren für jedes Teil und nennen es im Angebot.
03 Schweißen Sie Edelstahl hygienegerecht für Lebensmittelanlagen?
Ja. Hygienegerechte Nähte ab 0,6 mm mit Wurzelschutz (Formieren) durch Argon, sodass die Wurzel blank und frei von Oxidation bleibt. Die Nähte werden nach Vorgabe verschliffen, gereinigt und passiviert.
04 Verzieht sich das Teil beim Schweißen?
Baugruppen werden vor dem Schweißen rechtwinklig in Vorrichtungen gespannt und in ausgewogenen Lagen im Pilgerschrittverfahren geschweißt, sodass das fertige Teil eben und maßhaltig ist.
05 Prüfen Sie Schweißnähte auf Dichtheit?
Ja. Behälter und Druckbaugruppen erhalten auf Wunsch eine Farbeindringprüfung und eine Dichtheitsprüfung, zusätzlich zur Sichtprüfung, die jede Naht erhält.
06 Was soll ich für ein Schweißangebot senden?
Ein Baugruppenmodell als STEP oder eine Fertigungszeichnung. Wir kommentieren Stöße, Brennerzugang und Passung vor dem Heften und erstellen das Angebot innerhalb von 24 Stunden.
07 Können Sie die Teile auch schneiden, kanten und beschichten?
Ja. Die Teile werden vor dem Schweißen in unserer Werkstatt aus Blech und Rohr lasergeschnitten, CNC-gekantet und rohrgebogen. Die Pulverbeschichtung erfolgt bei einem Partnerbetrieb. Alles in einem Auftrag, mit Lieferung in ganz Vietnam.
Die übrigen Fertigungsschritte
Sie haben eine Baugruppe zu fügen?Wir schweißen sie.
Senden Sie das Baugruppenmodell oder eine Fertigungszeichnung. Sie erhalten ein Angebot mit Preis, Stöße und Oberfläche bestätigt.
