
لحام الستانلس ستيل بطريقة TIG وبالليزر في Bình Dương
لحام TIG واللحام بالليزر اليدوي (1.5 kW و3 kW) للفولاذ المقاوم للصدأ والألومنيوم والفولاذ، من لحامات صحية بسماكة 0.6 mm إلى لحامات إنشائية بسماكة 12 mm. تثبيت في تجهيزات لضبط التطابق، وحماية خلفية بالغاز حيث يلزم، ثم تشطيب وتخميل.
كيف نلحم
لحام TIG للأعمال النظيفة والرقيقة، واللحام بالليزر اليدوي بقدرة 1.5 kW و3 kW للحامات دقيقة قليلة التشوه وللمقاطع الأثقل. سلك حشو مطابق للمادة، وتثبيت في تجهيزات لضبط التطابق، واختبار وفق المعيار الذي يتطلبه العمل.
تُثبَّت المجمّعات بزوايا قائمة في تجهيزات التثبيت قبل بدء القوس، فلا تسحب الحرارة القطعة خارج التفاوت المسموح.
غاز الأرغون خلف الوصلة يحافظ على جذر اللحام نظيفًا، بلا تحبّب ولا أكسدة في أعمال الستانلس ستيل الصحية.
تُجلخ اللحامات وتُنعَّم وتُخمَّل (أو تُسفع بالكريات) وفق متطلبات المظهر ومقاومة التآكل التي تحددونها.
بالمئات، أو قطعة فريدة
تثبيت في تجهيزات وإنتاج على دفعات لتخرج كل المجمّعات الملحومة متطابقة. أو تصنيع قطعة واحدة، من وعاء ضغط إلى منحوتة. اسحبوا لتصفح المعرض.
صمّموا القطعة للحام متين
بضع عادات في التصميم تجعل اللحامات قوية ونظيفة وخالية من التشوه. أرسلوا نموذج المجمّع، وننبّهكم إلى الوصلات وإمكانية الوصول ودقة التجميع قبل أول نقطة لحام.
اختاروا الوصلة المناسبة
زاوية أو تناكبية أو تراكبية: نوع الوصلة يحدد المتانة والمظهر. أخبرونا بالحمل وبالوجه الظاهر.
اتركوا فجوة جذر
فجوة صغيرة ومتساوية (مع تحضير الحافة في المواد الأسمك) تتيح وصول اللحام إلى الجذر لاختراق كامل.
اتركوا مجالًا للمشعل
يحتاج المشعل وسلك الحشو إلى مساحة للوصول إلى الوصلة بزاوية، والزوايا المحصورة لا يمكن لحامها جيدًا.
خطّطوا للتشوه
الحرارة تسحب المعدن، لذلك نوازن اللحامات ونلحم بالخطوة الراجعة ونثبّت القطعة في تجهيزة، فتخرج مستوية ودقيقة الأبعاد.
ما يخرج من طاولة اللحام
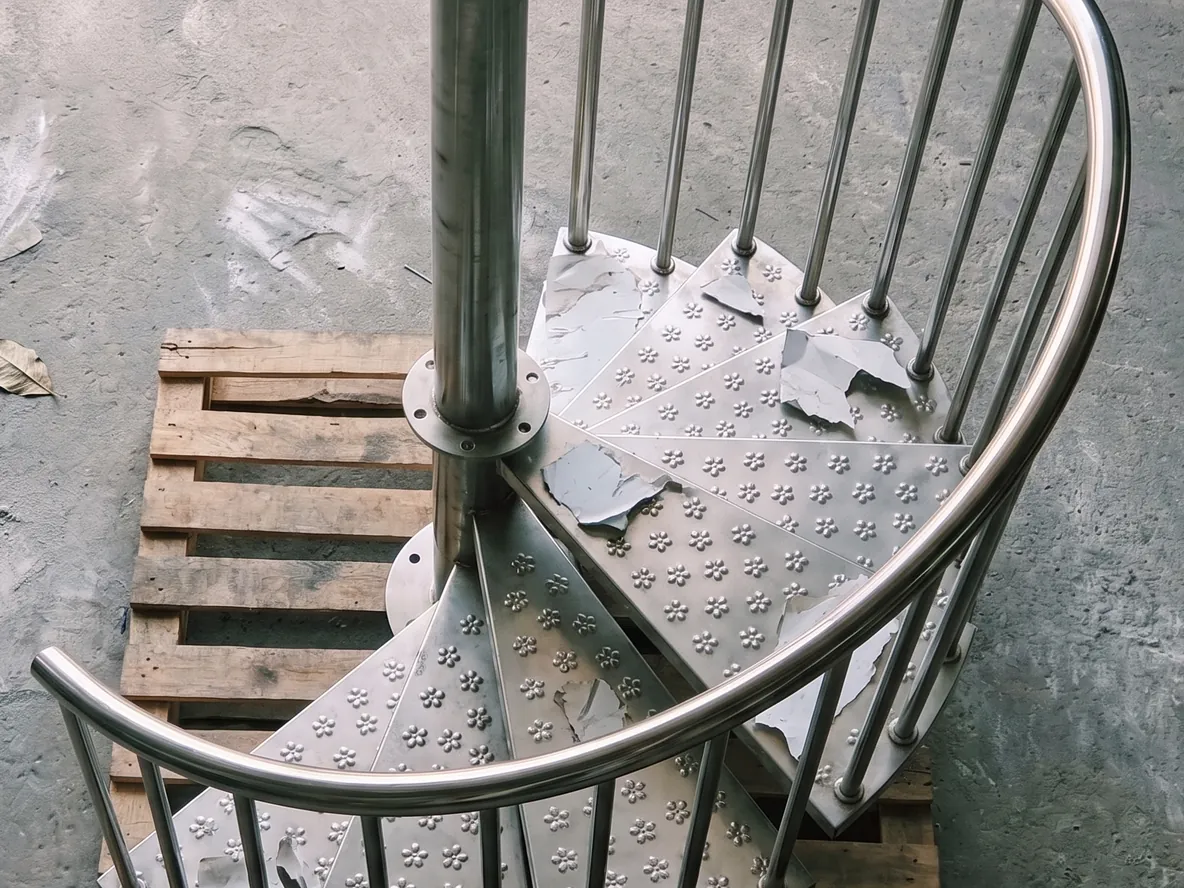
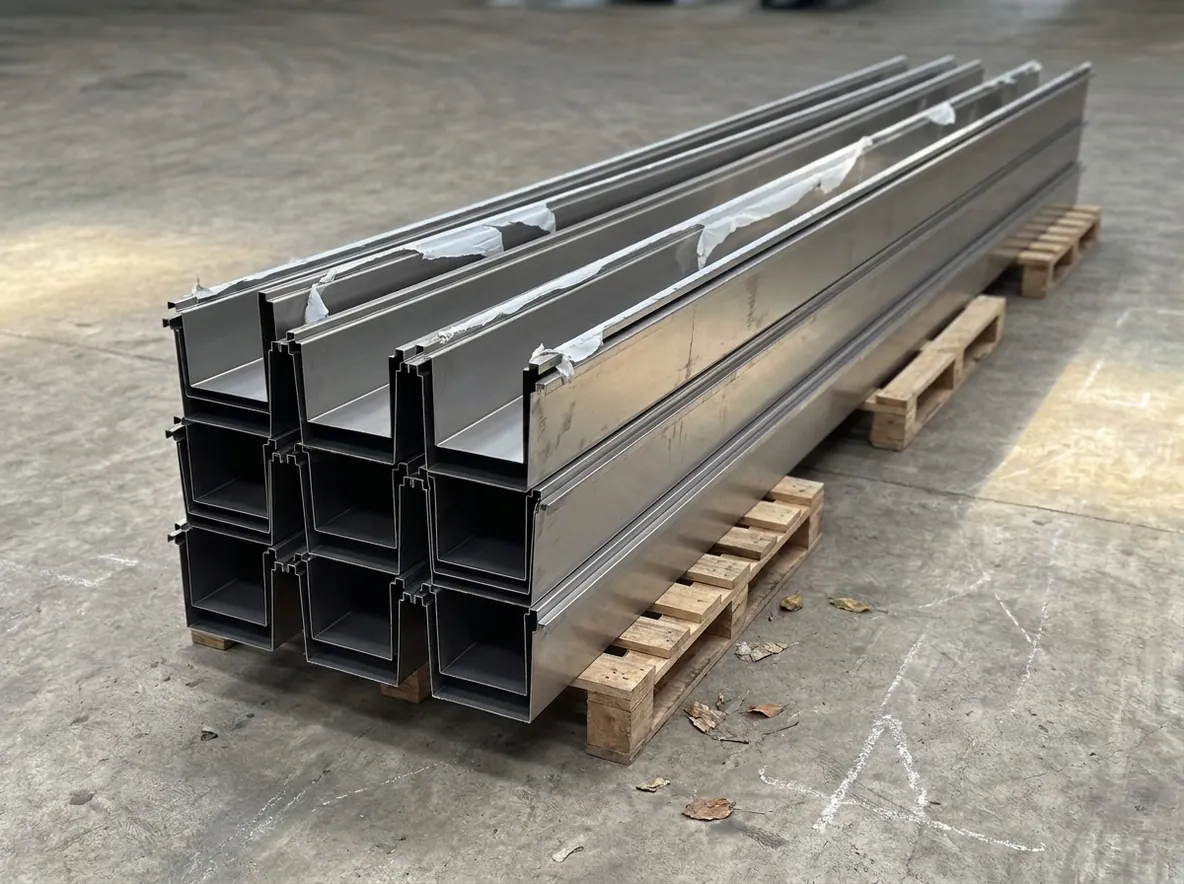
مجمّعات ملحومة: أوعية وهياكل ودرابزين وقواديس ومشعبات لقطاعات الصناعات الغذائية والعمارة والصناعة وصناعات المعالجة. انقروا على أي صورة لعرضها بالحجم الكامل.
تحكّم في التشوه: تثبيت في تجهيزات ولحام بالخطوة الراجعة، فتخرج المجمّعات مستوية وضمن التفاوت المسموح.
لحامات نظيفة ومشطّبة: تُجلخ وتُدمج بالسطح حيث تظهر، مع حماية خلفية بالغاز ليبقى جذر لحام الستانلس ستيل لامعًا.
إحكام ضد التسرب حيث يلزم: الخزانات وأعمال الضغط تُختبر بالصبغة النافذة وضد التسرب عند الطلب.
لحام مباشر من نموذجكم: أرسلوا المجمّع (STEP)، ونثبّته في تجهيزة ونلحمه بالنقاط ثم نلحمه وفق الرسم الهندسي.
منتجات تُصنع بهذه العملية
نصنعها في ورشتنا حسب مقاساتكم، مع أسعار استرشادية.
الأسئلة الشائعة
أرسلوا الرسم مع سؤالكم، فهذه أسرع طريقة للحصول على إجابة حقيقية.
01 ما المواد والسماكات التي تلحمونها؟
الفولاذ المقاوم للصدأ، والألومنيوم، والفولاذ، والنحاس من 0.6 إلى 12 mm، بلحام TIG وباللحام بالليزر اليدوي بقدرة 1.5 kW و3 kW.
02 لحام TIG أم اللحام بالليزر: أيهما أختار؟
لحام TIG للحامات النظيفة والمواد الرقيقة، والليزر لخطوط اللحام الدقيقة مع تشوه قليل وللمقاطع الأسمك. نختار العملية لكل قطعة ونذكرها في عرض السعر.
03 هل تنفذون لحام الفولاذ المقاوم للصدأ الصحي لمعدات الأغذية؟
نعم. لحامات صحية من 0.6 mm مع حماية خلفية بغاز الأرغون، فيبقى جذر اللحام لامعًا وخاليًا من الأكسدة. تُجلخ اللحامات وتُنظَّف وتُخمَّل حسب المواصفات المطلوبة.
04 هل سيشوّه اللحام القطعة؟
تُثبَّت التجميعات بزوايا قائمة في تجهيزات التثبيت قبل اللحام، وتُلحم بتمريرات متوازنة بطريقة الخطوة الراجعة، فتخرج القطعة النهائية مستوية وبالمقاسات المطلوبة.
05 هل تجرون اختبار التسرب على اللحامات؟
نعم. تخضع الخزانات وتجميعات الضغط لاختبار الصبغة النافذة واختبار التسرب عند الطلب، إضافة إلى الفحص البصري الذي يخضع له كل لحام.
06 ماذا أرسل للحصول على عرض سعر للحام؟
نموذج تجميع بصيغة STEP أو رسم تصنيع. نعلّق على الوصلات وإمكانية وصول المشعل والتجميع قبل التثبيت بنقاط اللحام، ونرسل عرض السعر خلال 24 ساعة.
07 هل يمكنكم أيضًا قطع القطع وثنيها وطلاؤها؟
نعم. تُقطع القطع بالليزر من الصفائح والأنابيب، وتُثنى بنظام CNC، وتُثنى الأنابيب في الورشة قبل اللحام. يتم الطلاء بالبودرة لدى مصنع شريك، وكل ذلك ضمن طلب واحد، مع التوصيل إلى جميع أنحاء فيتنام.
بقية مراحل الإنتاج
لديكم مجمّع يحتاج إلى وصل؟ نحن نلحمه.
أرسلوا نموذج المجمّع أو رسم التصنيع، ونرسل لكم عرض سعر مع تأكيد الوصلات والتشطيب.
