
ビンズオンの ステンレス溶接
ステンレス、アルミ、鋼材のTIG溶接とハンディレーザー溶接(1.5kW・3kW)— 0.6mmの衛生配管溶接から12mmの構造物まで。治具で正確に位置決めし、必要に応じてバックシールド、仕上げ研磨と不動態化処理を行います。
接合方法
きれいな薄板にはTIG、精密で歪みの少ない溶接や厚めの部材には1.5kW・3kWのハンディレーザー — 適合するフィラー材を使用し、治具で固定し、案件に応じた規格で検査します。
アークを発生させる前に、組立品を治具で正確に固定するので、熱による歪みで公差を外れることがありません。
継手の裏側にアルゴンガスを充填し、ルート部をクリーンに保ちます — 衛生仕様のステンレス溶接でも焼け(シュガリング)や酸化が生じません。
溶接部はご指定の意匠・耐食仕様に応じて研削、仕上げ研磨、不動態化処理(またはビーズブラスト)まで行います。
100個単位でも、世界に一つでも
治具固定でバッチ生産すればすべて同一形状の溶接構造物に — あるいは、圧力容器からオブジェまで、一点ものの製作にも対応します。ギャラリーをスワイプしてご覧ください。
強度の出る溶接設計に
いくつかのポイントを押さえるだけで、溶接部は強く、きれいで、歪みのない仕上がりになります。組立モデルをお送りください — 継手形状、アクセス性、勘合状態を最初の仮付け前にご確認します。
適切な継手形状を選ぶ
すみ肉、突合せ、重ね継手 — 継手の種類が強度と見た目を決めます。荷重条件と見える面をお知らせください。
ルートギャップを残す
均一な小さな隙間(厚板の場合は開先加工)を設けることで、溶接がルート部まで届き、完全溶け込みが得られます。
トーチが入るアクセスを確保
トーチとフィラー材が角度をつけて継手に届く空間が必要です — 囲まれた角部はきれいに溶接できません。
歪みを見込んで計画
熱により金属は引っ張られます — 溶接順序のバランスやバックステップ溶接、治具固定により、平坦で正確な仕上がりにします。
溶接ベンチから生まれる部品
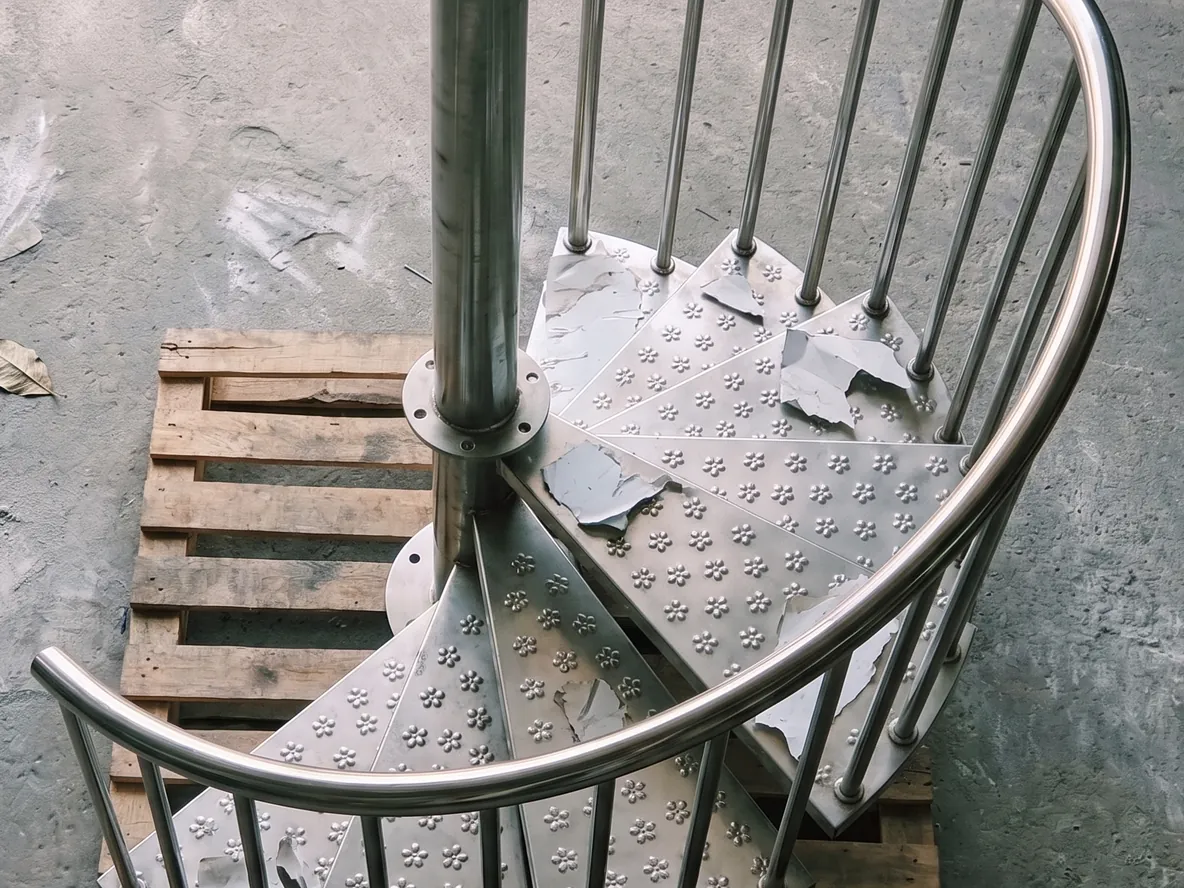
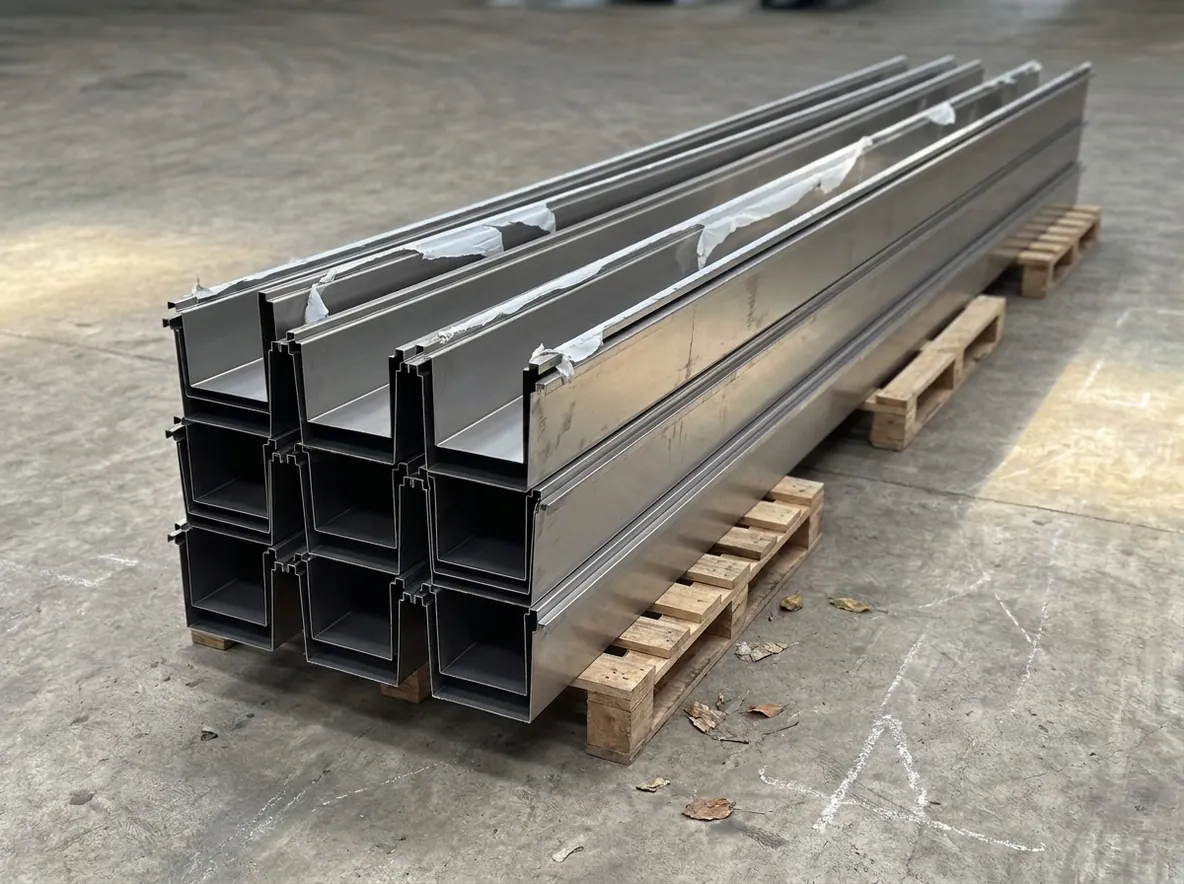
食品グレード、建築、産業、プロセス関連など幅広い分野の溶接構造物 — 容器、フレーム、手すり、ホッパー、マニホールドまで。クリックで拡大表示できます。
歪みを抑制 — 治具固定とバックステップ溶接により、組立品が平坦かつ公差内に仕上がります。
きれいに仕上げた溶接部 — 見える箇所は研削・ブレンド仕上げ、バックパージによりステンレスのルート部も輝きを保ちます。
重要箇所は気密性を確保 — タンクや圧力容器はご要望に応じて浸透探傷試験・気密試験を実施します。
モデルデータから溶接 — 組立モデル(STEP)をお送りください。図面通りに治具固定・仮付け・本溶接を行います。
この工程でつくる製品
ご希望の寸法で自社工場にて製作。参考価格あり。
よくある質問
図面と質問を一緒にお送りください — 的確な回答への一番の近道です。
01 どんな材料を何mmまで溶接できますか?
ステンレス、アルミ、鋼、銅を0.6〜12 mmまで、TIG溶接と1.5 kW・3 kWのハンディレーザー溶接で加工します。
02 TIG溶接とレーザー溶接、どちらがよいですか?
きれいな溶接や薄板にはTIG、精密でひずみの少ない溶接や厚めの部材にはレーザー。部品ごとに工法を選び、見積でお知らせします。
03 食品向けのサニタリー溶接はできますか?
はい。0.6 mmからのサニタリー溶接で、裏面をアルゴンでバックシールドし、裏波を酸化させずきれいに保ちます。仕様に合わせて研磨、仕上げ、不動態化処理を行います。
04 溶接でゆがみは出ませんか?
溶接前に組立品を直角に治具固定し、バランスよくバックステップで溶接するので、完成品は平らで寸法どおりに仕上がります。
05 溶接部の漏れ検査はできますか?
はい。タンクや圧力部品は、ご要望に応じて浸透探傷と漏れ試験を行います。すべての溶接部は目視検査も行います。
06 溶接の見積には何を送ればよいですか?
STEPの組立モデルまたは製作図。仮付け前に継手、トーチの入り方、合わせ精度についてご提案し、24時間以内にお見積りします。
07 部品の切断、曲げ、塗装まで対応できますか?
はい。溶接の前に、板とパイプのレーザー切断、CNC曲げ、パイプ曲げを社内で行います。粉体塗装は協力工場で行い、ひとつの注文でまとめて対応、全国へ配送します。
ラインのその他の工程
接合が必要な組立品はありますか?溶接いたします。
組立モデルまたは製作図面をお送りください — 継手仕様と仕上げを確認した価格見積もりをご案内します。
