
Hàn inox TIG và hàn laser tại Bình Dương
Hàn TIG và hàn laser cầm tay (1,5 kW và 3 kW) cho inox, nhôm và thép, từ mối hàn vệ sinh 0,6 mm đến kết cấu chịu lực 12 mm. Gá đặt chuẩn khít, xả khí bảo vệ mặt sau khi cần, mài làm sạch và thụ động hóa.
Cách chúng tôi hàn
Hàn TIG cho mối hàn sạch và vật liệu mỏng, hàn laser cầm tay 1,5 kW và 3 kW cho đường hàn chính xác, ít cong vênh và tiết diện dày hơn. Que hàn đúng mác, gá đặt chuẩn khít, kiểm tra theo đúng tiêu chuẩn mà từng đơn hàng yêu cầu.
Cụm lắp ráp được gá vuông góc trước khi bắt đầu hàn, nên nhiệt hàn không kéo chi tiết lệch khỏi dung sai.
Khí argon phía sau mối ghép giữ chân mối hàn sạch, không bị cháy đường hay oxy hóa trên các mối hàn inox vệ sinh.
Mối hàn được mài, làm gọn và thụ động hóa (hoặc phun bi) theo đúng yêu cầu thẩm mỹ và chống ăn mòn quý khách đặt ra.
Trăm chiếc giống hệt, hay một chiếc độc bản
Làm đồ gá và hàn theo lô để cụm hàn nào cũng giống hệt nhau. Hoặc gia công đơn chiếc, từ bình chịu áp đến tác phẩm điêu khắc. Vuốt xem thư viện ảnh.
Vẽ sao cho hàn chắc
Vài thói quen nhỏ khi thiết kế giúp mối hàn chắc, sạch và không cong vênh. Gửi mô hình cụm lắp ráp, xưởng sẽ góp ý về mối ghép, chỗ đưa mỏ hàn và độ khít trước khi hàn đính.
Chọn đúng kiểu mối ghép
Hàn góc, hàn giáp mí hay hàn chồng mí: kiểu mối ghép quyết định độ chắc và vẻ ngoài. Quý khách cho biết tải trọng và mặt nào lộ ra ngoài.
Chừa khe hở chân mối hàn
Chừa khe hở nhỏ và đều (vát mép nếu vật liệu dày) để mối hàn ngấu hoàn toàn tới chân.
Chừa lối cho mỏ hàn
Mỏ hàn và que hàn cần khoảng trống để đưa vào mối ghép theo góc nghiêng. Góc bị bít kín thì không hàn đẹp được.
Tính trước độ cong vênh
Nhiệt hàn làm kim loại co kéo. Xưởng hàn cân đối, hàn lùi bước và gá chi tiết chắc chắn để thành phẩm ra phẳng và đúng kích thước.
Thành phẩm từ bàn hàn
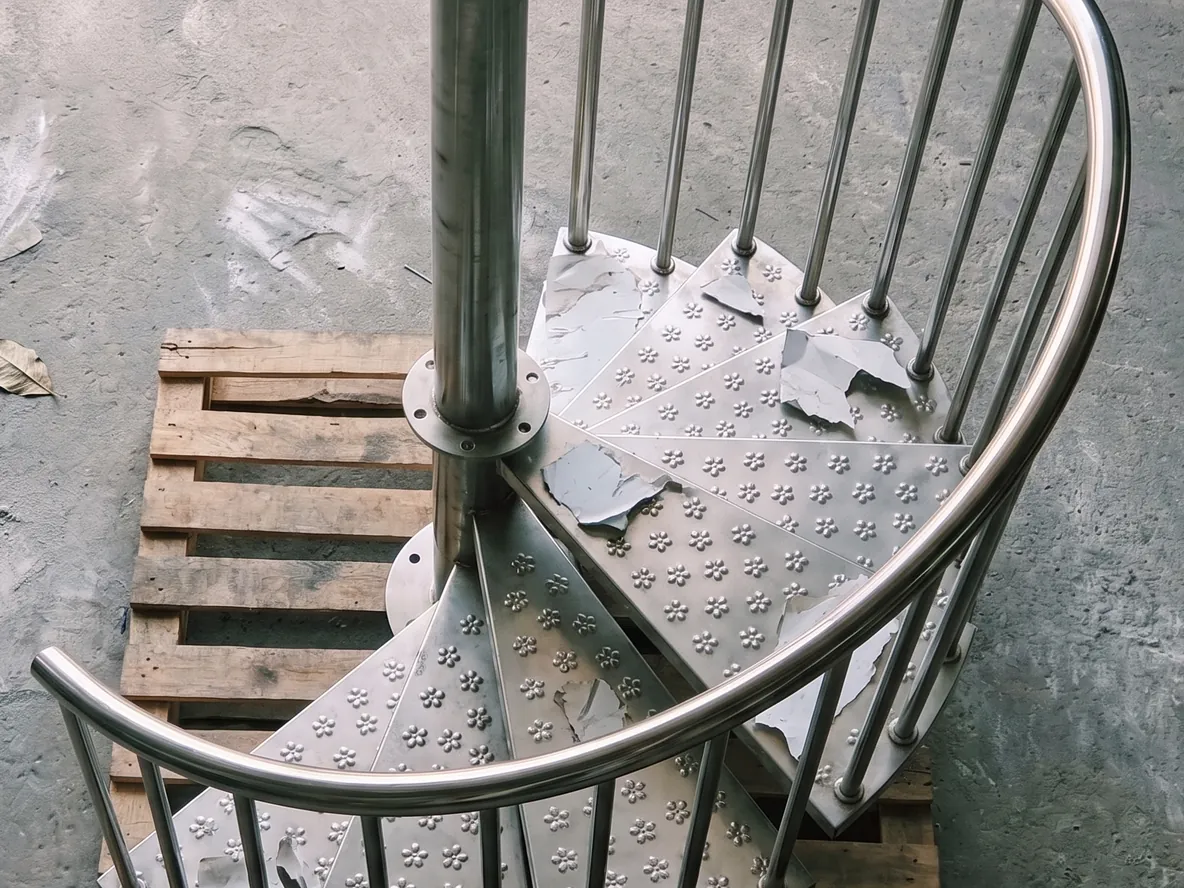
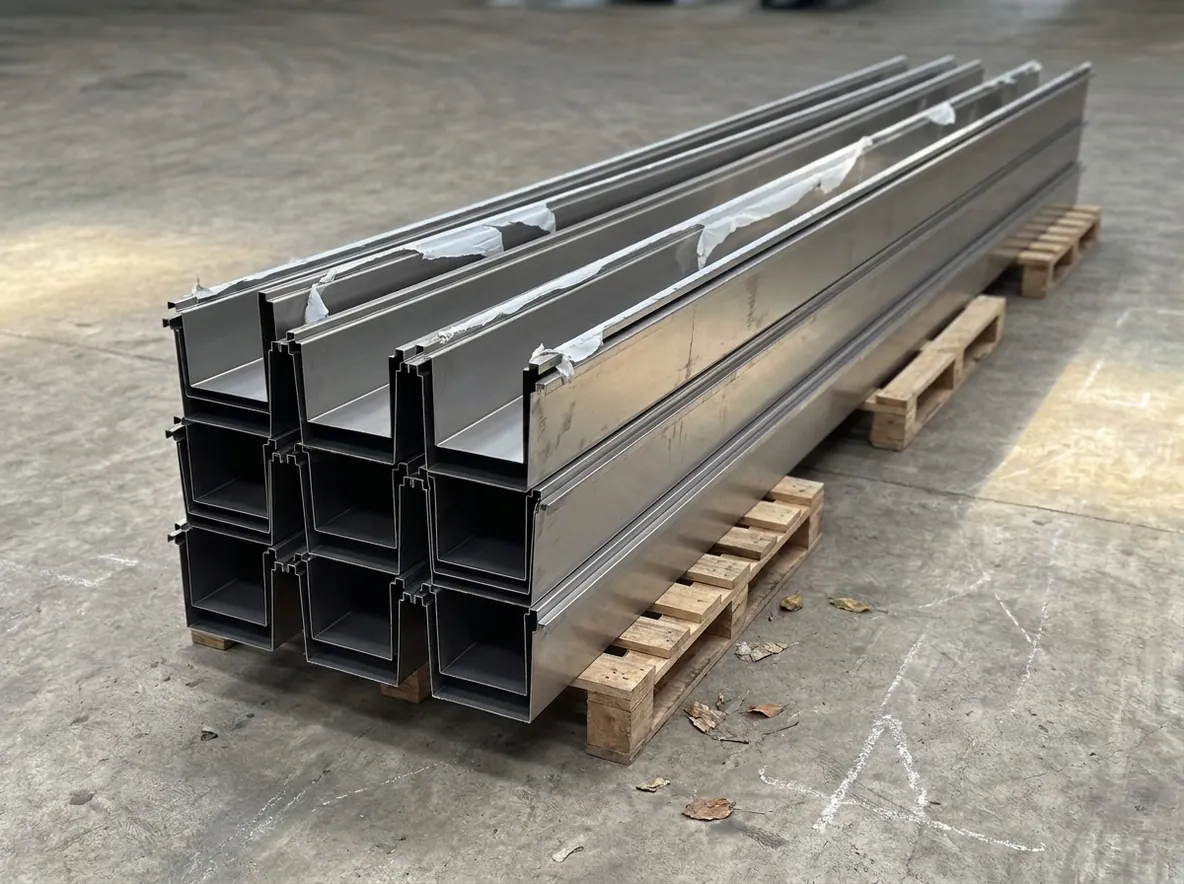
Cụm hàn gia công: bình bồn, khung, lan can, phễu và cụm ống góp, phục vụ ngành thực phẩm, kiến trúc, công nghiệp và quy trình sản xuất. Bấm vào để xem ảnh lớn.
Kiểm soát cong vênh: gá đặt và hàn lùi bước nên cụm lắp ráp ra phẳng và đúng dung sai.
Mối hàn sạch, gọn gàng: mài và làm mịn ở những chỗ lộ ra ngoài, xả khí bảo vệ mặt sau để chân mối hàn inox luôn sáng.
Kín khít ở những chỗ cần: bồn chứa và cụm chịu áp được kiểm tra thẩm thấu màu và thử rò rỉ khi có yêu cầu.
Hàn đúng theo mô hình: gửi file STEP cụm lắp ráp, xưởng gá, hàn đính rồi hàn hoàn thiện đúng theo bản vẽ.
Sản phẩm đi qua công đoạn này
Xưởng làm theo kích thước yêu cầu, có bảng giá tham khảo.
Câu hỏi thường gặp
Gửi bản vẽ kèm câu hỏi để được trả lời nhanh và chính xác nhất.
01 Hàn được vật liệu gì, dày bao nhiêu?
Inox, nhôm, thép và đồng, dày từ 0,6 đến 12 mm, bằng hàn TIG và hàn laser cầm tay 1,5 kW và 3 kW.
02 Nên hàn TIG hay hàn laser?
Hàn TIG cho mối hàn sạch đẹp và vật liệu mỏng. Hàn laser cho đường hàn chính xác, ít cong vênh và tiết diện dày hơn. Xưởng chọn cách hàn theo từng chi tiết và báo trong báo giá.
03 Có hàn inox vệ sinh cho ngành thực phẩm không?
Có. Mối hàn vệ sinh từ 0,6 mm, xả khí argon bảo vệ mặt sau để chân mối hàn sáng, không oxy hóa. Mối hàn được mài, làm gọn và thụ động hóa theo yêu cầu.
04 Hàn có bị cong vênh không?
Cụm lắp ráp được gá vuông góc trước khi hàn, hàn cân đối và hàn lùi bước, nên thành phẩm ra phẳng và đúng kích thước.
05 Có kiểm tra rò rỉ mối hàn không?
Có. Bồn chứa và cụm chịu áp được kiểm tra thẩm thấu màu và thử rò rỉ khi có yêu cầu, ngoài kiểm tra bằng mắt cho mọi mối hàn.
06 Gửi gì để được báo giá hàn?
Mô hình cụm lắp ráp dạng STEP hoặc bản vẽ gia công. Xưởng góp ý về mối ghép, chỗ đưa mỏ hàn và độ khít trước khi hàn đính, rồi báo giá trong 24 giờ.
07 Xưởng có cắt, chấn chi tiết và sơn luôn không?
Có. Chi tiết được cắt laser tấm và ống, chấn CNC và uốn ống ngay tại xưởng trước khi hàn. Sơn tĩnh điện làm ở xưởng đối tác, xưởng lo trọn trong một đơn hàng và giao hàng toàn quốc.
Các công đoạn khác trong xưởng
Có cụm cần hàn?Gửi bản vẽ cho xưởng
Gửi mô hình cụm lắp ráp hoặc bản vẽ gia công, xưởng gửi lại báo giá đã xác nhận mối ghép và yêu cầu hoàn thiện.
