
Chấn inox, chấn tôn theo yêu cầu tại Bình Dương
Bốn máy chấn từ 36 đến 250 tấn, chấn dài đến 6 m. Máy chấn CNC 250 tấn có thước chặn sau 6 trục và bù võng CNC, lập trình offline, nên chiếc đầu tiên và chiếc thứ một nghìn đều ra cùng một góc.
Máy chấn làm được gì
Bốn máy chấn: Accurl 250 tấn dài 4 m có thước chặn sau 6 trục và bù võng CNC, Accurl 220 tấn dài 6 m, Amada 220 tấn dài 4 m, và TRUMPF TruBend 36 tấn chấn nhanh chi tiết nhỏ.
Trình tự chấn và va chạm được kiểm tra bằng phần mềm từ mô hình 3D trước khi máy bắt đầu chấn.
Cảm biến đo góc ngay trong lúc chấn, cùng hệ bù võng tự động, giữ góc đều suốt chiều dài, không bị lệch góc giữa đường chấn.
Dao cổ ngỗng, góc nhọn, bo tròn, gấp mép và lệch bậc đủ để chấn hộp kín, gấp trả và gấp trả sát trong một lần gá.
Trăm chiếc giống hệt, hay một chiếc độc bản
Lập trình một lần, chấn hàng trăm chiếc cùng một góc. Hoặc gấp thành những hình máy chấn vốn không dành cho: origami, xếp quạt, khối đa diện. Trải phẳng được là chấn được. Vuốt xem thư viện ảnh.
Vẽ sao cho chấn gọn
Vài thói quen nhỏ khi vẽ giúp chi tiết rẻ hơn, chấn lặp lại chính xác và đúng góc. Gửi bản trải phẳng hoặc mô hình 3D, xưởng sẽ báo những chỗ không chấn được trước khi đưa lên máy.
Chừa đủ chỗ cho mép gấp
Mép gấp nên cao ít nhất khoảng 4 lần độ dày, nếu không phôi sẽ trượt khỏi khuôn và không giữ được góc.
Một bán kính, một dao
Vẽ bán kính trong xấp xỉ bằng độ dày vật liệu và dùng chung một bán kính. Ít phải đổi dao hơn, chi phí thấp hơn.
Khoét giảm ứng suất cho chấn cụt
Chỗ đường chấn dừng giữa cạnh, nên thêm một rãnh giảm ứng suất nhỏ để kim loại tách gọn thay vì bị nứt.
Chừa khoảng cách lỗ với đường chấn
Lỗ và rãnh nên cách đường chấn khoảng 2,5 lần độ dày, nếu không sẽ bị kéo méo thành hình ô van.
Thành phẩm từ máy chấn
Chấn là thế mạnh của xưởng. Chi tiết chấn cho ngành điện, ô tô, điều hòa, kiến trúc, thực phẩm, công nghiệp, điện mặt trời và biển hiệu. Lọc theo ngành, di chuột để xem tên chi tiết, bấm vào để xem ảnh lớn.
Góc chấn chính xác, lặp lại ổn định: thước chặn sau CNC và hệ bù võng giữ góc chấn trong ±0,5° từ chiếc đầu tiên đến chiếc cuối cùng.
Hộp kín vuông góc chuẩn: thước chặn sau và bộ dao chấn giữ hộp vuông góc, nắp và chi tiết ghép đặt vào là vừa khít.
Mặt hoàn thiện không trầy: lớp lót urethane hoặc màng phủ trên khuôn và dao bo giữ mặt inox, mặt xước luôn sạch, không trầy.
Chấn đúng theo mô hình: gửi file STEP hoặc bản trải phẳng, xưởng tự trải hình, sắp trình tự chấn và lập trình offline.
Sản phẩm đi qua công đoạn này
Xưởng làm theo kích thước yêu cầu, có bảng giá tham khảo.
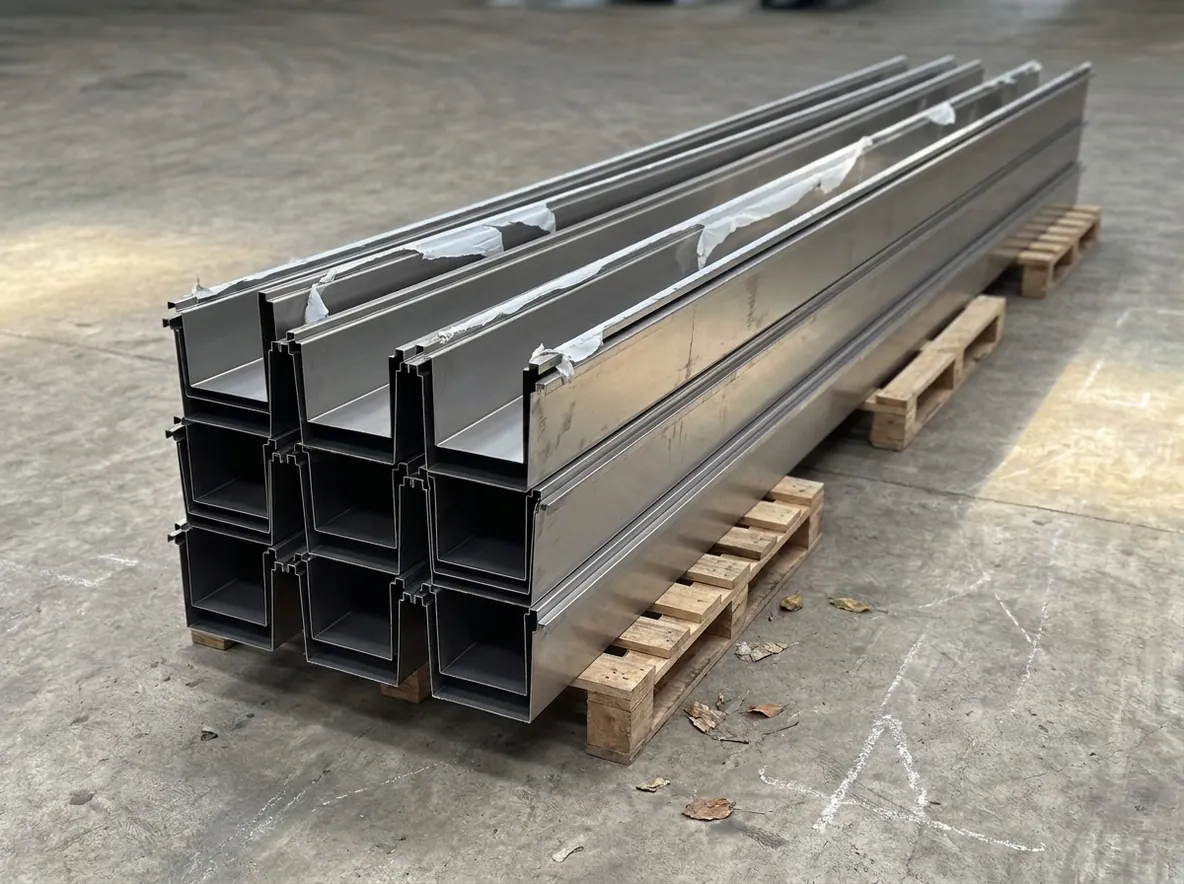 Xây dựng Máng xối inox Chấn từ một tấm liền, dài tới 6 m, giá theo mét. Xem sản phẩm →
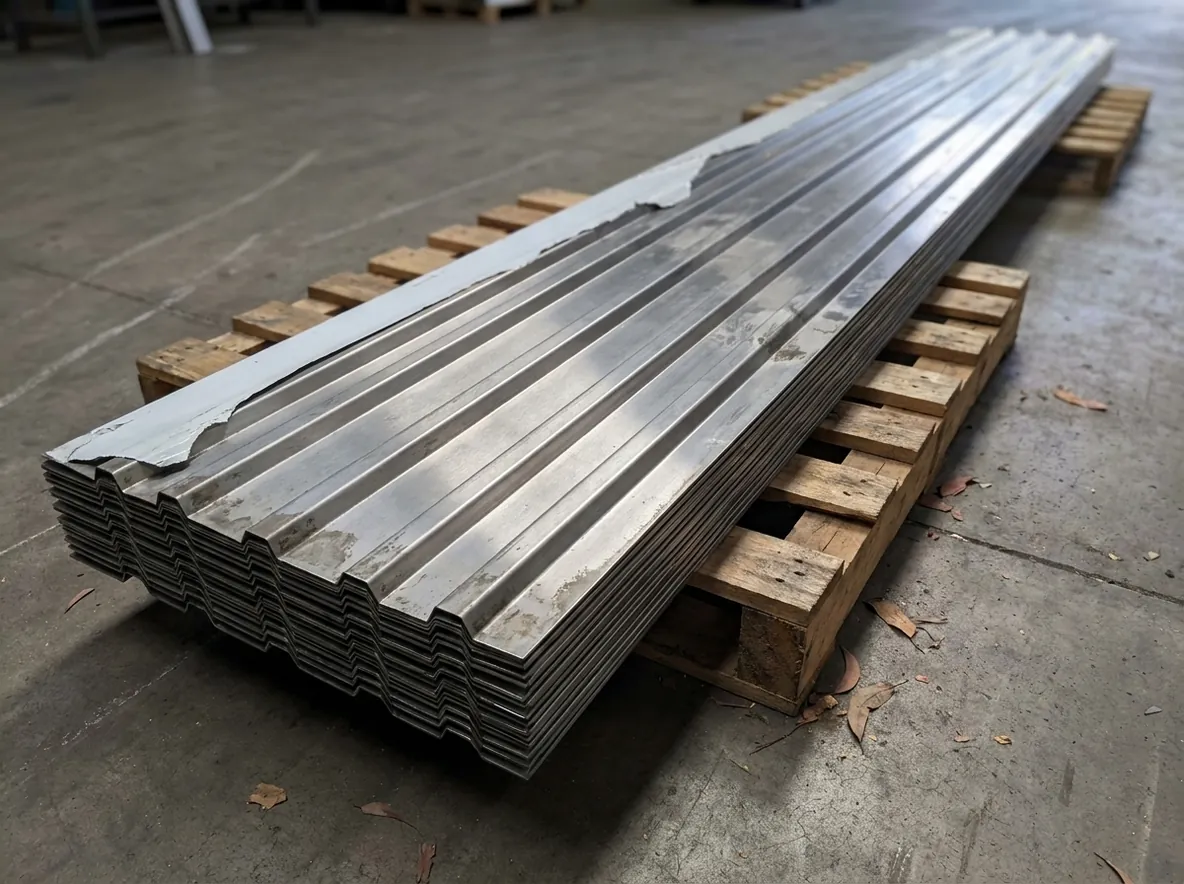 Vận tải Vách xe tải Vách inox dập sóng cho thùng kín, bửng thùng lửng. Xem sản phẩm →
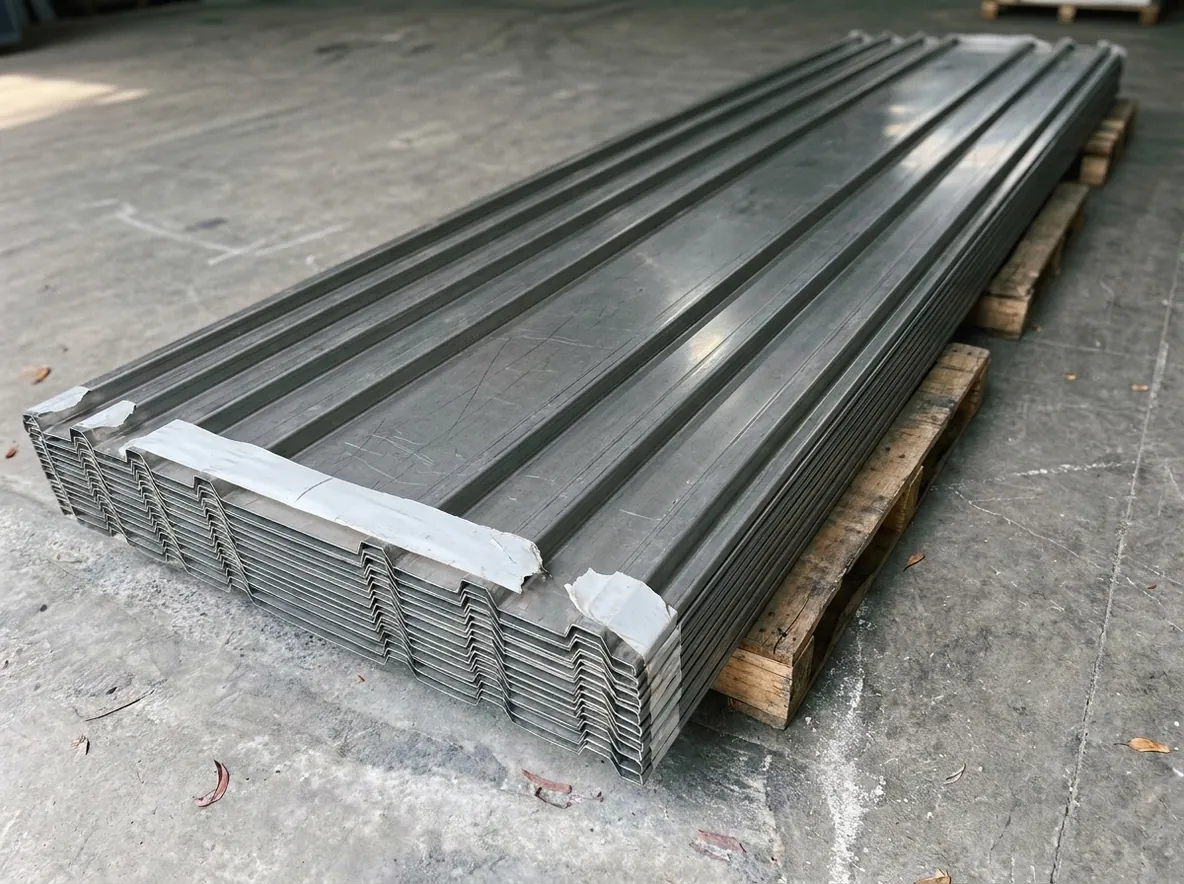 Vận tải Sàn xe tải Sàn dập sóng và sàn lá me chống trượt, giá theo m². Xem sản phẩm →
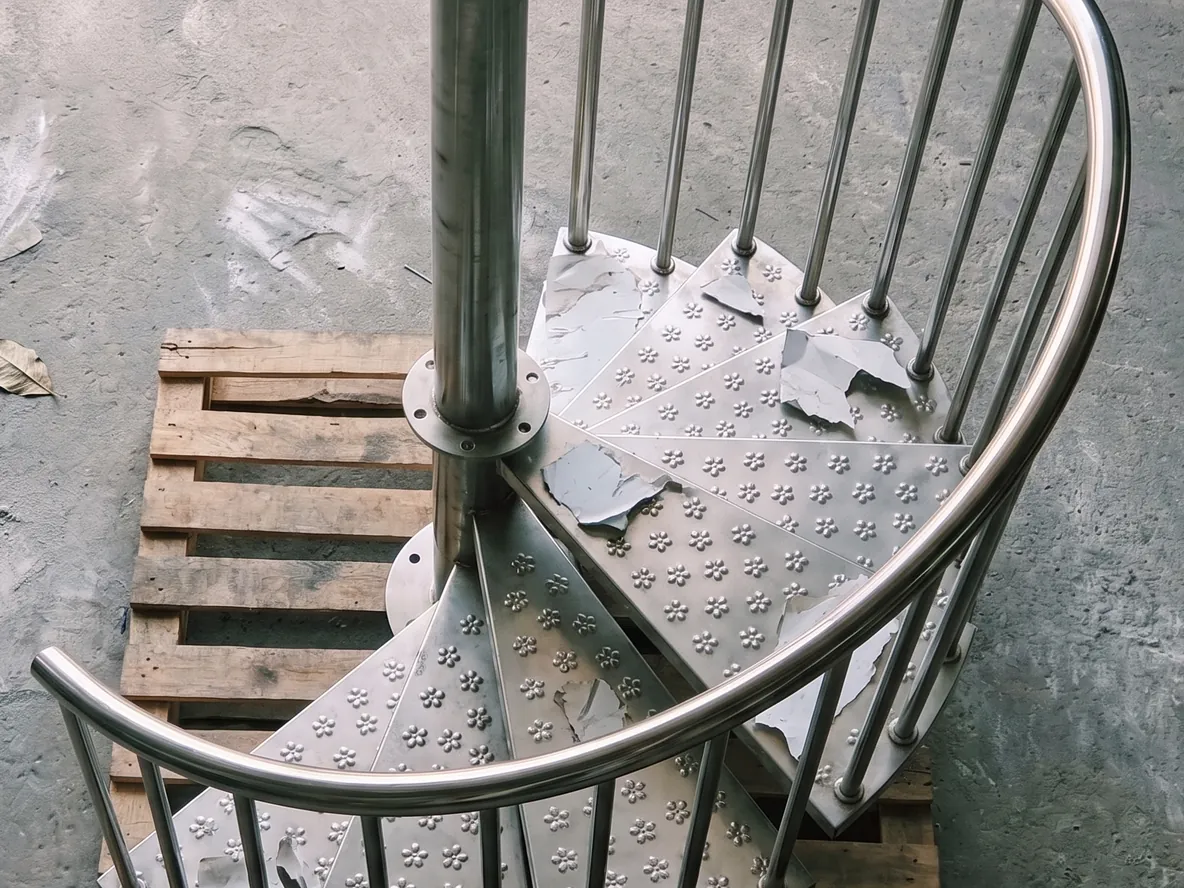 Xây dựng Cầu thang xoắn ốc Lắp ghép, chia bậc đúng chiều cao tầng, giá theo bậc. Xem sản phẩm →
Các công đoạn khác trong xưởng
Gửi bản trải phẳng, xưởng chấn ngay
Gửi mô hình STEP hoặc file DXF trải phẳng, xưởng gửi lại báo giá đã kiểm tra khả năng chấn, đủ các góc chấn.
