
Pliage de tôles inox et acier à Bình Dương
Quatre presses plieuses de 36 à 250 tonnes, pliage jusqu’à 6 m de long. La presse CNC de 250 tonnes dispose d’une butée arrière 6 axes et d’un bombage CNC, et tourne sur programmes hors ligne : la première pièce et la millième sortent au même angle.
Ce que traitent les presses plieuses
Quatre presses plieuses : une Accurl 250 t sur 4 m avec butée arrière 6 axes et bombage CNC, une Accurl 220 t sur 6 m, une Amada 220 t sur 4 m et une TRUMPF TruBend 36 t pour les petites pièces à cadence élevée.
Les séquences de pliage et les collisions sont vérifiées par logiciel à partir de votre modèle 3D, avant que la presse plieuse ne bouge.
La mesure d’angle en cours de cycle et le bombage adaptatif maintiennent l’angle sur toute la longueur, sans variation d’un bout à l’autre du pli.
Les outils col de cygne, à angle aigu, à rayon, à ourlet et en Z couvrent caissons, retours et retours serrés en un seul montage.
Par centaines, ou pièce unique
Programmées une fois, puis pliées par centaines au même angle. Ou pliées en formes qu’aucune presse n’était censée produire : origami, plis en éventail, formes à facettes. Si une pièce se déplie en développé, nous pouvons la plier. Faites défiler la galerie.
Concevoir pour un pliage net
Quelques règles rendent les pièces économiques, répétables et justes en angle. Envoyez un développé ou un modèle 3D : nous signalons tout ce qui ne se plie pas avant le passage sur la presse plieuse.
Des ailes assez hautes
Prévoyez une aile d’au moins 4 fois l’épaisseur environ, sinon elle glisse hors de la matrice et ne tient pas l’angle.
Un rayon, un outil
Dessinez un rayon intérieur proche de l’épaisseur de la tôle et réutilisez-le : moins de changements d’outil, coût réduit.
Dégager les plis partiels
Là où un pli s’arrête au milieu d’un bord, ajoutez un petit dégagement de pliage pour que le métal se sépare proprement au lieu de se fissurer.
Trous à distance du pli
Placez trous et oblongs à environ 2,5 fois l’épaisseur de la ligne de pli, sinon ils s’ovalisent.
Ce qui sort de la presse plieuse
Le pliage est notre spécialité : pièces pliées pour l’électricité, l’automobile, le CVC, l’architecture, l’agroalimentaire, l’industrie, le solaire et la signalétique. Filtrez par secteur, puis ouvrez une photo en plein format et zoomez.
Angles précis et répétables : la butée arrière CNC et le bombage tiennent ±0,5° de la première pièce à la dernière.
Caissons fermés d’équerre : butée arrière et outillage mettent le caisson d’équerre, pour que couvercles et pièces d’assemblage se posent sans forcer.
Faces sans marques : uréthane ou film sur la matrice et les outils à rayon gardent l’inox et les faces brossées propres.
Plié d’après votre modèle : envoyez un STEP ou un développé ; nous le déplions, définissons la séquence et programmons hors ligne.
Produits réalisés avec ce procédé
Fabriqués dans notre atelier à vos dimensions, avec prix indicatifs.
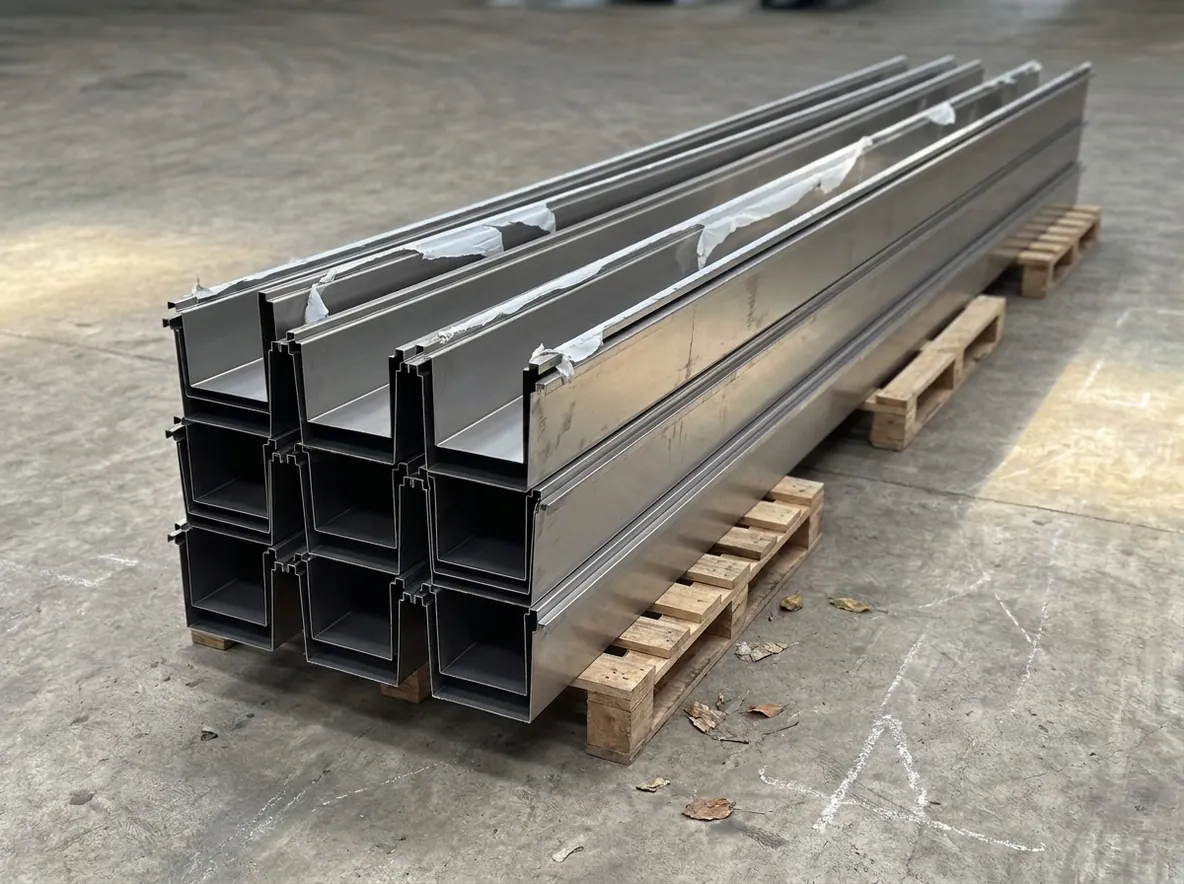 Bâtiment Gouttières inox Pliées dans une seule tôle, jusqu’à 6 m, prix au mètre. Voir le produit →
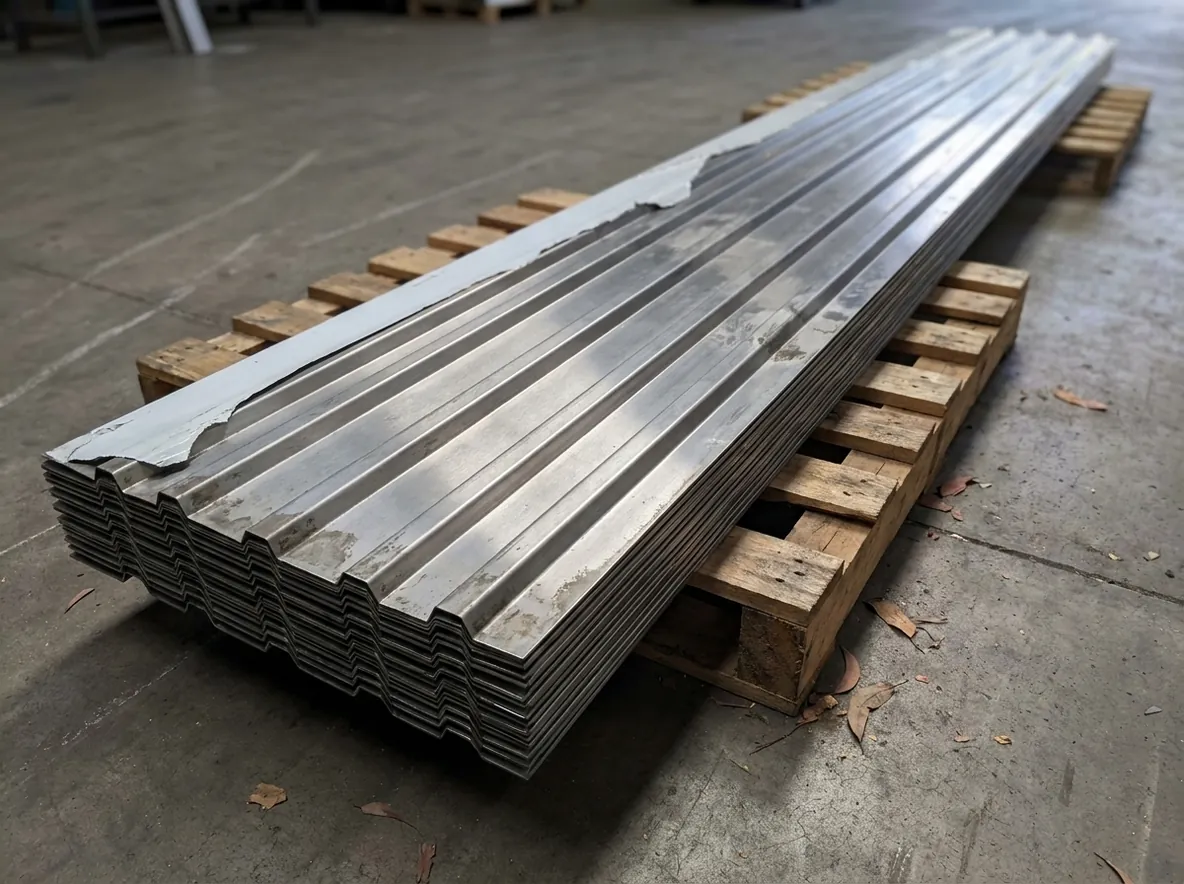 Transport Ridelles et parois de camion Parois nervurées pour camions fourgons, ridelles pour camions plateaux. Voir le produit →
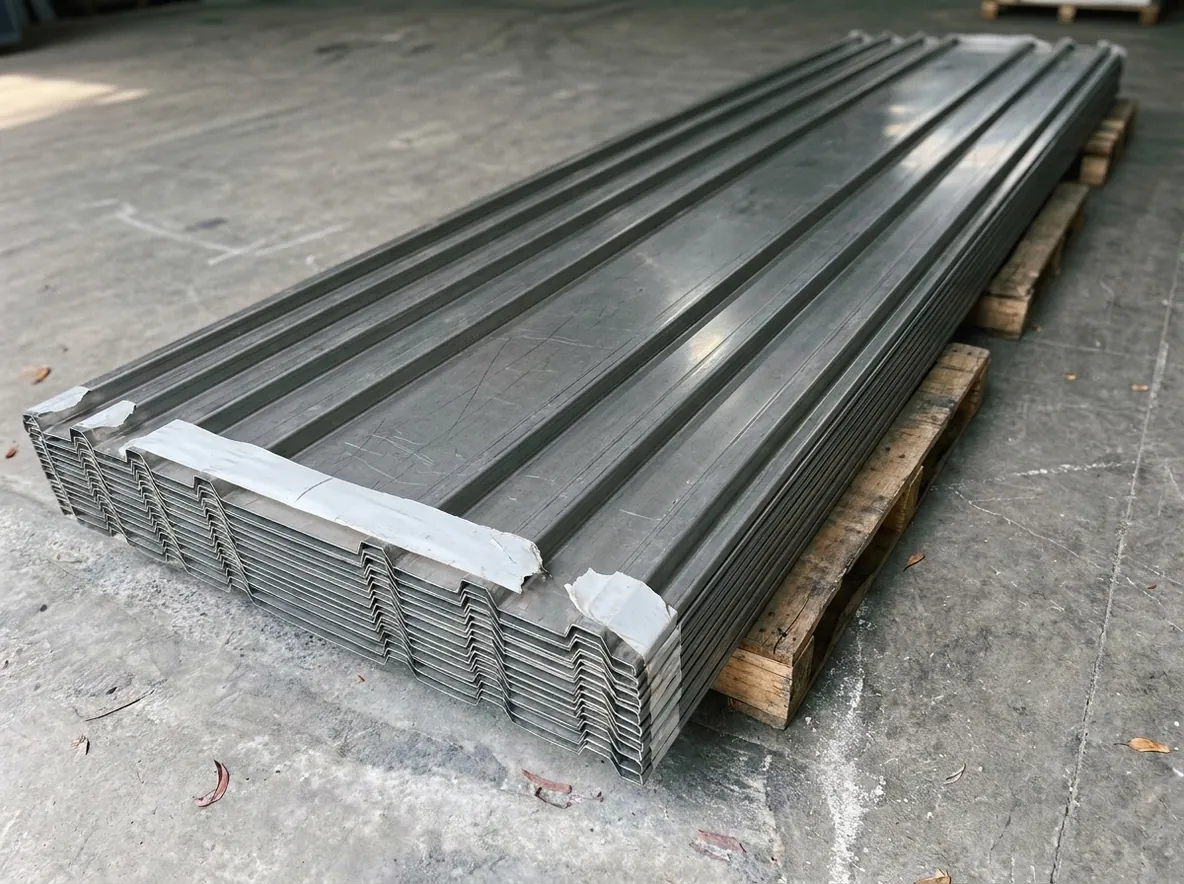 Transport Planchers de camion Planchers nervurés et en tôle larmée, prix au m². Voir le produit →
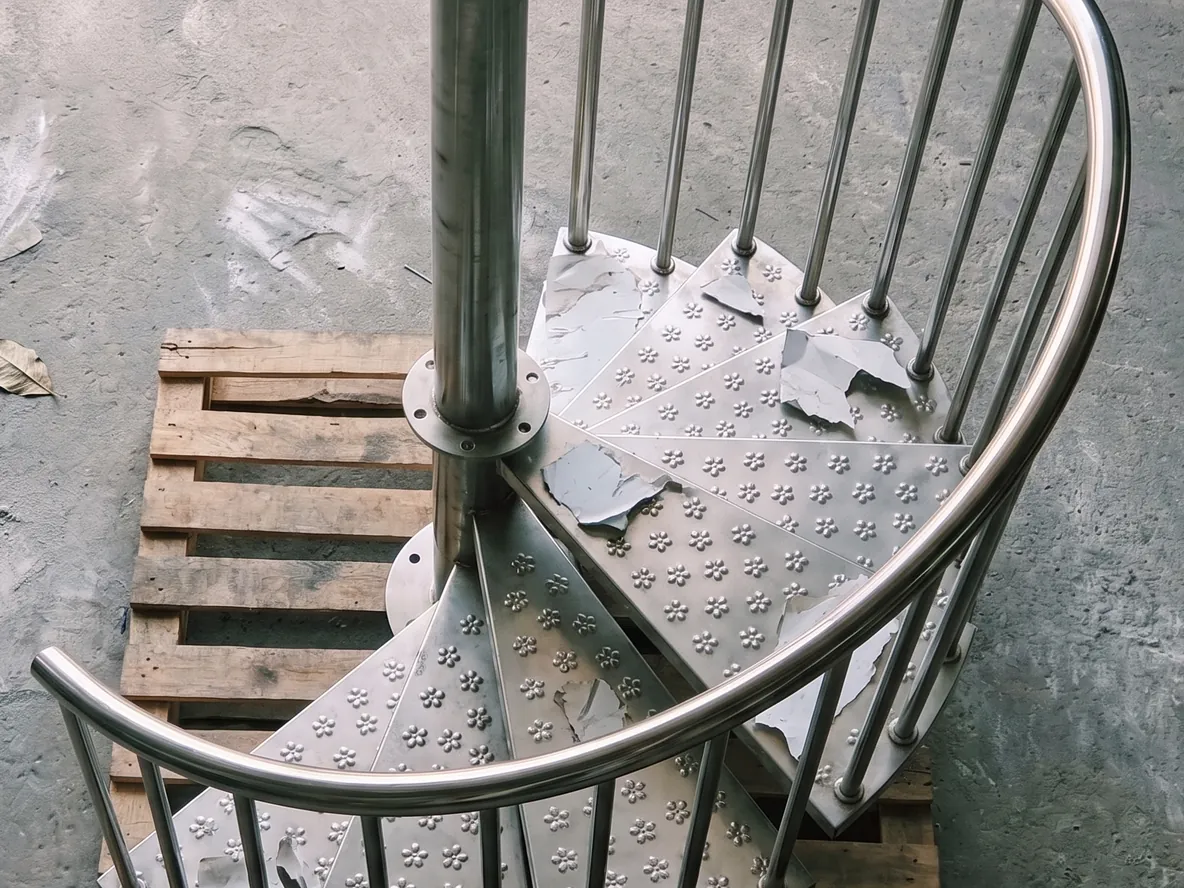 Bâtiment Escaliers hélicoïdaux Escaliers en kit selon votre hauteur à franchir, prix à la marche. Voir le produit →
Questions fréquentes
Envoyez le plan avec votre question : c’est le moyen le plus rapide d’obtenir une vraie réponse.
01 Quelle épaisseur de tôle pouvez-vous plier ?
Acier jusqu’à 6 mm, inox jusqu’à 4 mm et aluminium jusqu’à 8 mm, avec des plis jusqu’à 6 m de long, sur quatre presses plieuses de 36 à 250 tonnes.
02 Pliez-vous de petites quantités, même une seule pièce ?
Oui, du prototype unique à la série. Le programme de pliage est écrit une fois : la première pièce et la millième sortent au même angle.
03 De quels fichiers avez-vous besoin pour le pliage ?
Un modèle STEP, un développé en DXF ou un plan coté. Envoyez un modèle 3D : nous le déplions, planifions la séquence de pliage et signalons tout ce qui ne peut pas être plié avant d’établir le devis. Devis sous 24 heures.
04 Quelle tolérance tenez-vous en pliage ?
±0,2 mm sur les cotes et ±0,5° sur les angles. La butée arrière CNC et le bombage maintiennent un angle régulier sur toute la longueur du pli, de la première pièce à la dernière.
05 Le pliage marque-t-il l’inox ?
Non. Des protections en uréthane ou un film sur les matrices et les poinçons gardent l’inox et les faces brossées propres et sans marques.
06 Quel est le plus petit rayon de pliage ?
Un rayon intérieur d’environ l’épaisseur de la tôle. Les ailes doivent mesurer au moins 4 fois l’épaisseur environ, et les trous se situer à environ 2,5 fois l’épaisseur de la ligne de pli pour ne pas se déformer.
07 Pouvez-vous aussi découper les flans, souder et gérer le revêtement ?
Oui. Les flans sont découpés au laser à ±0,1 mm dans notre atelier, puis soudés en ensembles après pliage. Le thermolaquage et la galvanisation sont réalisés dans des usines partenaires, le tout sur une seule commande, avec livraison dans tout le Vietnam.
Les autres étapes de fabrication
Vous avez un développé ?Nous le plions.
Envoyez un modèle STEP ou un développé DXF : vous recevez un devis chiffré, pliage vérifié, angles compris.
