
Abkanten von Edelstahl- und Stahlblech in Bình Dương
Vier Abkantpressen von 36 bis 250 t, Kantlänge bis 6 m. Die CNC-Presse mit 250 t hat einen 6-Achsen-Hinteranschlag und CNC-Bombierung und arbeitet mit Offline-Programmen, sodass das erste und das tausendste Teil im gleichen Winkel herauskommen.
Was die Abkantpressen leisten
Vier Abkantpressen: eine Accurl 250 t auf 4 m mit 6-Achsen-Hinteranschlag und CNC-Bombierung, eine Accurl 220 t auf 6 m, eine Amada 220 t auf 4 m und eine TRUMPF TruBend 36 t für kleine Teile in hohem Tempo.
Biegefolge und Kollisionen werden anhand Ihres 3D-Modells in der Software geprüft, bevor sich die Abkantpresse überhaupt bewegt.
Winkelmessung während des Biegens und adaptive Bombierung halten den Winkel über die gesamte Länge, ohne Winkelabweichung entlang der Biegekante.
Schwanenhals-, Spitzwinkel-, Radius-, Falz- und Kröpfwerkzeuge decken Kastenformen, Gegenkantungen und enge Gegenkantungen in einem Werkzeugaufbau ab.
Zu Hunderten oder als Einzelstück
Einmal programmiert, dann zu Hunderten im gleichen Winkel abgekantet. Oder zu etwas gefaltet, wofür keine Presse gedacht war: Origami, Fächerfalten, facettierte Formen. Was sich abwickeln lässt, können wir abkanten. Wischen Sie durch die Galerie.
Biegegerecht konstruieren
Ein paar Regeln halten Teile günstig, wiederholgenau und exakt im Winkel. Senden Sie eine Abwicklung oder ein 3D-Modell: Was sich nicht biegen lässt, melden wir, bevor es auf die Abkantpresse kommt.
Ausreichende Schenkellänge
Legen Sie Schenkel mindestens ca. 4× so lang wie die Blechdicke aus, sonst rutscht der Schenkel vom Gesenk und hält den Winkel nicht.
Ein Radius, ein Werkzeug
Zeichnen Sie den Innenradius etwa gleich der Blechdicke und verwenden Sie ihn durchgängig: weniger Werkzeugwechsel, geringere Kosten.
Freischnitt bei Teilbiegungen
Endet eine Biegung mitten an der Kante, sehen Sie einen kleinen Freischnitt vor, damit das Blech sauber trennt statt einzureißen.
Löcher weg von der Biegung
Halten Sie Löcher und Langlöcher ca. 2,5× Blechdicke von der Biegelinie entfernt, sonst verziehen sie sich oval.
Was von der Abkantpresse kommt
Abkanten ist unser Schwerpunkt: Biegeteile für Elektro, Automobil, HLK, Architektur, Lebensmittelbereich, Industrie, Solar und Werbetechnik. Filtern Sie nach Branche, öffnen Sie dann ein Foto in voller Größe und zoomen Sie hinein.
Präzise, wiederholgenaue Winkel: CNC-Hinteranschlag und Bombierung halten ±0,5° vom ersten bis zum letzten Teil.
Rechtwinklige, geschlossene Kästen: Hinteranschlag und Werkzeuge biegen den Kasten rechtwinklig, sodass Deckel und Gegenstücke einfach passen.
Abdruckfreie Sichtflächen: Urethan bzw. Folie auf Gesenk und Radiuswerkzeugen hält Edelstahl und gebürstete Flächen sauber.
Abgekantet nach Ihrem Modell: Senden Sie eine STEP-Datei oder eine Abwicklung; wir wickeln ab, legen die Biegefolge fest und programmieren offline.
Produkte aus diesem Verfahren
In unserer Werkstatt nach Ihren Maßen gefertigt, mit Richtpreisen.
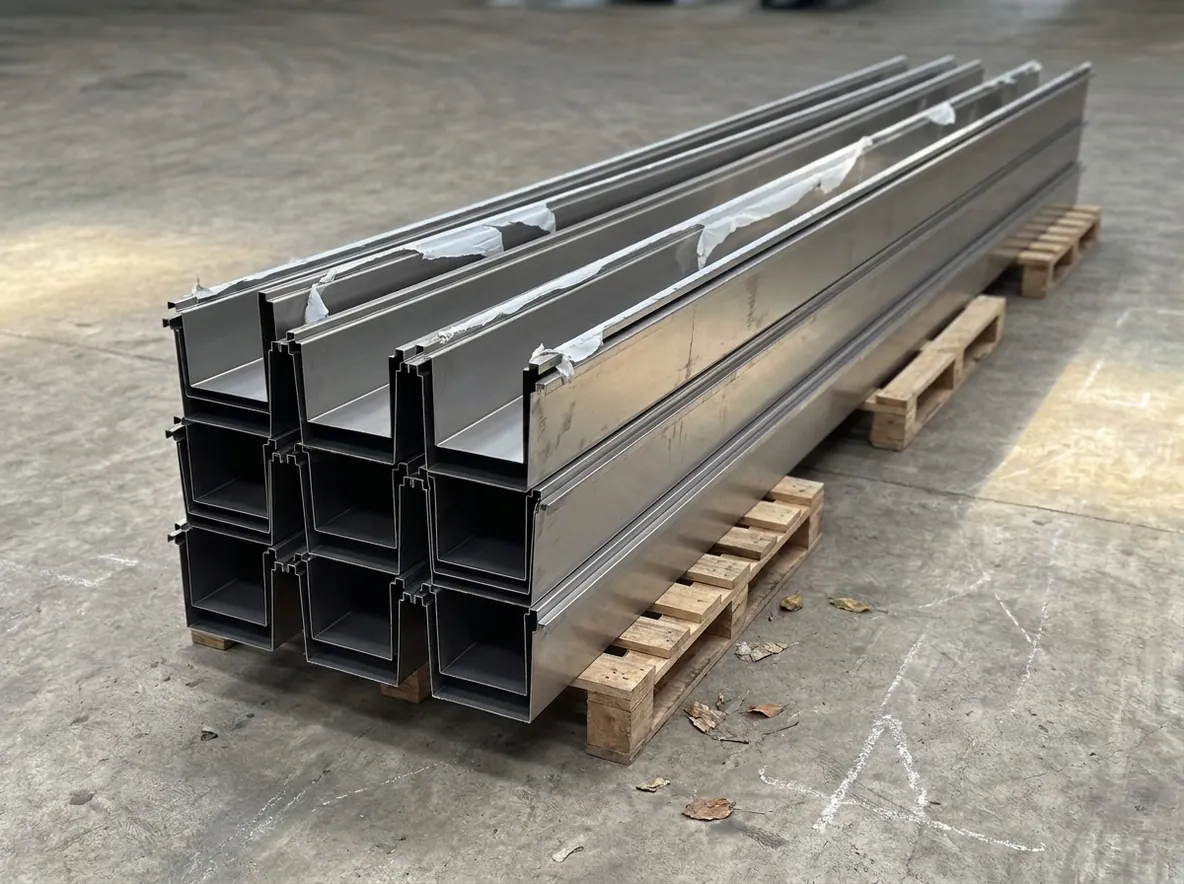 Bau Edelstahl-Dachrinnen Aus einem Blech gekantet, bis 6 m, Preis pro Meter. Produkt ansehen →
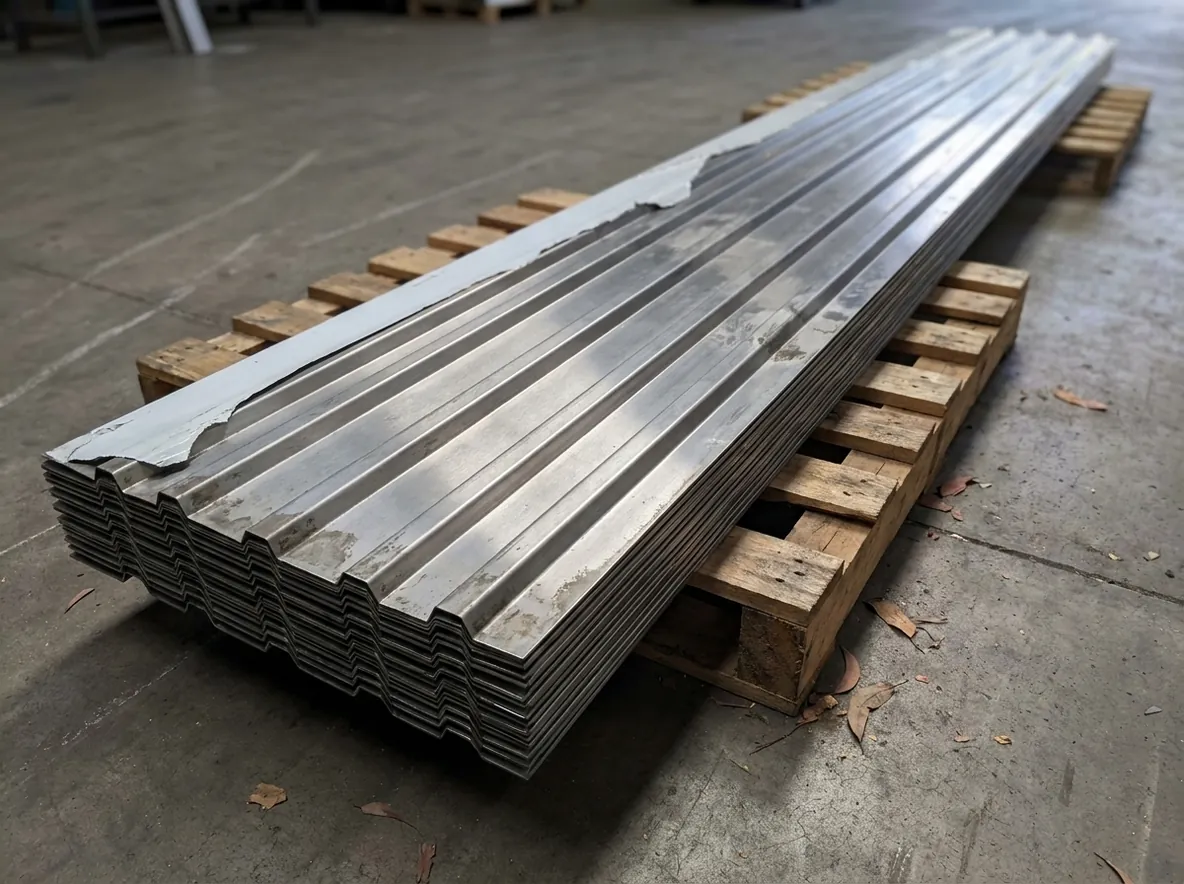 Transport LKW-Bordwände Rippenwände für Koffer-LKW, Klappbordwände für Pritschen-LKW. Produkt ansehen →
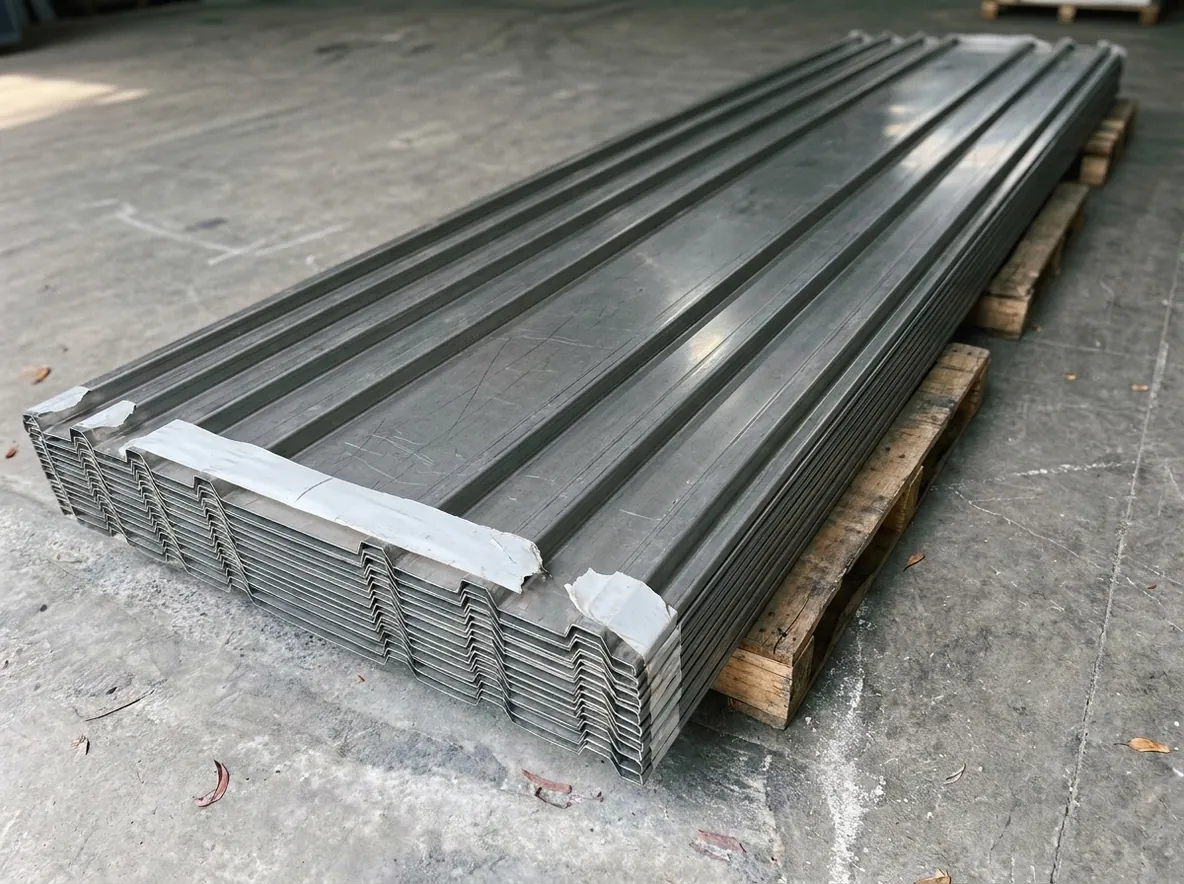 Transport LKW-Ladeböden Rippen- und Riffelblechböden, Preis pro m². Produkt ansehen →
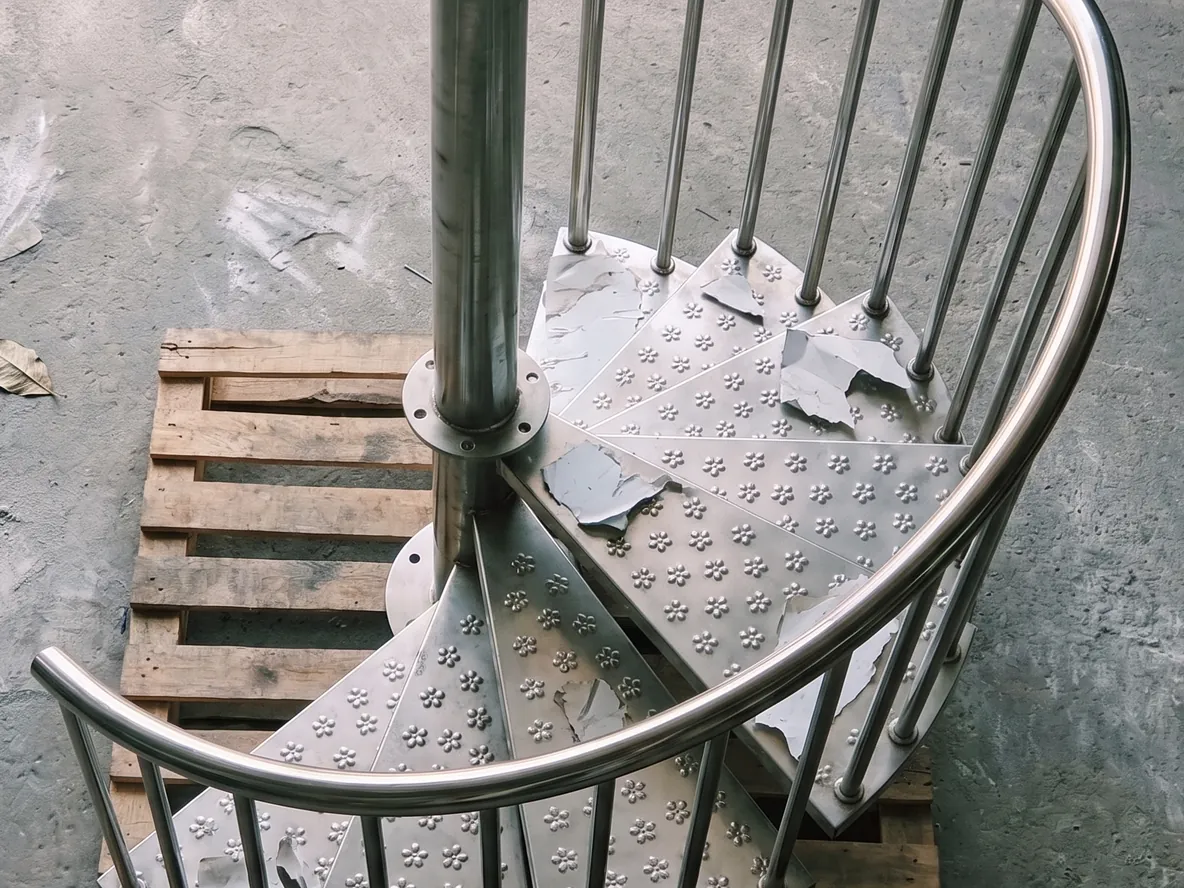 Bau Wendeltreppen Bausatztreppen passend zu Ihrer Geschosshöhe, Preis pro Stufe. Produkt ansehen →
Häufige Fragen
Senden Sie die Zeichnung mit Ihrer Frage: So kommen Sie am schnellsten zu einer echten Antwort.
01 Welche Blechdicken können Sie abkanten?
Stahl bis 6 mm, Edelstahl bis 4 mm und Aluminium bis 8 mm, bei Biegelängen bis 6 m, auf vier Abkantpressen von 36 bis 250 t.
02 Kanten Sie auch kleine Mengen ab, sogar ein einzelnes Stück?
Ja, vom einzelnen Prototyp bis zur Serie. Das Biegeprogramm wird einmal erstellt, sodass das erste und das tausendste Teil im gleichen Winkel herauskommen.
03 Welche Dateien brauchen Sie zum Abkanten?
Ein STEP-Modell, eine Abwicklung als DXF oder eine bemaßte Zeichnung. Wenn Sie ein 3D-Modell senden, wickeln wir es ab, planen die Biegefolge und melden alles, was sich nicht biegen lässt, bevor wir ein Angebot erstellen. Angebot innerhalb von 24 Stunden.
04 Welche Toleranz halten Sie beim Abkanten ein?
±0,2 mm bei Maßen und ±0,5° bei Winkeln. CNC-Hinteranschlag und Bombierung halten den Winkel über die gesamte Biegung gleichmäßig, vom ersten bis zum letzten Teil.
05 Hinterlässt das Abkanten Abdrücke auf Edelstahl?
Nein. Urethan-Einlagen oder Folie auf Ober- und Unterwerkzeugen halten Edelstahl und gebürstete Flächen sauber und frei von Abdrücken.
06 Was ist der kleinste Biegeradius?
Ein Innenradius von etwa der Blechdicke. Schenkel sollten mindestens etwa das 4-Fache der Blechdicke lang sein und Löcher etwa das 2,5-Fache der Blechdicke von der Biegelinie entfernt liegen, damit sie sich nicht verformen.
07 Können Sie auch die Zuschnitte schneiden, schweißen und beschichten?
Ja. Die Zuschnitte werden in der Werkstatt auf ±0,1 mm lasergeschnitten und nach dem Abkanten zu Baugruppen verschweißt. Pulverbeschichtung und Verzinkung erfolgen bei Partnerbetrieben, alles in einem Auftrag, mit Lieferung in ganz Vietnam.
Die übrigen Fertigungsschritte
Sie haben eine Abwicklung?Wir kanten sie ab.
Senden Sie ein STEP-Modell oder eine DXF-Abwicklung. Sie erhalten ein Angebot mit Preis und Biegeprüfung, alle Winkel inklusive.
