
折床能做什麼
4台折床:Accurl 250噸(4 m,6軸後擋料、CNC 撓度補償)、Accurl 220噸(6 m)、Amada 220噸(4 m),以及高速折小件的 TRUMPF TruBend 36噸。
折床動作之前,先在軟體中依您的3D模型檢查折彎順序與干涉。
折彎過程中即時量測角度,加上自適應撓度補償,整條折彎線角度一致,不會兩端角度不一。
鵝頸刀、銳角刀、R角模、壓平模與段差模,一次架模就能折封閉盒體、回折邊與窄回折邊。
上百件量產,或獨一無二的單件
程式編一次,上百件折出同樣的角度。也可以折成折床本來沒打算做的造型:摺紙、扇形摺、多面體。能展開成平面,我們就折得出來。左右滑動瀏覽圖庫。
設計時就讓它好折
幾個設計習慣能讓零件更便宜、批次一致、角度準確。寄來展開圖或3D模型,折不了的地方我們會在上機前標出。
折邊要留足高度
折邊高度至少約4倍板厚,否則會從下模滑落,角度撐不住。
一種半徑,一把刀
內R畫成接近1倍板厚,並統一使用同一個半徑:換模少,成本低。
局部折彎開止裂槽
折彎線停在邊的中間時,加一道小止裂槽,讓金屬乾淨分開,不會裂開。
孔位遠離折彎線
孔與長孔離折彎線約2.5倍板厚,否則會被拉成橢圓。
折床做出的零件
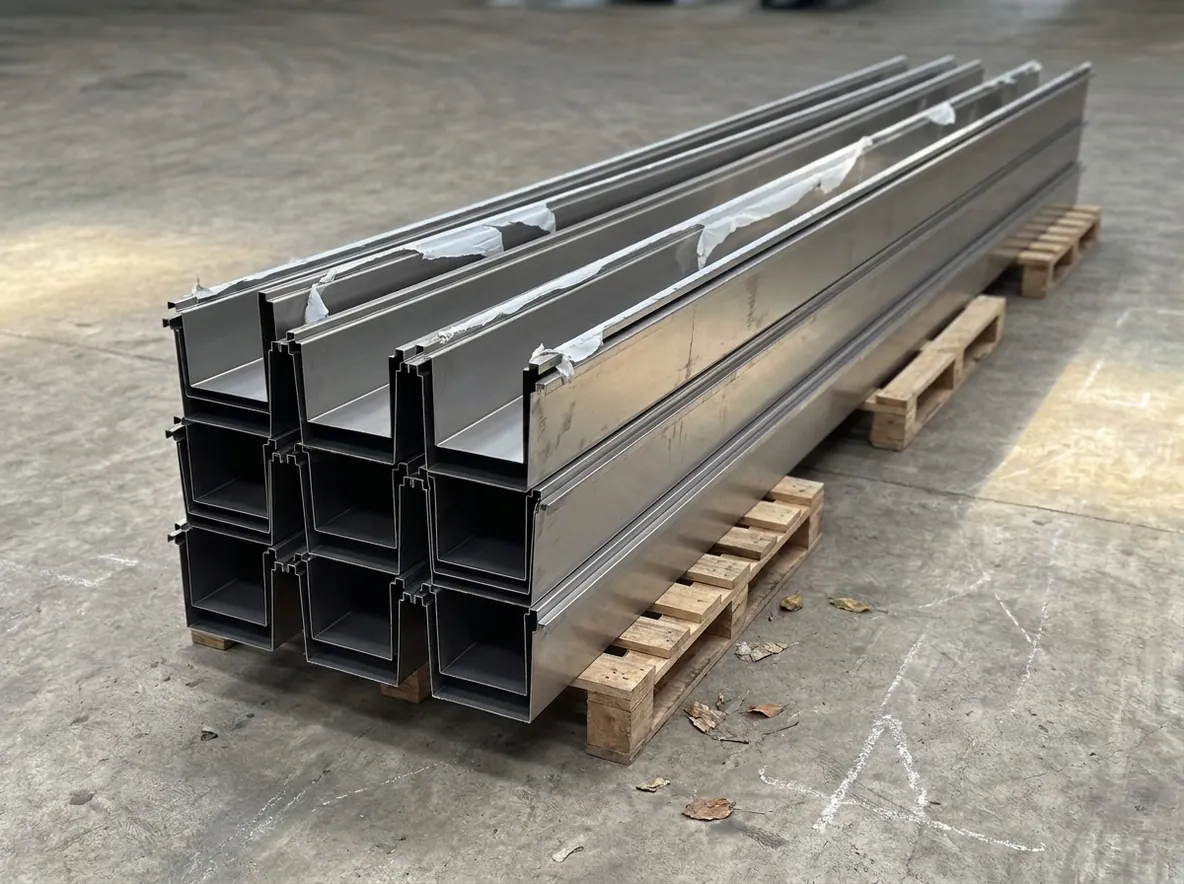
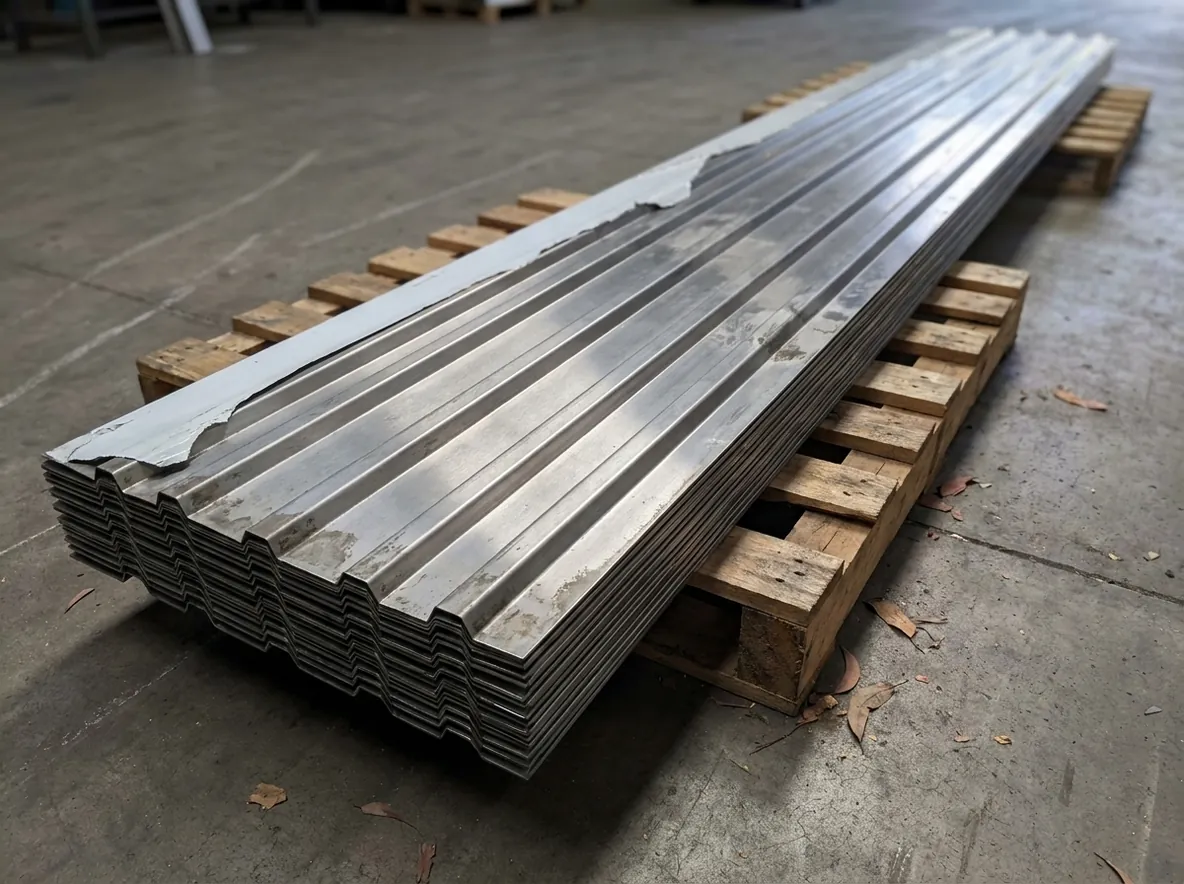
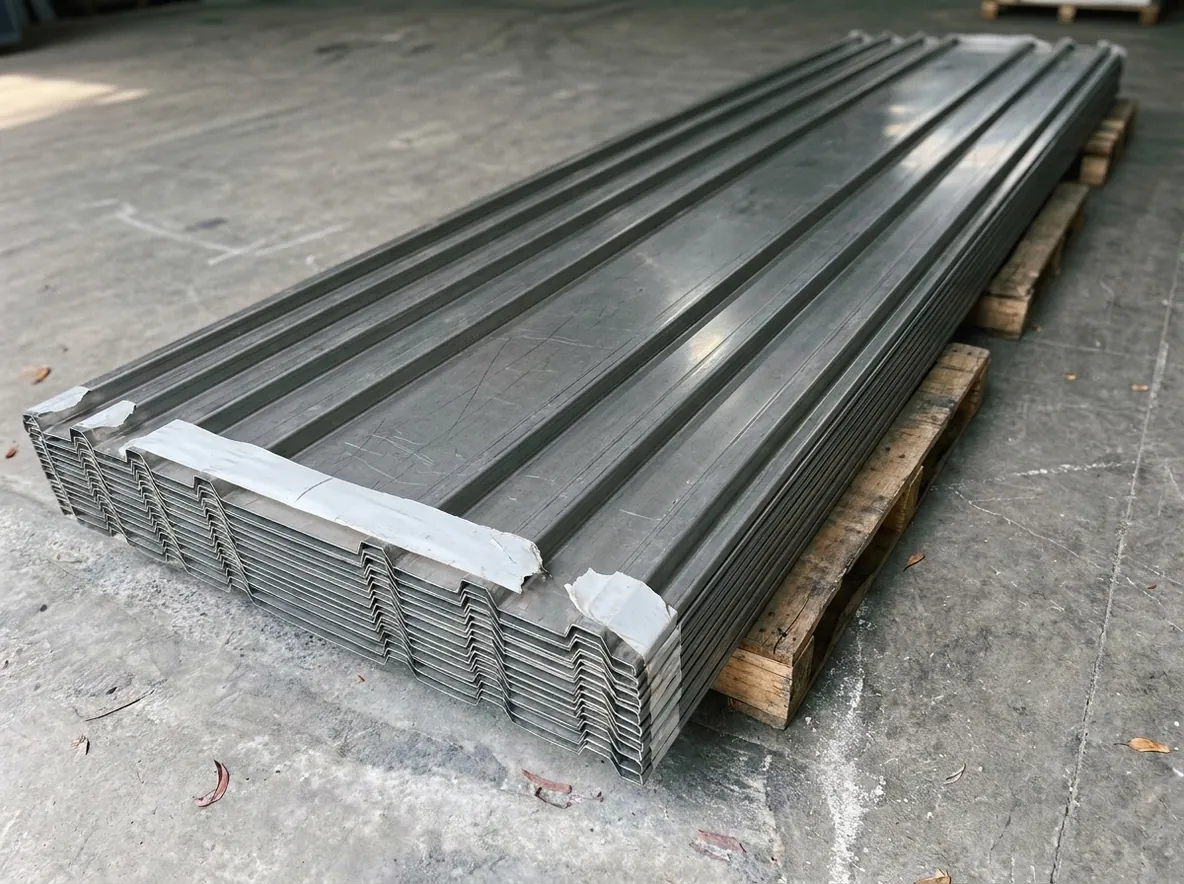
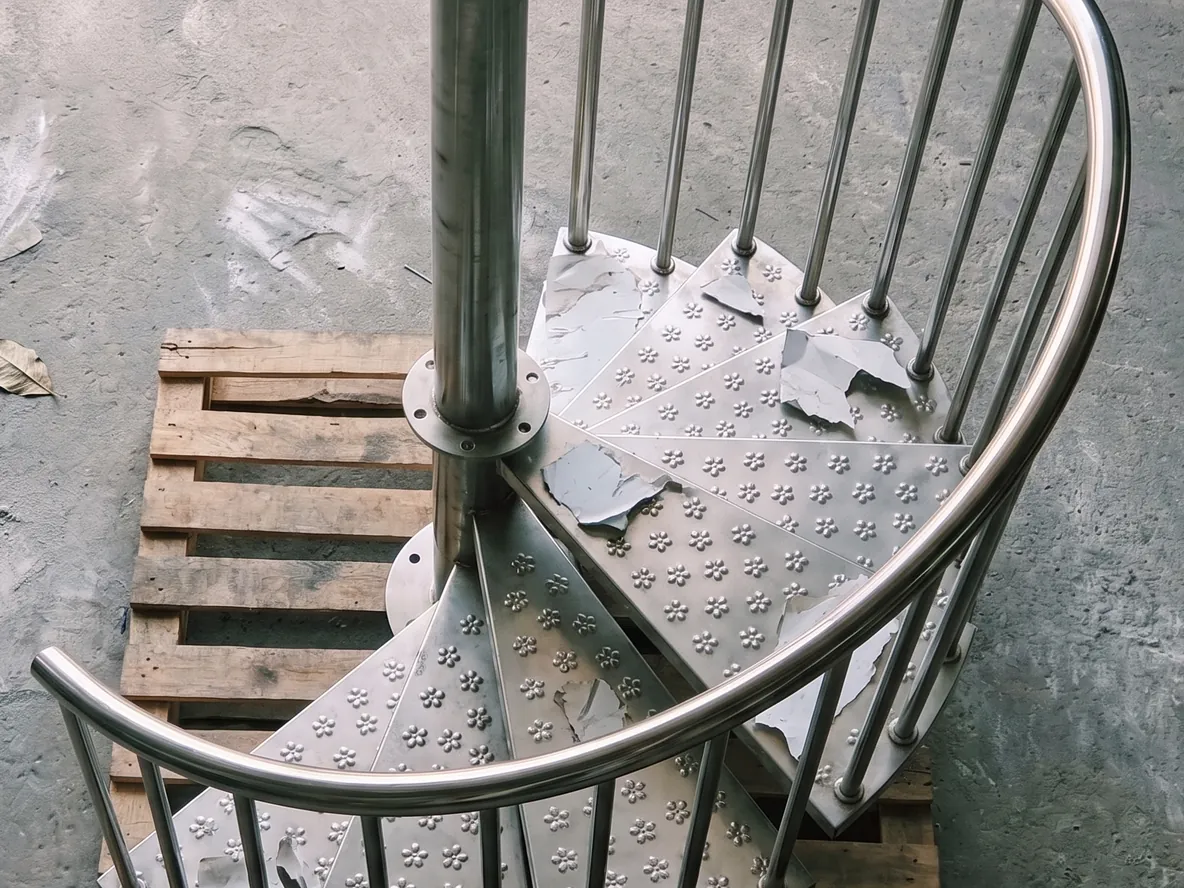
折彎是我們的強項:成形件用於電氣、汽車、空調、建築、食品級、工業、太陽能與招牌等領域。可依產業篩選,點擊圖片可看大圖並放大細節。
角度精準,批次一致:CNC 後擋料加上撓度補償,從第一件到最後一件都維持±0.5°。
盒體方正密合:後擋料與模具讓盒體方正,蓋板與配合件一放就合。
表面無壓痕:下模與R角模加上優力膠墊或保護膜,不鏽鋼面與髮絲紋面保持乾淨。
依您的模型折彎:寄來 STEP 或展開圖,我們離線展開、排定折彎順序並編寫程式。
常見問題
01 能折彎多厚的板?
鋼板可折至6 mm,不鏽鋼4 mm,鋁8 mm。折彎長度最長6 m,共有36至250噸的折彎機四台。
02 一件也接折彎嗎?
接。從一件樣品到批量生產都可以。折彎程式只需編一次,第一件和第一千件角度一致。
03 折彎需要什麼檔案?
STEP模型、DXF展開圖或標註尺寸的圖面都可以。寄來3D模型,我們自行展開、安排折彎順序,並在報價前指出無法折彎的地方。24小時內報價。
04 折彎公差是多少?
尺寸±0.2 mm,角度±0.5°。CNC後擋料和撓度補償讓整條折彎線的角度均勻,從第一件到最後一件都一樣。
05 折彎不鏽鋼會刮傷表面嗎?
不會。下模和上模加裝聚氨酯襯墊或保護膜,不鏽鋼面和髮絲紋面保持乾淨,不留壓痕。
06 最小折彎半徑是多少?
內半徑約等於板厚。折邊高度宜不小於板厚的4倍左右,孔距折彎線約為板厚的2.5倍,才不會被拉變形。
07 能一起做下料、焊接和塗裝嗎?
可以。坯料在廠內雷射切割,精度±0.1 mm,折彎後焊接成組件。粉體塗裝和鍍鋅在合作工廠完成,一張訂單全包,送貨至越南全國。
