
哪些公差花錢,哪些不花錢
嚴格公差用在對的特徵上,錢花得值得;處處都卡一樣的公差,只會讓帳單變大。本文說明哪些地方的精度不用多花錢、哪些地方的誤差會累積,以及如何只標零件真正需要的公差。
筆記編號 N-04
分類 可製造性設計(DFM)
繪圖 TRẦN MINH QUÂN
日期 2026年5月15日
比例 1:1 · MM
閱讀時間 6 分鐘
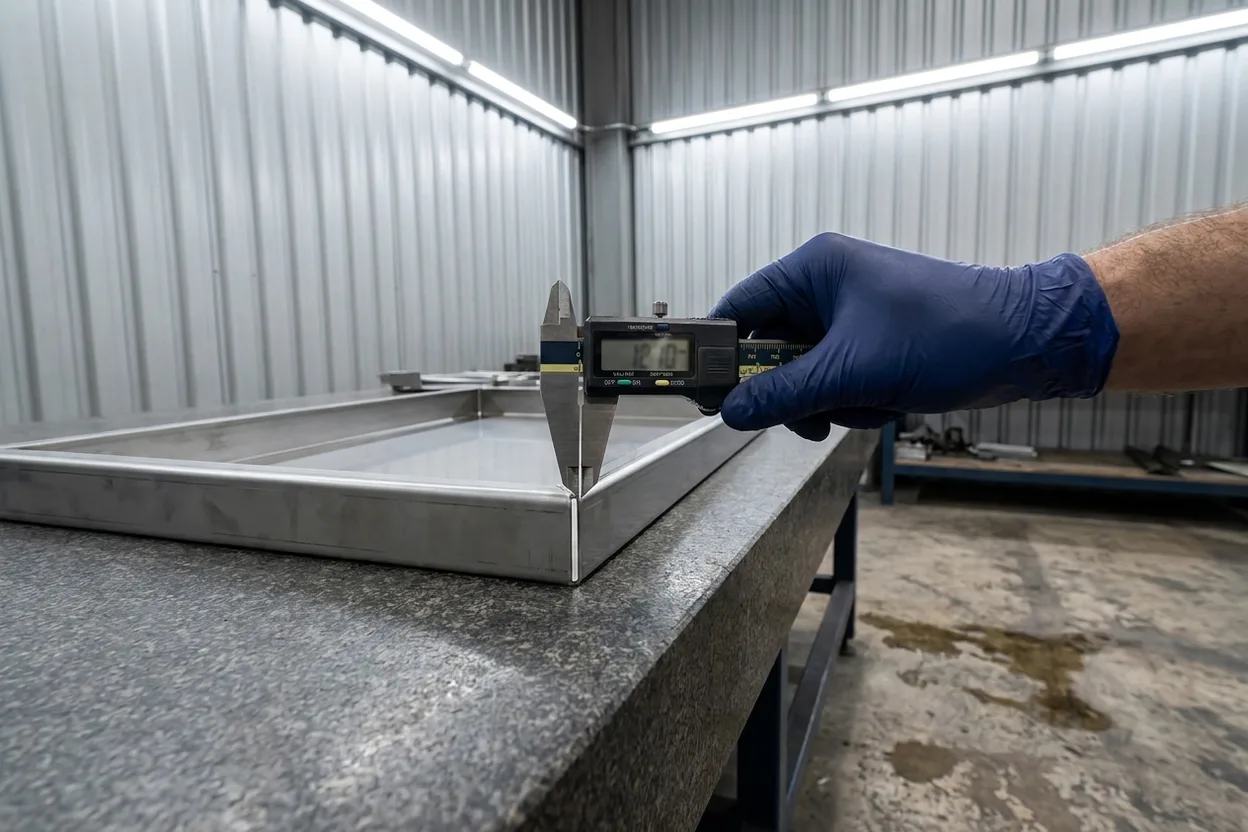
切割的±0.1不加錢,跨三道折彎的±0.1就不是了
00 公差 = 成本
公差是價格,不是願望
很多人習慣在每個尺寸都標±0.1 mm,圖個「保險」。但公差是在要求工廠多下功夫:放慢速度、多做檢驗,有時還要多加一道工序;每收緊一個公差,成本就往上加一點。好圖面的功夫不在處處卡嚴,而是分清楚哪兩三個特徵必須配合到位,其餘的就放寬。
01 切割邊
切割特徵精度高,而且幾乎不加錢
雷射切割特徵的精度大約在±0.1 mm,而且不另外收費,因為光束本身就這麼準。所以平板零件的孔徑、孔距和外輪廓,是要求精度最便宜的地方。盡可能以切割特徵當基準,精度就等於免費奉送。
02 折彎累積
折彎誤差會累積
每折一道彎,都會帶來兩個小誤差:角度(通常±0.5°~±1°)和折彎線落點(零點幾公釐)。折一道沒問題,但誤差會累積:連續三道折彎,某個特徵可能偏離標稱尺寸半公釐甚至更多,因為每一道折彎都以前一道為基準。跨越多道折彎的尺寸,要卡嚴最花錢。
| 特徵 | 一般公差 | 收緊公差的成本 |
|---|---|---|
| 切割孔 / 切割邊 | ±0.1 mm | 不加錢 |
| 單道折彎角度 | ±0.5~1° | 低 |
| 跨1道折彎的尺寸 | ±0.2~0.3 mm | 低 |
| 跨3道折彎的尺寸 | ±0.5 mm+ | 高,需要治具 |
| 焊接組件 | ±0.5~1 mm+ | 高,受熱會變形 |
跨多道折彎的尺寸要卡嚴,我們就得上治具。真正需要時值得,不需要時就是浪費。
03 焊接件
焊接件會變形
焊接把大量熱量帶進零件,熱會讓金屬變形;所以除非事先規劃,焊接組件是廠裡公差最鬆的東西。我們用治具和熱量平衡的焊接順序來控制焊接件公差,但焊接件要「卡嚴」,是要花真金白銀的。如果焊接框架上的某個孔或安裝面必須精準,最省錢的做法往往是焊接時稍微留一點加工餘量,焊完再單獨對這一處做機械加工。
“
告訴我們哪三個尺寸必須準,我們就圍繞這三個尺寸安排生產。要是四十個尺寸都說關鍵,那就只能圍繞您的預算來安排了。
04 怎麼標公差
公差要標在值得的地方
- 01 一個明確的基準 從同一個基準標註尺寸,不要串聯標註。
- 02 只在配合處卡嚴 配合孔、軸承孔、安裝面,而不是每一條邊。
- 03 合理的一般公差 其餘尺寸一律±0.5 mm,圖面更實在,價格也壓得下來。
- 04 標出少數關鍵尺寸 標明必須配合到位的兩三處,我們會圍繞它們安排加工。
繪圖 TRẦN MINH QUÂN · 現場工程師
· 已在現場確認
圖面 2 · N-03 折彎半徑速查表:碳鋼、不鏽鋼、鋁 2026年5月28日 · 7 分鐘閱讀圖面 3 · N-20 折彎設計規則:最小折邊、止裂槽與孔到折彎線的距離 2026年6月28日 · 6 分鐘閱讀圖面 4 · N-01 90%的 DXF 退件,問題都出在這三條設計規則 2026年6月24日 · 6 分鐘閱讀
下一步
立即詢價 不確定哪裡該標公差?
