
돈이 드는 공차, 들지 않는 공차
꼭 필요한 부위의 엄격한 공차는 비용을 들일 가치가 있습니다. 모든 곳에 같은 공차를 걸면 청구서만 커집니다. 정밀도를 공짜로 얻는 곳, 오차가 누적되는 곳, 그리고 부품에 필요한 만큼만 공차를 지정하는 방법을 정리했습니다.
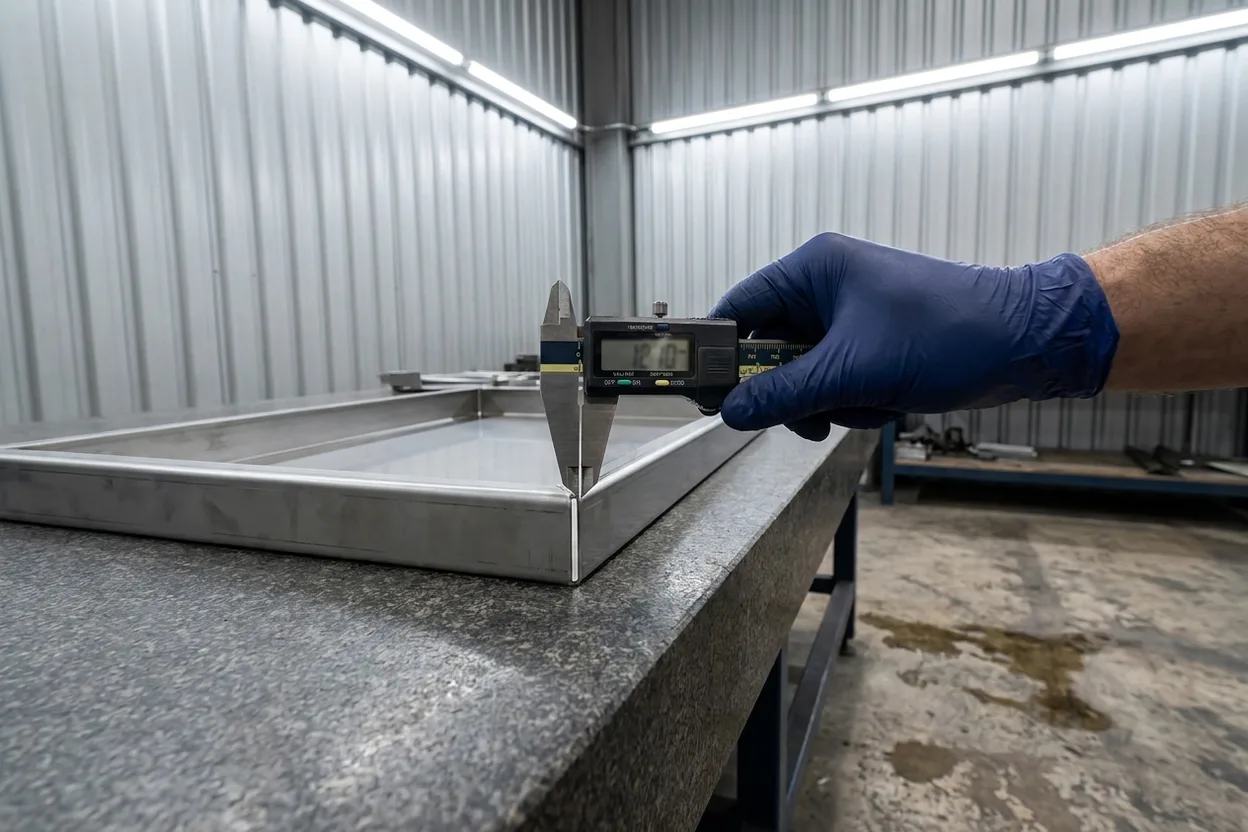
공차는 희망 사항이 아니라 가격입니다
"혹시 모르니" 모든 치수에 ±0.1 mm를 걸고 싶어지기 마련입니다. 하지만 공차는 공장에 더 공을 들이라는 지시입니다. 속도를 늦추고, 검사를 늘리고, 때로는 공정을 하나 더 넣어야 합니다. 공차를 하나 조일 때마다 비용이 올라갑니다. 좋은 도면의 기술은 모든 치수를 조이는 데 있지 않습니다. 반드시 맞아야 하는 두세 곳을 가려내고, 나머지에는 여유를 주는 데 있습니다.
절단 형상은 정밀하고, 비용도 거의 들지 않습니다
레이저는 절단 형상에서 대략 ±0.1 mm를 유지하며, 여기에 추가 비용은 없습니다. 빔 자체가 원래 그만큼 정밀하기 때문입니다. 그래서 평판 부품의 구멍 크기, 구멍 간 거리, 외곽 형상은 정밀도를 요구하기에 가장 저렴한 곳입니다. 가능하면 절단 형상을 기준(데이텀)으로 잡으십시오. 정밀도를 공짜로 얻을 수 있습니다.
절곡 오차는 누적됩니다
절곡할 때마다 작은 불확실성이 두 가지 더해집니다. 각도(보통 ±0.5°~±1°)와 절곡선 위치(0.몇 mm 수준)입니다. 절곡 한 번은 문제가 되지 않습니다. 하지만 각 절곡은 직전 절곡을 기준으로 잡기 때문에 오차가 쌓이고, 세 번 연속 절곡하면 형상이 공칭 치수에서 0.5 mm 이상 벗어날 수 있습니다. 여러 절곡에 걸친 치수를 엄격하게 관리하는 데 가장 큰 비용이 듭니다.
| 형상 | 일반 공차 | 공차를 조일 때 비용 |
|---|---|---|
| 절단 구멍 / 가장자리 | ±0.1 mm | 무료 |
| 절곡 1회 각도 | ±0.5–1° | 낮음 |
| 절곡 1회에 걸친 치수 | ±0.2–0.3 mm | 낮음 |
| 절곡 3회에 걸친 치수 | ±0.5 mm+ | 높음, 지그 필요 |
| 용접 조립품 | ±0.5–1 mm+ | 높음, 열 변형 |
여러 절곡에 걸친 치수를 엄격하게 맞추려면 지그를 써야 합니다. 꼭 필요할 때는 그만한 가치가 있지만, 그렇지 않으면 낭비입니다.
용접하면 변형됩니다
용접은 부품에 열을 쏟아붓고, 열은 금속을 움직입니다. 그래서 미리 대책을 세우지 않으면 용접 조립품은 공장에서 공차가 가장 느슨한 품목이 됩니다. 당사는 지그와 열 균형을 고려한 용접 순서로 용접품의 공차를 관리하지만, 용접품에 엄격한 공차를 요구하면 실제로 적지 않은 비용이 듭니다. 용접 프레임의 보어나 장착면이 정밀해야 한다면, 약간 여유를 두고 용접한 뒤 그 부위만 후가공하는 방법이 대개 가장 저렴합니다.
꼭 맞아야 할 치수 세 개를 알려 주시면 그 세 개를 중심으로 작업을 짭니다. 마흔 개 모두 중요하다고 하시면, 작업은 예산을 중심으로 짜게 됩니다.
공차는 값을 하는 곳에만
- 01 명확한 기준 하나 직렬로 이어 가지 말고, 기준 하나에서 치수를 기입합니다.
- 02 맞물리는 곳에만 엄격하게 결합 구멍, 베어링 보어, 장착면에만 적용하고, 모든 모서리에 걸지 않습니다.
- 03 합리적인 일반 공차 나머지 치수에 일괄 ±0.5 mm를 적용하면 도면이 현실적이 되고 가격도 내려갑니다.
- 04 핵심 치수 몇 개 표시 반드시 맞아야 하는 두세 곳을 표시해 주십시오. 그 치수를 지키도록 공정을 짭니다.
어디에 공차를 걸어야 할지 고민이신가요?
