절곡 반경 조견표: 최소 반경과 출발점이 되는 K-계수
모든 절곡은 두 숫자로 정해집니다. 소재가 갈라지지 않고 버틸 수 있는 최소 내측 반경, 그리고 3D 부품을 평판 블랭크로 되돌리는 K-계수입니다. 당사가 출발점으로 삼는 표준값과, 실제 작업에서 정확한 값을 잡는 방법을 정리했습니다.
절곡을 정하는 두 숫자
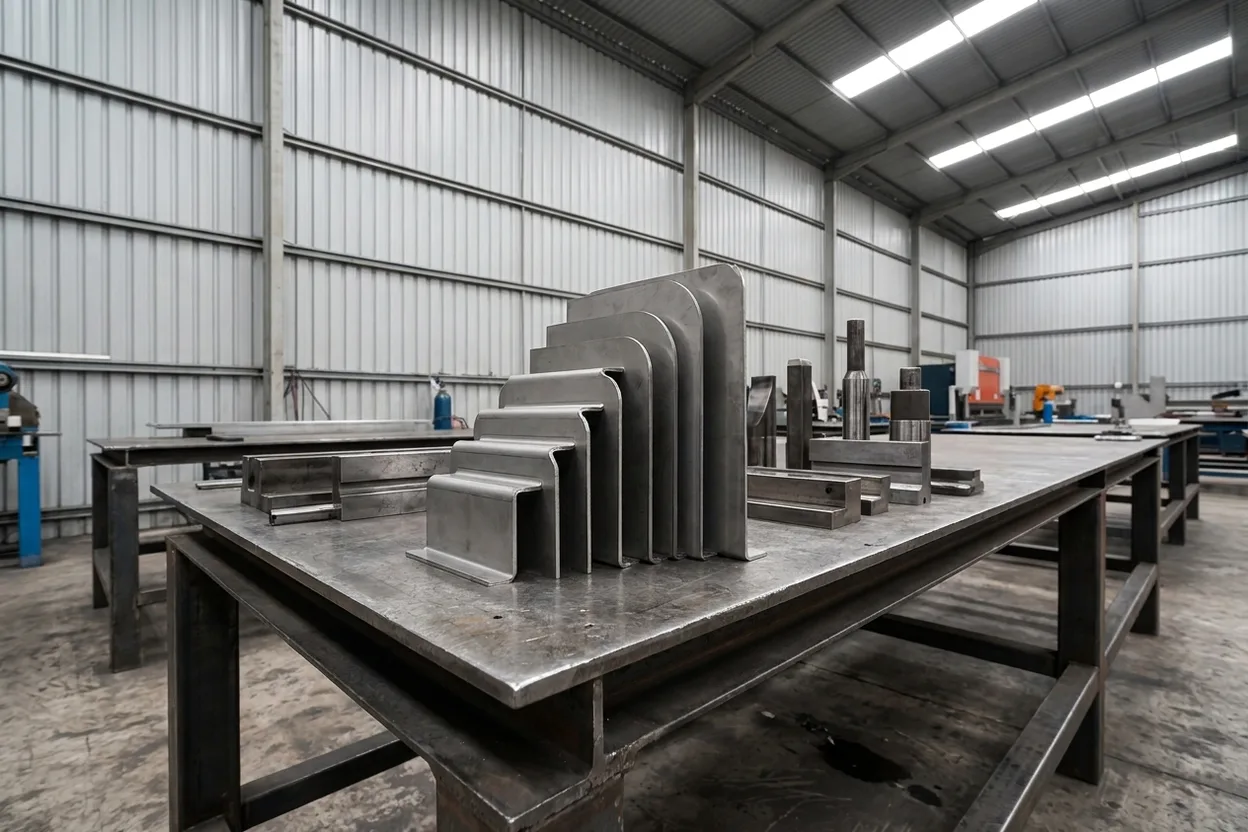
모든 절곡은 두 가지 질문으로 귀결됩니다. 첫째, 절곡부 바깥쪽이 갈라지기 전까지 내측 반경을 얼마나 작게 할 수 있는가. 둘째, 금속이 늘어나지도 줄어들지도 않는 층, 즉 중립축은 어디에 있고, 그래서 평판 블랭크는 얼마나 길어야 하는가. 첫 번째 답이 최소 굽힘 반경, 두 번째 답이 K-계수입니다. 두 값을 제대로 잡으면 부품이 첫 절곡부터 치수대로 나옵니다.
최소 내측 반경
작게 굽힐수록 바깥쪽 섬유가 더 많이 늘어나고, 소재가 견딜 수 있는 한계를 넘으면 절곡부가 갈라집니다. 압연 방향과 직각으로 90° 냉간 에어 벤딩을 할 때의 안전한 출발값은 다음과 같습니다.
| 재질 | 최소 내측 반경 | 비고 |
|---|---|---|
| 연강 냉연판 (CR) | ≈ 1.0 × t | 연질이면 약 0.5 × t까지 가능 |
| 스테인리스 304 / 316 | ≈ 1.0 × t | 스프링백이 더 큼, N-06 참고 |
| 알루미늄 5052 | ≈ 1.0 × t | 비교적 여유 있음 |
| 알루미늄 6061-T6 | ≈ 2–3 × t | 균열에 취약, 더 작게 굽히려면 풀림 처리 |
당사가 가공하는 모든 소재에서 무난한 기본값은 판 두께와 같은 내측 반경(r = t)입니다. 한 부품에 반경을 하나로 통일하면 금형 세팅도 한 번이면 됩니다.
K-계수란
금속을 굽히면 안쪽은 압축되고 바깥쪽은 늘어납니다. 그 사이 어딘가에 어느 쪽도 아닌 층이 있는데, 이것이 중립축입니다. K-계수는 이 층이 안쪽 면에서 얼마나 떨어져 있는지를 두께에 대한 비율로 나타낸 값입니다(그래서 0~0.5 사이). 공장마다 숨겨 둔 비법이 아니라, 반경과 두께의 비율, 그리고 얼마나 강하게 눌러 성형하느냐에 따라 정해집니다.
| R / t | 에어 벤딩 k | 방식 | 일반적인 k |
|---|---|---|---|
| < 1 | ≈ 0.33 | 에어 벤딩 | 0.33 – 0.45 |
| 1 – 3 | ≈ 0.40 | 바텀 벤딩 | ≈ 0.42 |
| > 3 | ≈ 0.45 – 0.50 | 코이닝 | ≈ 0.50 |
반경이 작을수록 중립축이 안쪽으로 이동하고(k가 작아짐), 반경이 크거나 성형 압력이 강할수록 중앙 쪽으로 이동합니다(k가 커짐).
전개 길이 계산
반경과 K-계수를 알면 평판 블랭크의 크기를 정할 수 있습니다. 절곡부를 감싸는 원호의 길이, 즉 굽힘 여유(bend allowance)는 BA = (π/180) × angle × (R + K·t)입니다(angle은 절곡 각도). 직선 구간 길이에 굽힘 여유를 더하면 절단할 전개 길이가 나옵니다.
조견표에서 현장으로
위 값은 당사가 출발점으로 쓰는 표준값으로, 어느 판금 가공 핸드북에나 나오는 숫자입니다. 실제 절곡에서 나오는 정확한 k는 장착한 V다이와 소재 로트에 따라서도 달라집니다. 그래서 전개 길이가 정확해야 하는 작업이면 실제로 쓸 금형으로 시험편을 절곡하고, 측정한 결과에 맞춰 K-계수를 보정합니다. 조견표와 딱 맞는 부품의 차이가 여기에 있습니다. 표는 근처까지 데려다주고, 시험 절곡이 정확한 값에 닿게 합니다.
- 01 재질과 두께 최소 반경과 초기 k값이 여기서 정해집니다.
- 02 원하는 내측 반경 또는 보유 금형으로 깔끔하게 나오는 반경을 당사가 고릅니다(r = t면 안전).
- 03 전개 길이가 중요한지 여부 중요하다면 본 생산 전에 시험 절곡과 보정을 진행합니다.
부품에 맞는 정확한 수치가 필요하신가요? 재질과 두께를 알려 주시면 반경을 정하고, 시험편으로 K-계수를 보정해, 사양대로 접히는 전개도를 드립니다.