折弯半径速查表:最小内R和K因子参考值
每一道折弯都由两个数决定:材料不开裂所能承受的最小内R,以及把3D零件还原成平板展开料的K因子。本文列出我们起步用的标准值,以及在您的订单上怎样定出准确数值。
决定一道折弯的两个数
每一道折弯,归根到底是两个问题。第一,内R最小能做到多少,折弯外侧才不会开裂?第二,金属既不拉伸也不压缩的那一层(中性层)在哪里,好据此算出平板展开料要多长?第一个问题的答案是最小折弯半径,第二个是K因子。两个都定准了,零件第一次折就能合尺寸。
最小内侧半径
折得越紧,外层纤维拉伸越大;超过材料能承受的限度,折弯处就会开裂。垂直于轧制方向、冷态自由折弯90°时,可以从下面这些安全值起步:
| 材料 | 最小内侧半径 | 备注 |
|---|---|---|
| 碳钢冷轧板(CR) | ≈ 1.0 × t | 材质偏软时可降到约0.5 × t |
| 不锈钢 304 / 316 | ≈ 1.0 × t | 回弹更大,见 N-06 |
| 铝合金 5052 | ≈ 1.0 × t | 比较好折 |
| 铝合金 6061-T6 | ≈ 2~3 × t | 易开裂;要折更小的R需先退火 |
对我们加工的所有材料,内侧半径等于板厚(r = t)都是稳妥的默认值。一个零件统一用一个半径,模具只需装一次。
什么是K因子
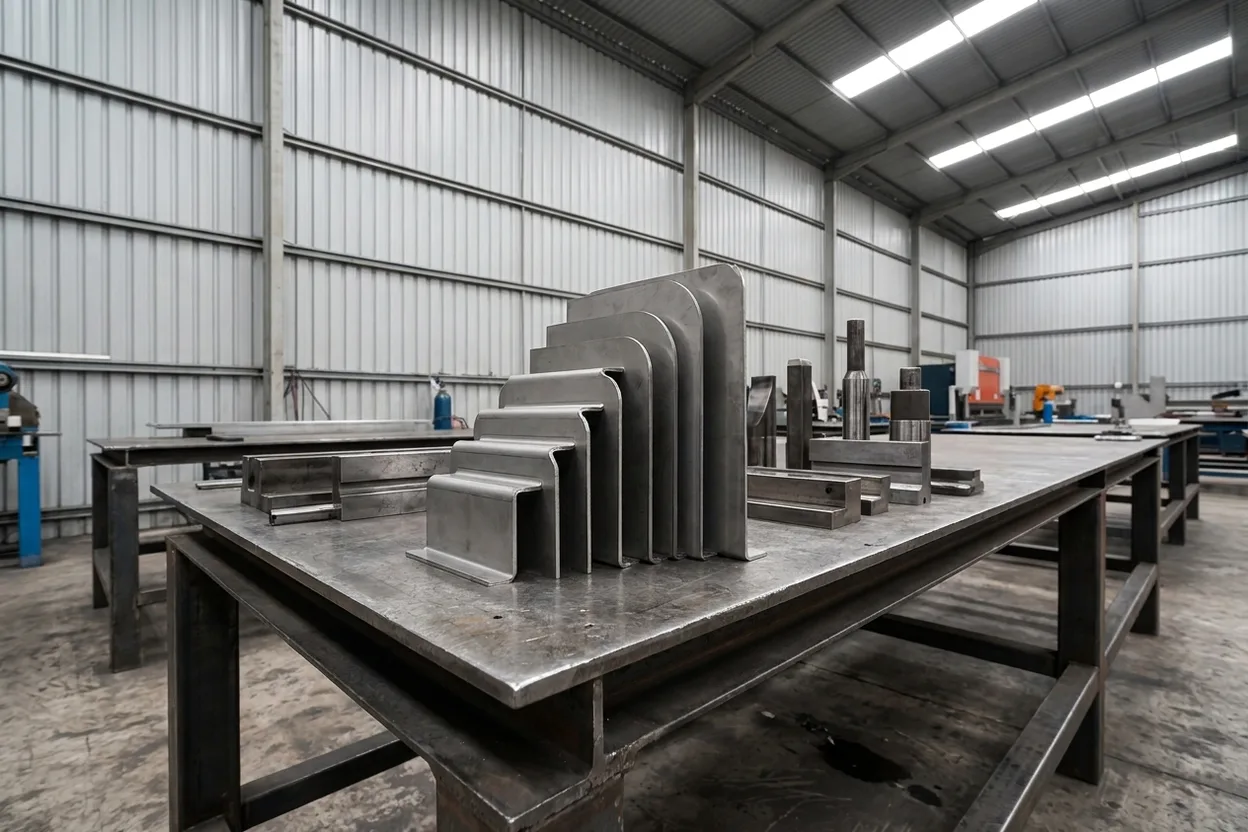
金属折弯时,内侧受压,外侧受拉;两者之间有一层既不受压也不受拉,这就是中性层。K因子表示这一层到内侧面的距离占板厚的比例(所以取值在0~0.5之间)。它不是哪家工厂的秘方,而是取决于半径与板厚之比,以及折弯时施加的成形力度:
| R / t | 自由折弯k | 折弯方式 | 典型k |
|---|---|---|---|
| < 1 | ≈ 0.33 | 自由折弯 | 0.33~0.45 |
| 1~3 | ≈ 0.40 | 触底折弯 | ≈ 0.42 |
| > 3 | ≈ 0.45~0.50 | 压印折弯 | ≈ 0.50 |
折得越紧,中性层越往内侧移(k越小);半径越大、成形力越大,中性层越往中间移(k越大)。
换算成展开长度
知道半径和K因子,就能算出平板展开料的尺寸。包住折弯处的那段圆弧长,也就是折弯补偿(bend allowance),按下式计算:BA = (π/180) × angle × (R + K·t)(angle 为折弯角度)。各段直边长度加上折弯补偿,就是要切割的展开长度。
从手册到机台
以上是我们起步用的标准值,任何一本钣金加工手册里都查得到。一道折弯实际的k值,还取决于所装的V型下模和具体那一批材料。所以对展开长度必须准确的订单,我们会用正式生产的模具折一块试片,量出结果,再据此校准K因子。速查表和装得上的零件,差别就在这里:查表只能接近,试折才能到位。
- 01 材料和板厚 据此确定最小半径和初始k值。
- 02 您要的内侧半径 也可以由我们选一个用现有模具就能折得干净的半径(r = t 最稳妥)。
- 03 展开长度是否关键 如果关键,我们会在批量生产前先试折、校准。
需要零件的准确参数? 告诉我们材料和板厚,我们来定折弯半径,用试片校准K因子,再交给您一份折出来就合尺寸的展开图。