
我们怎么焊
氩弧焊做干净的焊缝和薄板,1.5 kW、3 kW手持激光焊做精密、变形小的焊缝和较厚的工件。焊丝匹配牌号,工装保证装配,按工件要求的标准检测。
起弧前先用工装把组件夹方正,焊接热量不会把零件拉出公差。
接头背面通氩气保护,焊根干净,卫生级不锈钢焊件不会出现背面氧化发黑。
焊缝按您要求的外观和防腐标准打磨、修整并钝化(或喷砂)。
上百件批量,或独一无二的单件
做好工装按批次焊,每件焊接件都一样。也可以单件制作,从压力容器到雕塑都能做。左右滑动查看图库。
设计时就让它焊得牢
几个设计习惯让焊缝牢固、干净、不变形。发来装配模型,点焊之前我们就会指出接头形式、焊枪能否伸到和装配间隙的问题。
选对接头
角焊、对接还是搭接:接头形式决定强度和外观。请告诉我们受力情况,以及哪一面外露。
留根部间隙
留小而均匀的间隙(厚板开坡口),焊缝才能焊透到根部。
留出焊枪空间
焊枪和焊丝需要空间,才能斜着伸到接头;封死的角落焊不好。
提前考虑变形
焊接热量会拉扯金属。我们对称施焊、分段退焊,并用工装固定,成品平整、尺寸准确。
焊接台上做出的零件
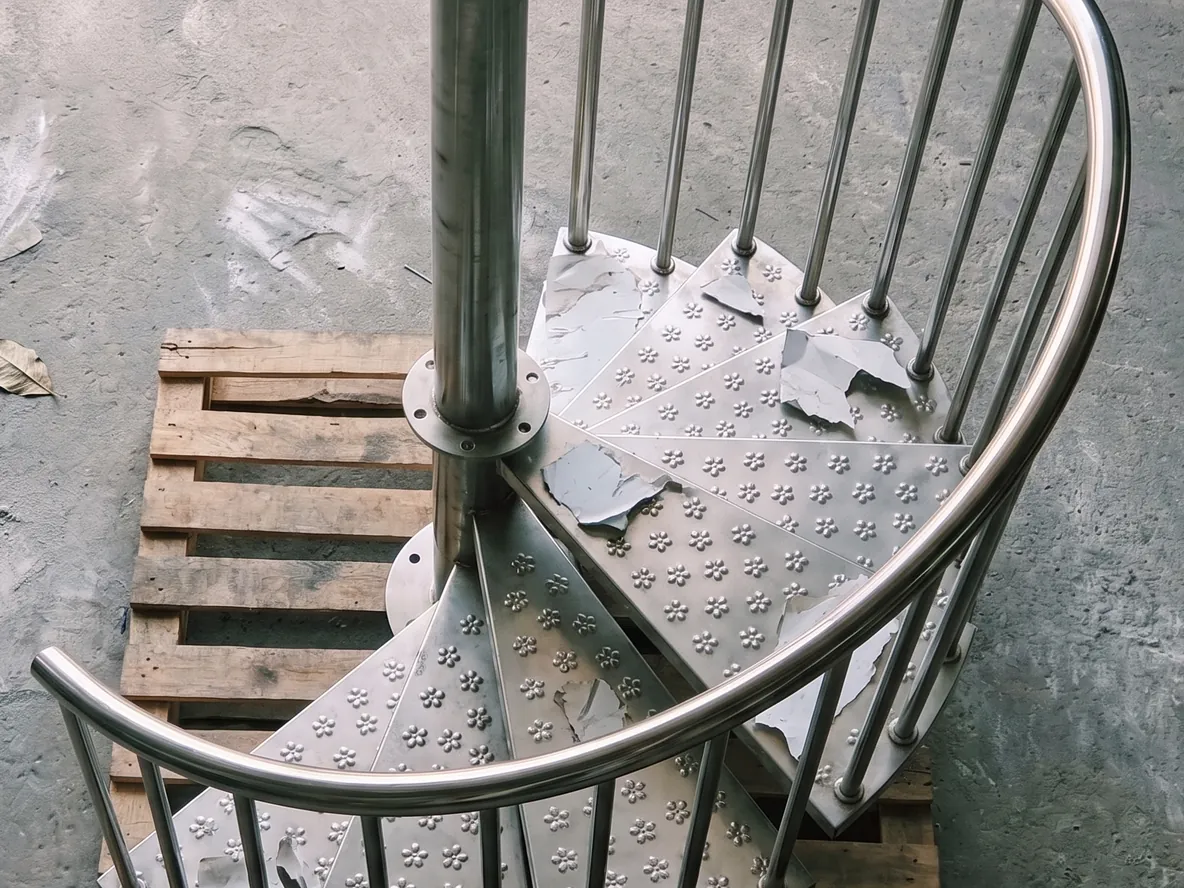
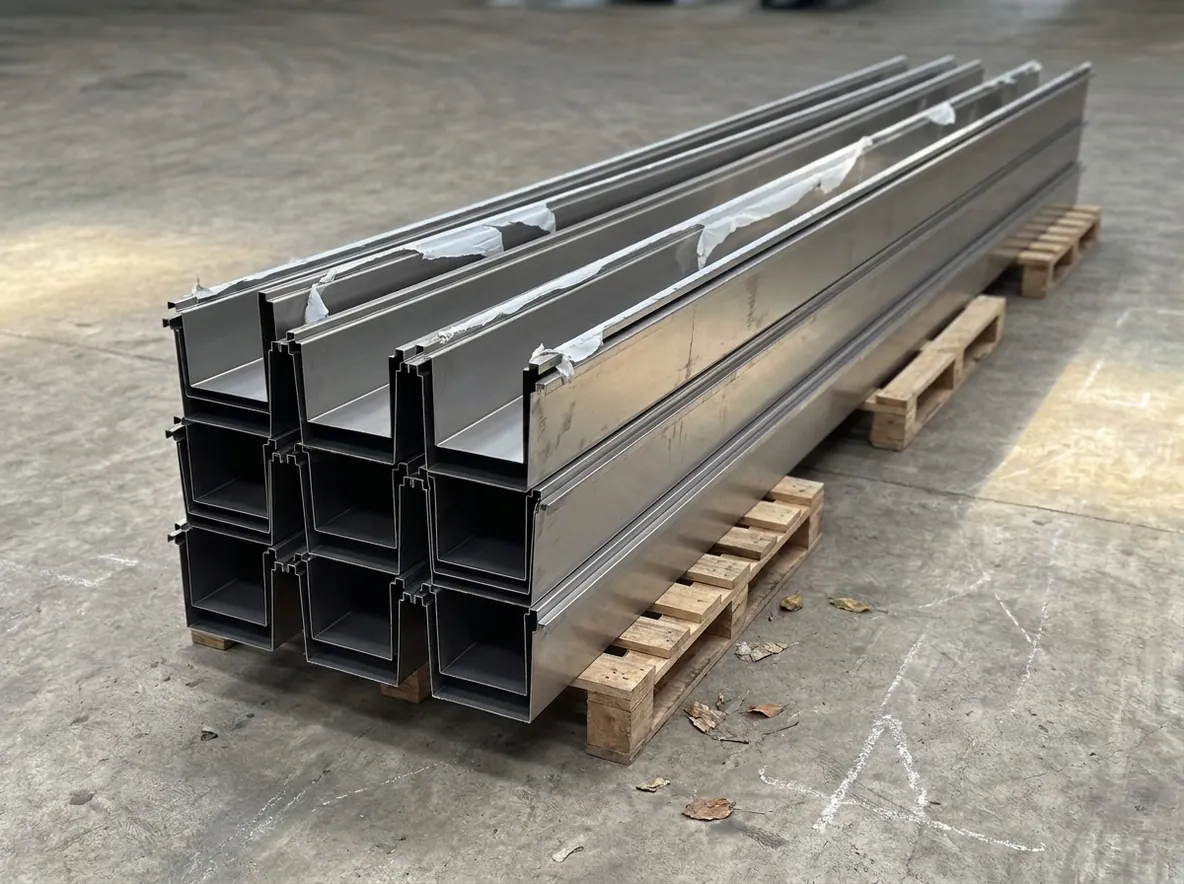
焊接件:容器、框架、栏杆、料斗和集管,用于食品级、建筑、工业和工艺设备等领域。点击看大图。
变形可控:工装定位加分段退焊,组件焊完平整、在公差内。
焊缝干净平整:外露焊缝打磨过渡;背面充氩,不锈钢焊根保持光亮。
关键部位不泄漏:储罐和承压件可按要求做着色渗透和泄漏测试。
按您的模型焊接:发来装配模型(STEP),我们按图纸装夹、点焊、焊接。
用这道工序做的产品
我们工厂按您的尺寸加工,附参考价。
常见问题
01 能焊哪些材料、多厚?
不锈钢、铝、钢和铜,厚度0.6至12 mm,采用氩弧焊和1.5 kW、3 kW手持激光焊。
02 氩弧焊还是激光焊?
氩弧焊适合要求焊缝干净和薄料,激光焊适合精确、变形小的焊缝和较厚截面。我们按零件选择焊法,并在报价中写明。
03 做食品行业的卫生级不锈钢焊接吗?
做。卫生级焊缝从0.6 mm起,背面充氩保护,焊根光亮不氧化。焊缝按要求打磨、清理并做钝化处理。
04 焊接会变形吗?
焊前把组件夹成直角,对称焊接并采用退焊法,成品平整、尺寸准确。
05 焊缝做泄漏检测吗?
做。储罐和承压组件可按要求做渗透检测和泄漏测试,所有焊缝都做目视检查。
06 焊接报价需要提供什么?
STEP格式的装配模型或加工图纸。点焊前我们会就接头、焊枪可达性和装配间隙提出建议,24小时内报价。
07 能一起做切割、折弯和喷涂吗?
可以。焊接前在厂内完成板材和管材激光切割、数控折弯和弯管。喷塑在合作工厂完成,一张订单全包,送货至全国。
