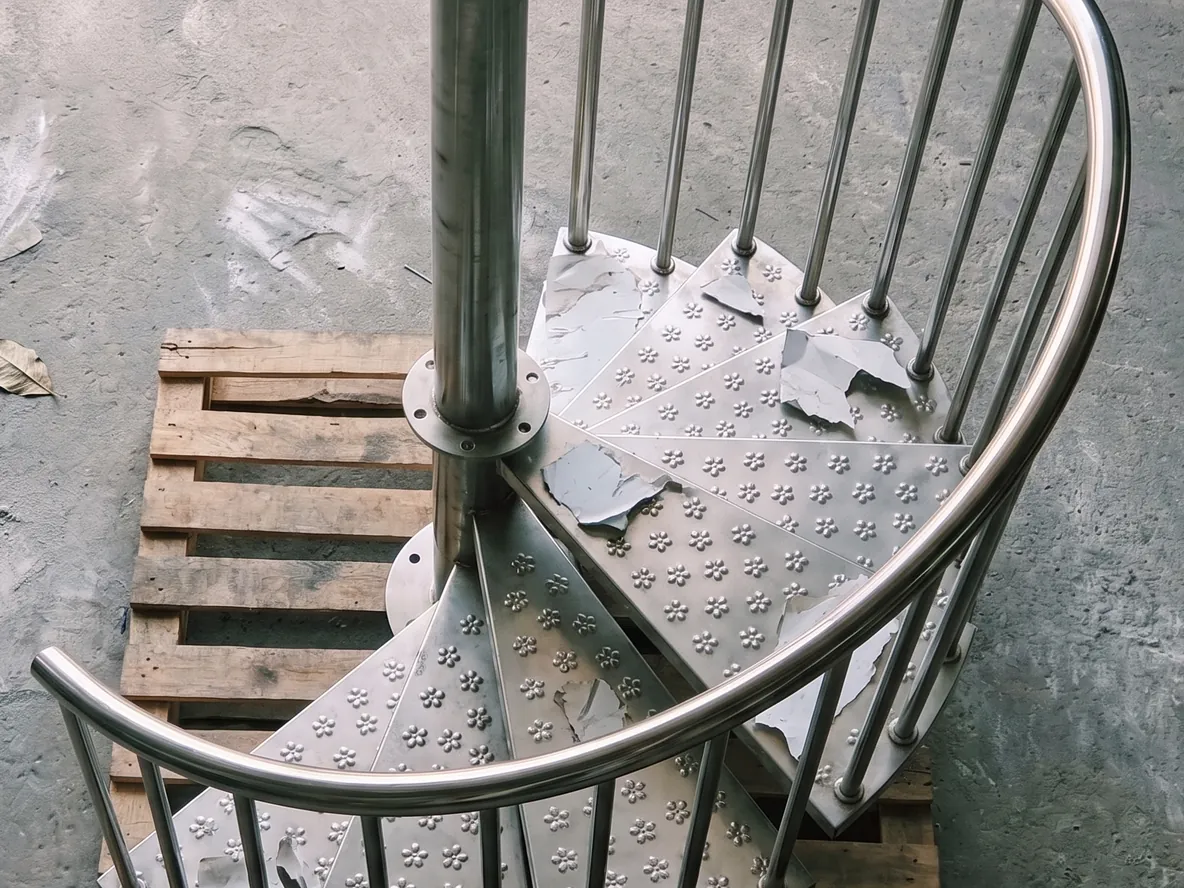
从平板到焊接件:切割、折弯、装夹、焊接、打磨、喷塑
焊接框架是一连串工序,先后顺序和焊缝本身一样重要。本文跟着一个框架,从平板下料一直走到喷塑完成的组件,说明为什么要在起弧之前先把工装做好。
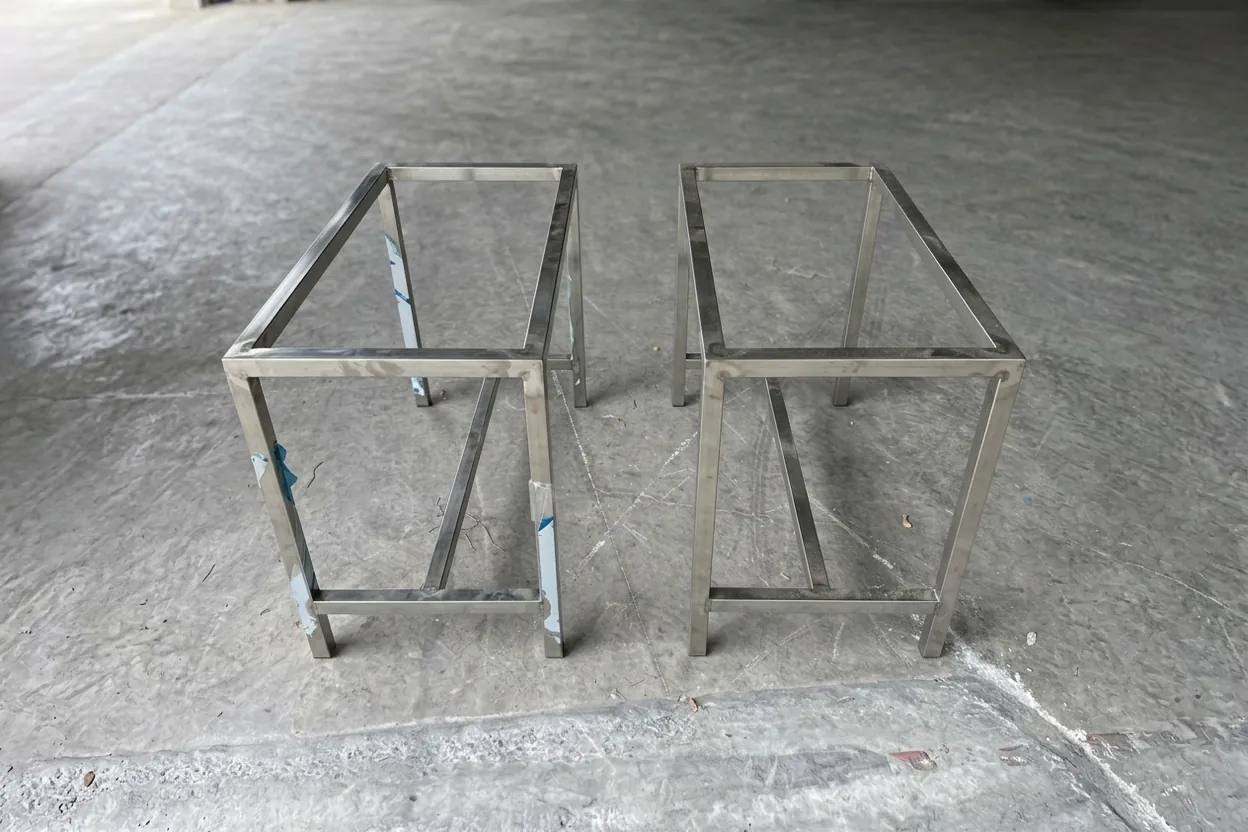
切割零件
工位 · 光纤激光焊接件的每个零件,都用同一套图纸文件在激光切割机上切出来。也就是说,凡是要互相对接的边,都是同一台机器按同一组尺寸切的。在一家工厂统一下料,好处往往不显眼:零件出自一处而不是五处,所以彼此配得上,焊工拿起焊枪之前,组对就已经到位。
该折弯的先折弯
工位 · 数控折弯凡是折弯件而不是平板的零件,都在这一步折弯,趁它还是单个零件、好拿好放。先折后焊还顺带加强了结构,不多花钱:折出的翻边或法兰边能提高板件刚性,成品框架需要的焊缝更少,后面焊接受热时也更不容易变形。
先做工装
工位 · 工装夹具焊第一道焊缝之前,先把零件装进工装夹具。工装把每个零件固定在准确的位置上,彼此保持垂直。焊接件最后正不正,就看这一步。不用工装徒手焊,第一道焊缝就会把整个组件拉变形;在工装里焊,焊接热量要对抗的是夹具,而不是您的公差。
先点焊定位,再满焊
工位 · 焊接区组件先点焊定位,用几处小焊点把所有零件固定在位,然后按事先排好的顺序满焊。这个顺序让热量在整个工件上分布均衡,不会全往一个方向拉。薄件和外观面用氩弧焊(TIG),要速度、板厚较大的用手持激光焊;不锈钢焊接时背面充氩保护,焊缝背面也保持干净。焊接顺序和焊缝本身一样,都是事先想好的。
变形不是运气不好,是热量加的顺序不对。把焊接顺序排好,框架就会保持装夹时的样子。便签 · 贴在排版电脑上
修磨焊缝
工位 · 打磨从工装上取下后,按订单要求处理焊缝:外露或经常用手接触的部位磨平、打磨圆滑;不外露的部位保留结实的结构焊缝。“焊好了”变成“做完了”,就在这一步:一件加工件和一件产品之间,往往只差在这里多花的半小时。
喷塑出厂
工位 · 合作喷塑厂最后,我们把整个组件送到合作喷塑厂,在那里作为一个整体喷砂、前处理、喷塑。这样每个零件颜色一致,也不会留下裸露的焊缝生锈。我们向合作厂下达喷塑要求和色号,完工后取回,出厂时就是一件完整的焊接件:切割、折弯、装夹、焊接、打磨、喷塑全部完成,一张订单、一个对接人搞定。
- 切割 所有零件出自同一套文件,对接边严丝合缝。
- 折弯 先折后焊:刚性更好,焊缝更少。
- 装夹 加热之前,先把所有零件夹正。
- 焊接 先点焊定位,再按热量均衡的顺序满焊。
- 打磨 外露部位磨平、打磨圆滑。
- 喷塑 在合作喷塑厂整体喷塑:颜色均匀,没有裸露焊缝。