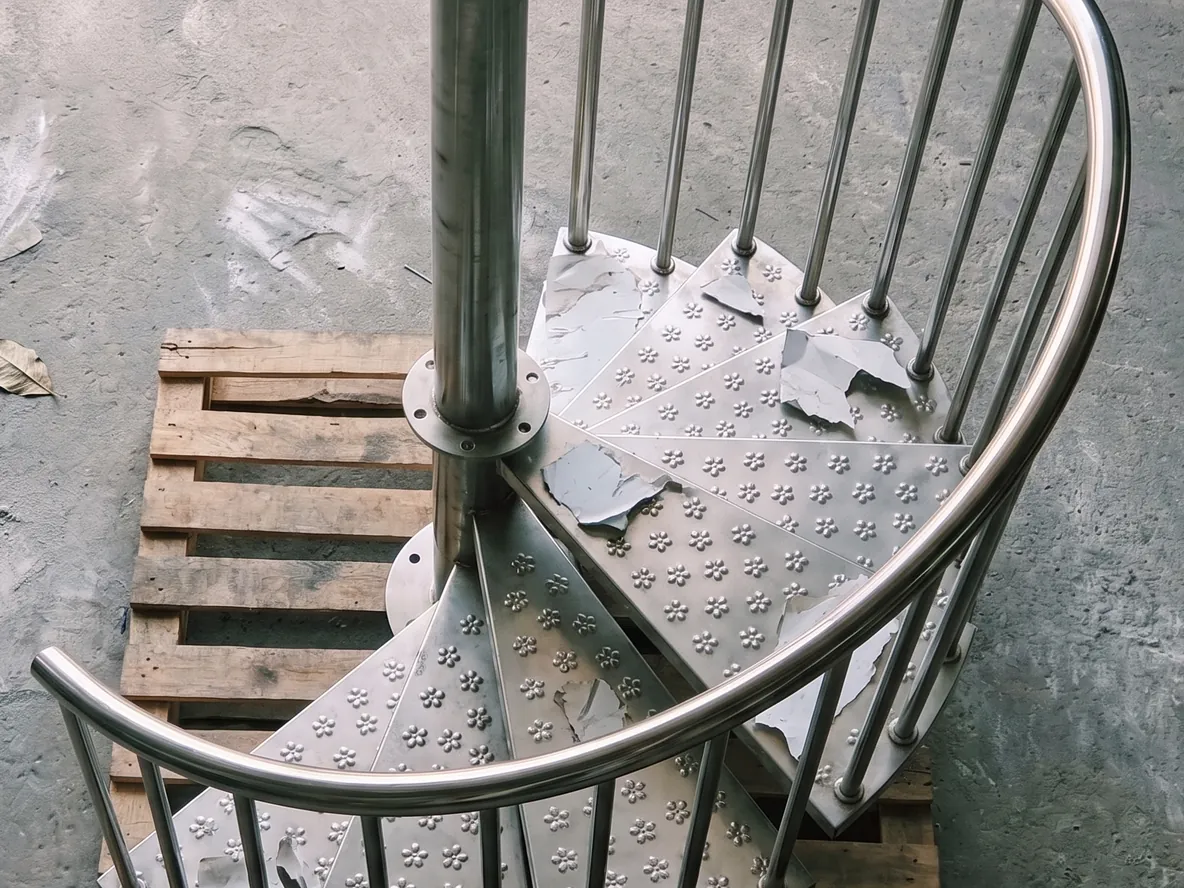
Un ensemble soudé à partir de flans plats : découpe, pliage, gabarit, soudage, parachèvement, revêtement
Un cadre soudé est une séquence, et l’ordre compte autant que les soudures. Suivez-en un, des flans plats à l’assemblage revêtu, et voyez pourquoi le gabarit est construit avant l’amorçage de l’arc.
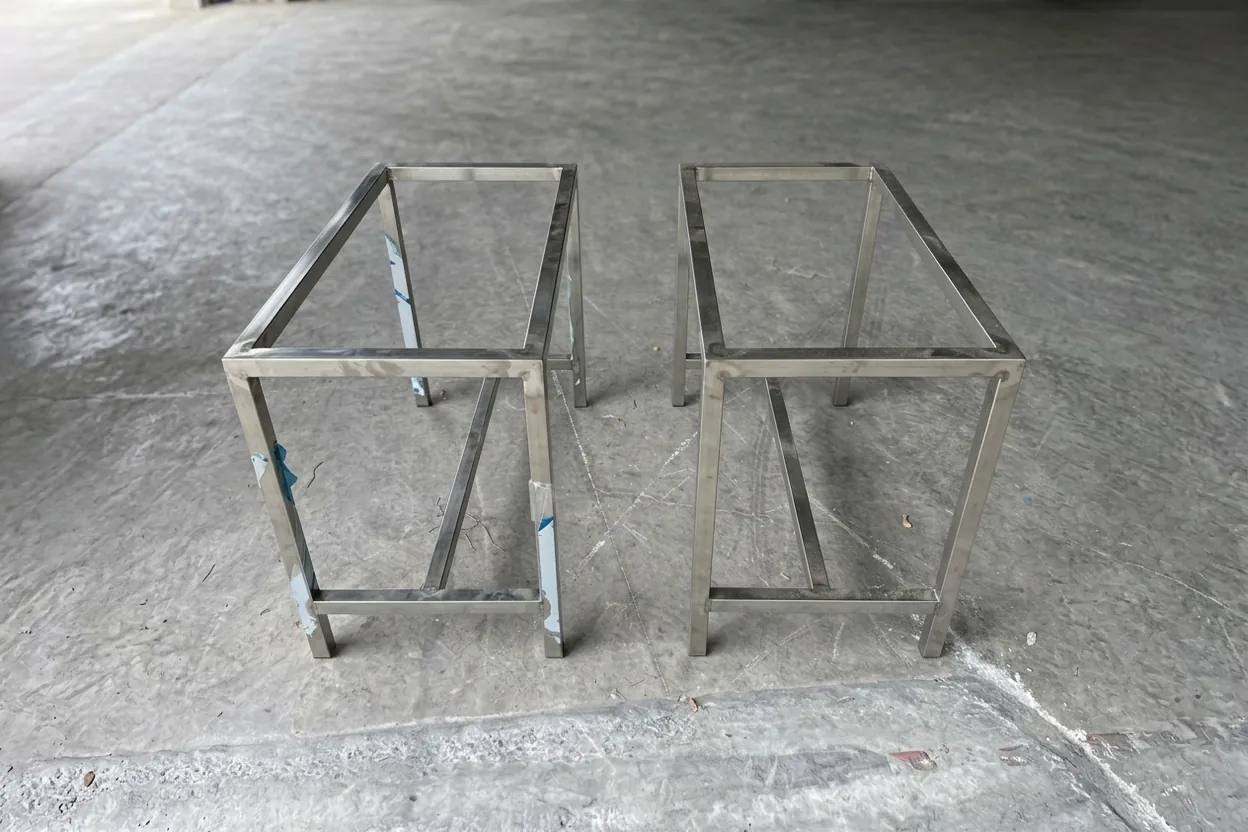
Découper les pièces
POSTE · LASER FIBREChaque pièce de l’ensemble soudé est découpée au laser à partir d’un seul jeu de fichiers. Chaque bord qui doit en rejoindre un autre a donc été découpé par la même machine, selon les mêmes cotes. C’est l’avantage discret d’un seul atelier : les pièces s’ajustent entre elles parce qu’elles viennent d’une seule source, pas de cinq, et l’accostage est juste avant même que quelqu’un prenne une torche.
Plier ce qui doit l’être
POSTE · PRESSE PLIEUSEToute pièce qui est une forme pliée et non une plaque plate est pliée maintenant, tant qu’elle est encore une pièce unitaire facile à manipuler. Plier avant de souder apporte aussi un gain structurel gratuit : un bord tombé ou une aile rigidifie un panneau, si bien que le cadre fini demande moins de soudures et se déforme moins sous la chaleur à venir.
Construire d’abord le gabarit
POSTE · GABARITAvant de souder le moindre joint, les pièces sont placées dans un gabarit qui maintient chacune à sa place exacte et d’équerre par rapport aux autres. C’est l’étape qui décide si l’ensemble soudé sort juste. Soudez à main levée, et le premier cordon déforme tout l’assemblage. Soudez dans un gabarit, et la chaleur doit lutter contre les brides, pas contre vos tolérances.
Pointer, puis souder
POSTE · POSTE DE SOUDAGEL’assemblage est d’abord pointé, avec de petites soudures qui maintiennent tout en position, puis soudé entièrement selon une séquence planifiée qui répartit la chaleur sur la pièce, pour qu’elle ne tire pas toute d’un même côté. Le TIG pour le mince et le visible, le laser manuel pour la rapidité et les sections plus épaisses, et une protection gazeuse envers sur l’inox pour que l’envers du cordon reste propre. La séquence est aussi réfléchie que les soudures elles-mêmes.
La déformation n’est pas de la malchance : c’est de la chaleur apportée dans le mauvais ordre. Planifiez la séquence, et le cadre reste là où vous l’avez laissé.POST-IT · COLLÉ SUR LE PC D’IMBRICATION
Parachever les soudures
POSTE · MEULAGEUne fois sorties du gabarit, les soudures sont parachevées selon ce que demande le travail : meulées à fleur et raccordées là où la pièce est visible ou manipulée, laissées en cordons structurels solides ailleurs. C’est ici que « soudé » devient « fini » : la différence entre une fabrication et un produit tient généralement à la demi-heure passée à cette étape.
Finition et départ
POSTE · LIGNE DE THERMOLAQUAGE PARTENAIREEnfin, nous envoyons l’assemblage complet chez notre partenaire de revêtement, où il est sablé, prétraité et thermolaqué d’une seule pièce. La couleur est ainsi uniforme sur toutes les pièces et aucune soudure ne reste à nu, exposée à la rouille. Nous spécifions la finition et la couleur et récupérons l’ensemble une fois terminé : il part donc toujours comme un seul ensemble soudé fini, découpé, plié, monté sur gabarit, soudé, parachevé et revêtu, sur une seule commande, avec un seul interlocuteur.
- Découpe Toutes les pièces à partir d’un seul jeu de fichiers, des bords qui correspondent.
- Pliage Plier avant de souder : cela rigidifie et simplifie.
- Gabarit Tout maintenir d’équerre avant le moindre apport de chaleur.
- Soudage Pointer, puis souder selon une séquence qui équilibre la chaleur.
- Parachèvement Meuler et raccorder là où c’est visible.
- Revêtement Finition d’une seule pièce chez notre partenaire de revêtement : couleur uniforme, aucune soudure à nu.
Vous avez un ensemble soudé à fabriquer ?