Từ phôi phẳng đến cụm hàn: cắt, chấn, gá, hàn, mài, sơn
Làm một khung hàn là cả chuỗi công đoạn, và thứ tự làm quan trọng không kém mối hàn. Bài này theo chân một khung từ phôi phẳng đến cụm hàn đã sơn, và giải thích vì sao phải làm đồ gá trước khi mồi hồ quang.
Cắt phôi
TRẠM · LASER FIBERMọi chi tiết của cụm hàn đều được cắt laser từ cùng một bộ file. Nghĩa là các cạnh ghép với nhau đều do cùng một máy cắt, theo cùng một số liệu. Đây là lợi thế ít ai để ý khi cắt tất cả ở một xưởng: chi tiết khớp nhau vì cùng ra từ một nguồn, không phải năm nguồn khác nhau. Nhờ vậy độ khít lắp ráp đã đúng ngay từ trước khi thợ cầm mỏ hàn.
Chấn các chi tiết cần chấn
TRẠM · CHẤN CNCChi tiết nào là hình chấn chứ không phải tấm phẳng thì được chấn ở bước này, khi còn là từng chi tiết rời, dễ thao tác. Chấn trước khi hàn còn giúp kết cấu cứng hơn mà không tốn thêm: một mép gấp hay một cạnh bẻ làm tấm cứng hơn, nên khung hàn cần ít mối hàn hơn và ít bị vênh khi hàn.
Làm đồ gá trước tiên
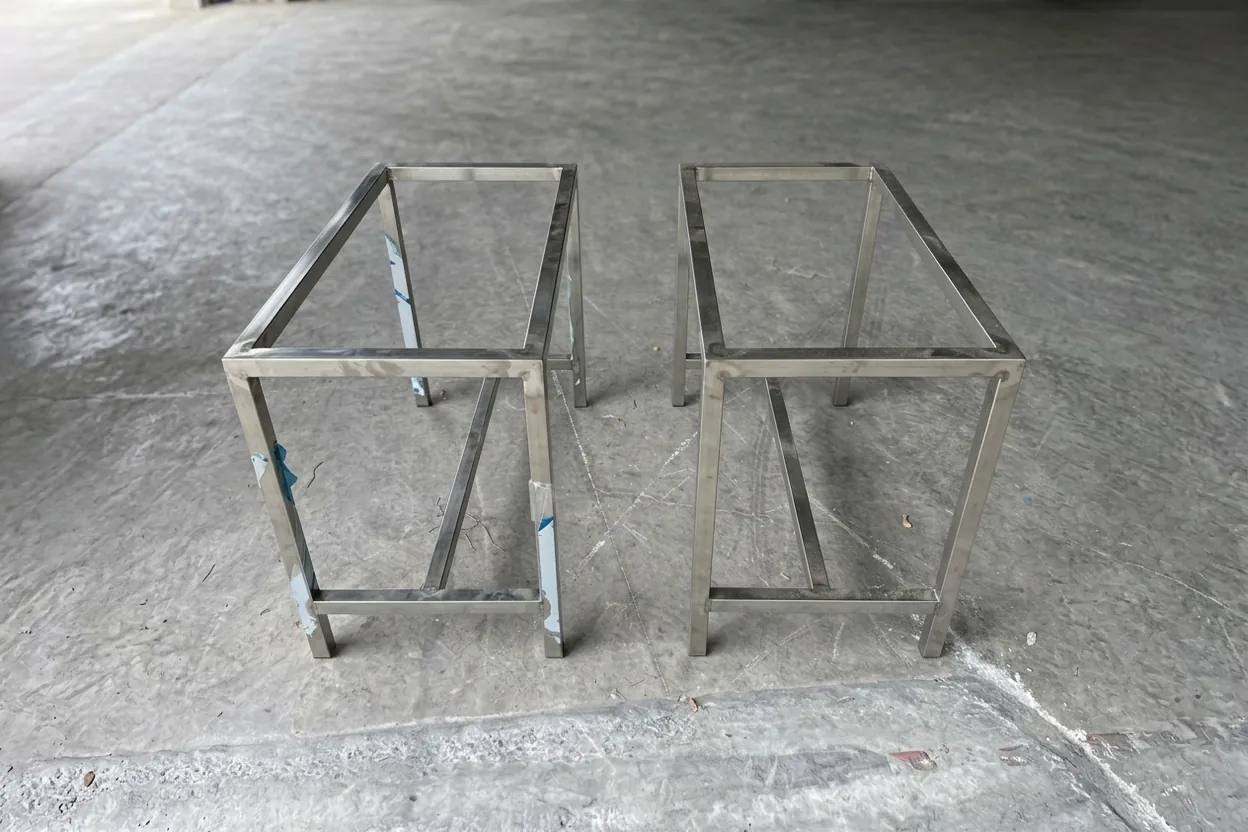
TRẠM · ĐỒ GÁTrước khi hàn mối đầu tiên, các chi tiết được đặt vào đồ gá, tức một bộ khung giữ từng chi tiết đúng vị trí và vuông góc với nhau. Bước này quyết định cụm hàn ra có thẳng hay không. Hàn tự do không có gá, đường hàn đầu tiên sẽ kéo lệch cả cụm. Hàn trong đồ gá, lực co do nhiệt bị các kẹp giữ lại, dung sai của chi tiết không bị ảnh hưởng.
Hàn đính rồi hàn hoàn thiện
TRẠM · KHU HÀNCụm chi tiết được hàn đính trước (những mối hàn nhỏ giữ các chi tiết đúng vị trí), sau đó mới hàn hoàn thiện theo trình tự đã tính trước. Trình tự này giúp nhiệt phân bố đều trên chi tiết, không kéo lệch về một phía. Hàn TIG cho chỗ mỏng và chỗ lộ ra ngoài, hàn laser cầm tay khi cần nhanh và tấm dày hơn. Với inox, xưởng thổi khí bảo vệ mặt sau để mặt kia đường hàn luôn sạch. Trình tự hàn được tính kỹ không kém gì mối hàn.
Biến dạng không phải do xui. Đó là do đưa nhiệt vào sai thứ tự. Tính đúng trình tự thì khung hàn giữ đúng hình dạng như lúc gá.GHI CHÚ · DÁN TRÊN MÁY TÍNH XẾP PHÔI
Mài hoàn thiện mối hàn
TRẠM · MÀITháo khỏi đồ gá, các mối hàn được xử lý theo yêu cầu của đơn hàng. Chỗ lộ ra ngoài hoặc hay cầm nắm thì mài phẳng, làm mịn. Chỗ chịu lực, khuất bên trong thì giữ nguyên đường hàn cho chắc. Bước này biến một cụm "đã hàn" thành một sản phẩm "đã hoàn thiện", và khác biệt thường chỉ là nửa tiếng làm kỹ ở đây.
Sơn và xuất xưởng
TRẠM · XƯỞNG SƠN ĐỐI TÁCCuối cùng, cả cụm hàn được gửi sang xưởng sơn đối tác để phun bi làm sạch, tiền xử lý rồi sơn tĩnh điện nguyên khối. Nhờ vậy màu sơn đều trên mọi chi tiết, không còn mối hàn nào để trần có thể bị gỉ. Chúng tôi chốt loại sơn, màu sơn với đối tác và nhận hàng về, nên cụm hàn vẫn rời xưởng ở dạng hoàn chỉnh: đã cắt, chấn, gá, hàn, mài và sơn, tất cả chỉ qua một đơn hàng, một đầu mối.
- Cắt Mọi chi tiết cắt từ cùng một bộ file, các cạnh khớp nhau.
- Chấn Chấn trước khi hàn để chi tiết cứng hơn và bớt mối hàn.
- Gá Giữ mọi chi tiết vuông góc trước khi bắt đầu hàn.
- Hàn Hàn đính rồi hàn hoàn thiện theo trình tự cân bằng nhiệt.
- Mài Mài và làm mịn ở những chỗ lộ ra ngoài.
- Sơn Sơn nguyên khối tại xưởng sơn đối tác: màu đều, không còn mối hàn để trần.
Cần gia công cụm hàn?