Quy trình uốn ống: từ cây ống thẳng đến chi tiết hoàn chỉnh
Ống uốn nhìn thì đơn giản nhưng cần nhiều tay nghề. Bài này đi qua từng bước, từ đoạn ống thẳng đến chi tiết đã kiểm tra: kẹp ống, kéo uốn, và bù độ đàn hồi ngược để góc uốn ra đúng yêu cầu.
Cắt đúng chiều dài
TRẠM · LASER ỐNGBước đầu tiên là một đoạn ống thẳng. Máy laser ống cắt ống đúng chiều dài, và trong cùng một lần gá cắt luôn lỗ, rãnh hoặc ngàm ở những chỗ sau này sẽ ghép với chi tiết khác. Nhờ vậy ống uốn xong là lắp được ngay, không phải đưa qua máy khác để khoét thêm. Chiều dài phải tính đúng ngay từ bước này: mỗi đường uốn ăn một lượng vật liệu tính trước được, và chúng tôi đã trừ hao phần đó ngay từ lúc cắt.
Gá và kẹp ống
TRẠM · MÁY UỐNỐng được gá lên máy uốn kéo trục xoay và kẹp vào khuôn đúng đường kính ống. Với ống thành mỏng hoặc bán kính uốn gắt, xưởng luồn lõi uốn (mandrel) vào trong để đỡ ống. Không có lõi, ống sẽ bẹp hoặc nhăn ngay chỗ uốn. Khuôn và lõi được làm theo từng cỡ ống, nên chọn cỡ ống thông dụng thì giá sẽ rẻ hơn.
Kéo uốn
TRẠM · KHUÔN UỐNKhuôn quay và kéo ống ôm theo khuôn đến đúng góc đã lập trình. Phía ngoài đường uốn bị kéo giãn, phía trong bị nén lại, còn lõi uốn giữ cho tiết diện ống luôn tròn. Với chi tiết có nhiều đường uốn, giữa hai lần uốn máy sẽ xoay và đẩy ống tới vị trí mới, để các đường uốn nằm đúng mặt phẳng so với nhau.
Bù đàn hồi ngược
TRẠM · HIỆU CHỈNHKim loại có độ đàn hồi trước khi biến dạng hẳn, nên khuôn vừa nhả là ống bung lại vài độ. Hiện tượng này gọi là đàn hồi ngược (springback). Với cùng loại ống và cùng bán kính, độ bung này ổn định, nên chúng tôi đo một lần rồi uốn dư đúng bằng chừng đó: uốn tới 88° để ống bung về đúng 90°. Khách hàng chỉ thấy góc uốn cuối cùng, phần tính toán máy đã làm.
Ống nào nhả khuôn cũng bung lại. Cái khó không phải là giữ cho ống khỏi bung, mà là biết chính xác nó bung bao nhiêu để uốn bù cho đúng góc.GHI CHÚ · DÁN TRÊN MÁY TÍNH XẾP PHÔI
Kiểm tra và giao hàng
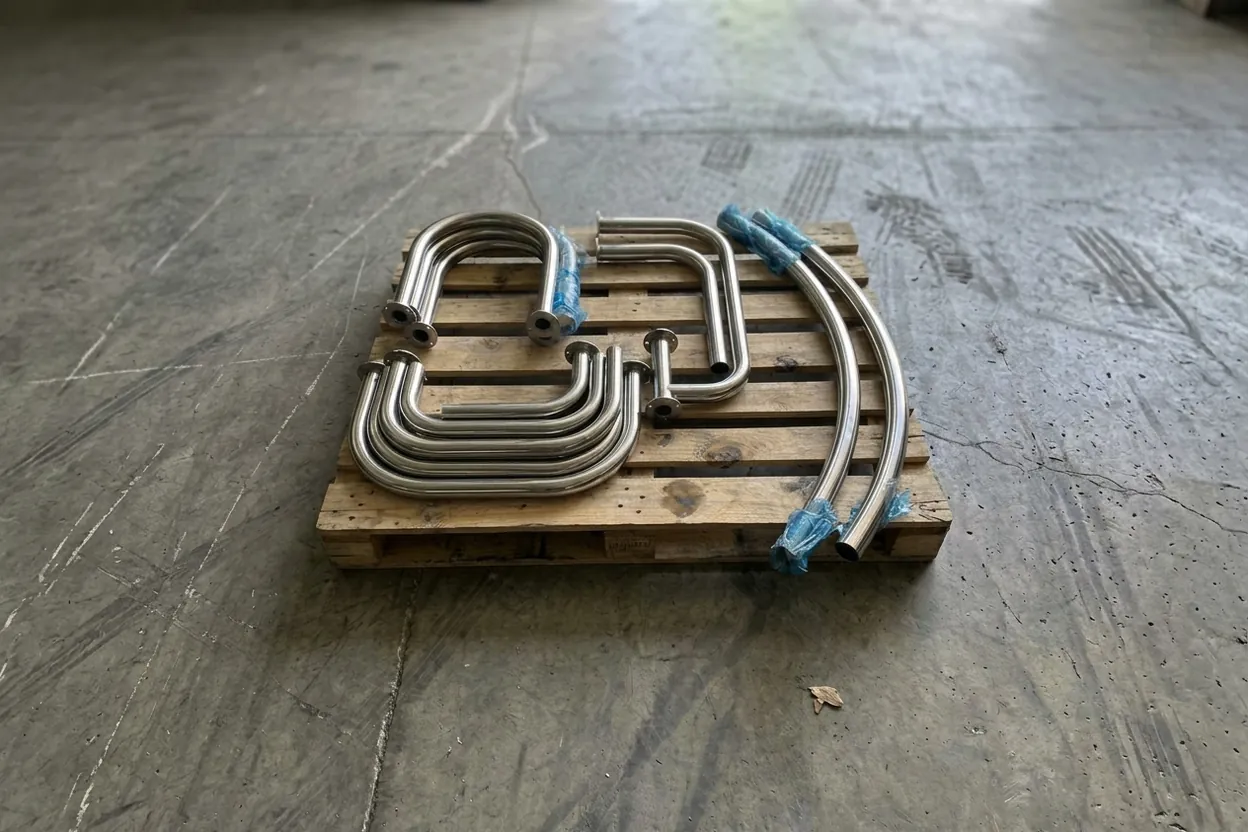
TRẠM · KIỂM TRA CUỐICây ống mẫu đầu tiên được đo đối chiếu với bản vẽ: góc uốn, góc xoay giữa các đường uốn, tổng chiều dài. Thường xưởng dùng một đồ gá kiểm, chi tiết lọt vào là đạt, không lọt là không đạt. Mẫu đạt rồi, xưởng chốt thông số máy và chạy cả lô theo đúng mẫu đó. Hàng giao đi là những đoạn ống lắp thẳng vào cụm lắp ráp của quý khách: đã cắt ngàm, đã khoan lỗ và uốn đúng góc.
Có chi tiết ống cần gia công?