Le cintrage de tubes, étape par étape : de la barre droite à la pièce finie
Un tube cintré a l’air simple et cache beaucoup de savoir-faire. Suivez-en un, de la longueur droite à la pièce contrôlée : serrage, cintrage, et le retour élastique que nous compensons pour que votre angle tombe juste.
Mise à longueur
POSTE · LASER TUBETout commence par un tube droit. Le laser tube le coupe à longueur et, dans le même réglage, ajoute les trous, les lumières ou la coupe en gueule de loup là où il rejoindra plus tard une autre pièce. Le tube cintré sort ainsi prêt à assembler, sans passer sur une deuxième machine pour être entaillé. Bien régler la longueur à cette étape est important : un cintrage consomme une quantité de matière prévisible, et nous en tenons compte dès maintenant.
Chargement et serrage
POSTE · CINTREUSELe tube est chargé sur la cintreuse par enroulement et serré contre un galet de cintrage formé à son diamètre exact. Pour les parois minces ou les petits rayons, un mandrin est introduit dans le tube pour le soutenir de l’intérieur : sans lui, le tube s’écraserait ou plisserait au cintrage. Le galet et le mandrin sont des outillages adaptés au tube, c’est pourquoi s’en tenir aux dimensions courantes permet de garder un travail bon marché.
Former le cintre
POSTE · GALETLe galet tourne et entraîne le tube autour de lui jusqu’à l’angle programmé. L’extérieur du cintre s’étire, l’intérieur se comprime, et le mandrin garde la section ronde pendant toute l’opération. Sur une pièce à plusieurs cintres, la machine indexe le tube, en le faisant tourner et avancer entre deux cintres, pour qu’ils sortent tous dans le bon plan les uns par rapport aux autres.
Compenser le retour élastique
POSTE · CORRECTIONLe métal se déforme élastiquement avant de se déformer durablement : dès que le galet relâche, le tube se détend et s’ouvre de quelques degrés. C’est le retour élastique. Il est constant pour un tube et un rayon donnés, donc nous le mesurons une fois et cintrons au-delà d’exactement cette valeur. Cintrer à 88° pour obtenir 90°. Le client voit l’angle fini, la machine a fait le calcul.
Chaque tube se rouvre quand on le relâche. Le savoir-faire ne consiste pas à l’en empêcher, mais à savoir précisément de combien, et à le devancer pour tomber sur l’angle.POST-IT · COLLÉ SUR LE PC D’IMBRICATION
Contrôle et remise
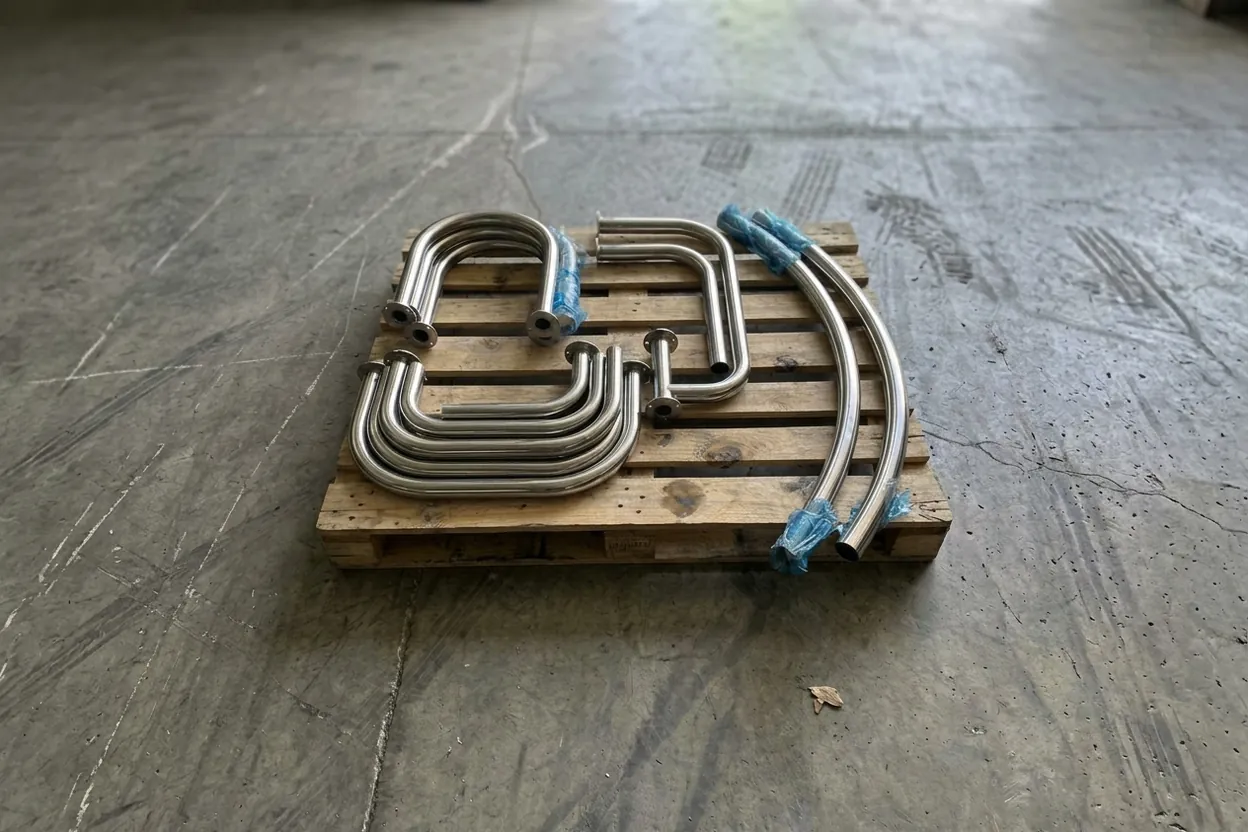
POSTE · CONTRÔLE FINALLa première pièce d’une série est contrôlée par rapport au plan (angles, rotation entre les cintres, longueur totale), généralement sur un gabarit dans lequel elle entre ou n’entre pas. Une fois qu’elle est juste, le réglage est verrouillé et le reste de la série suit. Ce qui sort de l’atelier est un tube qui se monte directement dans votre assemblage, coupé en gueule de loup, percé et cintré pour tomber juste.
Une pièce en tube à fabriquer ?