
Cintrage de tubes inox à Bình Dương
Tubes ronds et carrés cintrés sur quatre cintreuses hydrauliques et manuelles, dont la première cintreuse de l’atelier, datant de 1998. Des rayons réguliers sans méplats, ondulations ni affaissement de paroi, pour cadres et mains courantes sur plan.
Ce que nous pouvons cintrer
Tubes ronds et carrés, jusqu’à un rayon à l’axe de 2×D et jusqu’à 180° par cintrage, sur quatre cintreuses hydrauliques et manuelles, dont la première de l’atelier, datant de 1998.
Un mandrin soutient l’intérieur du tube pendant le cintrage : les rayons serrés restent ronds, sans méplat ni affaissement.
Un anti-plis placé derrière le cintrage supprime les ondulations qui tendent à se former sur le rayon intérieur des tubes à paroi mince.
Butées et rapporteurs d’angle placent chaque cintrage au même angle et dans le même plan, pièce après pièce.
Par centaines, ou pièce unique
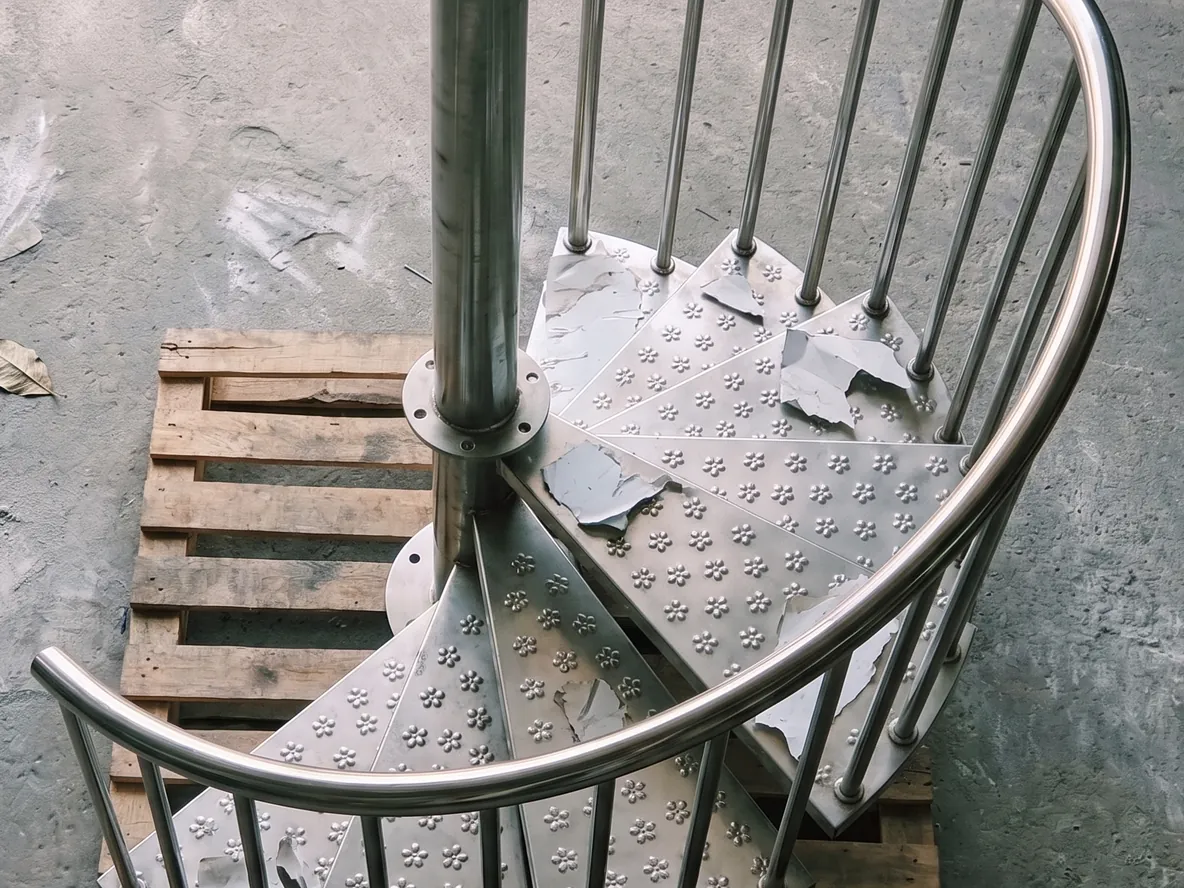
La cintreuse est réglée une fois, puis produit par centaines des mains courantes, arceaux et spirales identiques. Ou un tube cintré en une forme que personne n’a encore réalisée : nœuds, hélices, sphères tressées. Si une ligne peut la suivre, nous pouvons la cintrer. Faites défiler la galerie.
Concevoir pour un cintrage juste
Quelques règles gardent les cintrages ronds, répétables et sans fissures. Envoyez un modèle de l’axe ou une table de cintrage : nous signalons tout ce qui ne se cintre pas avant le passage en machine.
Un rayon généreux
Prévoyez un rayon à l’axe d’au moins 2 fois le diamètre du tube. Plus serré, il faut un mandrin et le coût augmente.
Laisser du droit pour serrer
Gardez environ 2 diamètres de tube droit entre les cintrages (et aux extrémités) pour que les outils aient de quoi serrer.
L’extérieur s’amincit
La paroi extérieure s’étire et s’amincit au cintrage. Prévoyez-le, ou nous cintrons sur mandrin les parois minces et les rayons serrés.
Le retour élastique
Le métal revient de quelques degrés après cintrage : nous surcintrons pour obtenir l’angle final, réglé selon le matériau et le rayon.
Ce qui sort de la cintreuse
Tubes cintrés pour garde-corps, automobile, mobilier, industrie, CVC, architecture et décoration. Filtrez par secteur, puis ouvrez une photo en plein format et zoomez.
Section ronde préservée : soutenus par un mandrin, les rayons serrés restent ronds, sans méplats ni pliures.
Intérieur sans ondulations : un anti-plis garde le rayon intérieur lisse sur les tubes à paroi mince.
Géométrie répétable : angle et rotation programmés placent chaque cintrage dans le même plan, pièce après pièce.
Cintré d’après votre modèle : envoyez l’axe (STEP/IGES) ou une table de cintrage ; nous réglons la machine à partir de ces données.
Produits réalisés avec ce procédé
Fabriqués dans notre atelier à vos dimensions, avec prix indicatifs.
Questions fréquentes
Envoyez le plan avec votre question : c’est le moyen le plus rapide d’obtenir une vraie réponse.
01 Quels tubes pouvez-vous cintrer ?
Tubes ronds et carrés en acier, inox, aluminium, cuivre et laiton, avec des parois jusqu’à 3 mm en rond et 2 mm en carré, sur quatre cintreuses hydrauliques et manuelles.
02 Quel est le plus petit rayon de cintrage ?
Un rayon à l’axe d’environ 2 fois le diamètre du tube, jusqu’à 180° par cintrage. Laissez environ 2 diamètres de tube droit entre les cintrages pour que l’outil ait de quoi serrer.
03 Le tube se bosselle-t-il ou s’écrase-t-il au cintrage ?
Non. Un mandrin à l’intérieur du tube garde la section ronde sur les rayons serrés, et un anti-plis empêche les ondulations à l’intérieur du cintrage sur les tubes à paroi mince. Le métal revient de quelques degrés : nous surcintrons donc légèrement pour atteindre l’angle final.
04 De quels fichiers avez-vous besoin pour le cintrage ?
Un modèle de l’axe en STEP ou IGES, un DXF de l’axe ou une table de cintrage. Nous vérifions les rayons et les angles et établissons le devis sous 24 heures.
05 Cintrez-vous de petites séries, des mains courantes et des cadres sur plan ?
Oui, d’une pièce à des centaines de mains courantes et d’arceaux identiques. Angles et rotation sont réglés une fois : chaque cintrage se trouve dans le même plan et toutes les pièces sont identiques.
06 Pouvez-vous aussi découper, souder et revêtir le cadre ?
Oui. Les tubes sont découpés au laser, avec gueules de loup et trous, avant ou après cintrage, et les cadres cintrés sont soudés et meulés proprement dans notre atelier. Le thermolaquage est réalisé dans une usine partenaire, le tout sur une seule commande, avec livraison dans tout le Vietnam.
Les autres étapes de fabrication
Un cintrage à réaliser ?Nous le mettons en forme.
Envoyez un modèle de l’axe ou une table de cintrage : vous recevez un devis chiffré, rayons et angles vérifiés.
