
越南平陽不鏽鋼管 彎管加工
4台油壓與手動彎管機(含1998年的第一台),彎圓管與方管:彎弧均勻,不壓扁、不起皺、不塌陷,依圖面做框架與扶手。
我們能彎什麼
圓管與方管,中心線半徑最小2×D,單一彎最大180°。4台油壓與手動彎管機,含1998年的第一台。
芯棒在彎曲段撐住管內,小半徑彎出來仍是圓的,不會壓扁或塌陷。
防皺模緊跟在彎曲段後方,壓住薄壁管在內側容易起的皺。
擋塊加上角度規,每個彎角度相同、落在同一平面,件件一致。
上百件量產,或獨一無二的單件
彎管機設定一次,上百件相同的扶手、圓環與盤管批量生產。也可以把管子彎成沒人做過的造型:繩結、螺旋、編織球體。線條畫得出來,我們就彎得出來。左右滑動瀏覽圖庫。
設計時就讓它好彎
幾個設計習慣能讓彎管圓整、批次一致、不開裂。寄來中心線模型或彎管資料表,彎不了的地方我們會在上機前標出。
半徑別太小
中心線半徑至少設計為管徑的2倍;再小就要用芯棒,成本較高。
留直段供夾持
彎與彎之間(以及兩端)留約2倍管徑的直段,模具才有地方夾。
外側會變薄
彎曲時外側管壁會被拉薄,設計時要預留;薄壁、小半徑的管,我們會用芯棒。
管材會回彈
金屬彎完會回彈幾度。我們依材料與半徑調整,稍微過彎,確保成品角度到位。
彎管機做出的零件
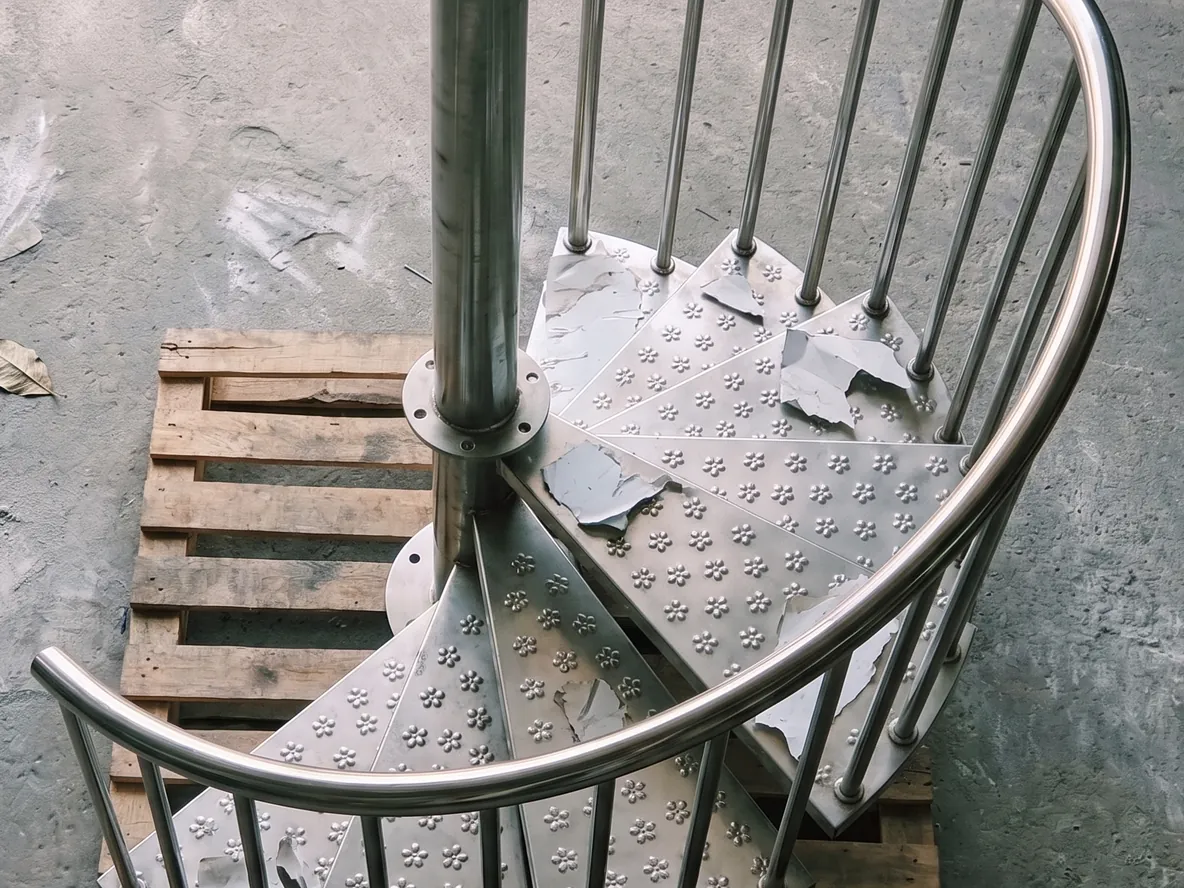
彎管用於欄杆、汽車、家具、工業、空調、建築與裝飾等領域。可依產業篩選,點擊圖片可看大圖並放大細節。
彎後斷面圓整:芯棒支撐,小半徑也保持圓整,不壓扁、不打折。
內側不起皺:防皺模讓薄壁管的彎曲內側保持平順。
尺寸一致:角度與旋轉都已寫入程式,每個彎都在同一平面,件件一致。
依您的模型彎管:寄來中心線(STEP/IGES)或彎管資料表,我們據此設定機台。
採用這道製程的產品
由我們工廠依您的尺寸製作,附參考價格。
常見問題
01 能彎哪些管?
鋼、不鏽鋼、鋁、銅和黃銅的圓管與方管。圓管壁厚至3 mm,方管至2 mm,共有油壓和手動彎管機四台。
02 最小彎曲半徑是多少?
中心線半徑最小約為管徑的2倍,每次可彎至180°。兩段彎之間宜留約2倍管徑的直管段,供模具夾持。
03 彎管會凹陷或壓扁嗎?
不會。管內芯棒在小半徑時保持截面圓整,防皺塊防止薄壁管彎曲內側起皺。金屬會回彈幾度,所以略微多彎一些,得到準確的最終角度。
04 彎管需要什麼檔案?
STEP或IGES格式的中心線模型、中心線DXF或彎管數據表。我們檢查半徑和角度,24小時內報價。
05 接小批量、扶手和框架按圖彎管嗎?
接。從一件到數百支一模一樣的扶手、圓環都可以。角度和旋轉預先設定,每道彎都在同一平面上,件件一致。
06 能一起做切管、焊接和塗裝嗎?
可以。彎管前後都可雷射切馬鞍口和開孔,彎好的框架在廠內焊接並打磨乾淨。粉體塗裝在合作工廠完成,一張訂單全包,送貨至全國。
