
越南平陽不鏽鋼、鋼板 雷射切割
LASER Tuấn Thịnh 位於越南平陽土龍木(Thủ Dầu Một),依圖面雷射切割不鏽鋼、碳鋼與鋁:最厚25 mm,零件精度±0.1 mm,24小時內報價。兩台光纖雷射(6 kW 與 1.5 kW),工作台 3,000 × 1,500 mm,自動排版讓材料利用率高、單價更低。
材料、氣體、切口
輔助氣體決定切口效果。氧氣切厚碳鋼速度快,切口留一層薄氧化膜;氮氣成本較高,但不鏽鋼與鋁切完切口乾淨,可直接焊接。
設備與公差
切縫已在 CAM 軟體中補償,孔與槽依圖面尺寸切出,不會少一個切縫寬度。
上百件量產,或獨一無二的單件
零件在整張板上緊密排版,一次切上百件。也可以寄來沒人切過的圖案:曼陀羅花紋、Voronoi 鏤空網格、多層浮雕。畫得出來,雷射就切得出來。左右滑動瀏覽圖庫。
畫圖時就考慮能不能切
被退回的圖面,90%的問題出在這三條。若您刻意不照規範畫,我們會在圖面優化建議中標明,不會私下「修正」您的零件。
孔徑 ≥ 板厚
孔徑小於1×t 時,光束容易偏移,孔會有錐度。需要更小的孔?我們先切出導引孔,您再鑽到最終尺寸。
孔位離邊緣要留距離
孔離邊緣小於1×t(或孔與孔之間小於2×t)會過熱燒穿,中間的材料會熔掉。
內角做圓角
真正尖銳的內角並不存在,因為光束本身有寬度。畫 R0.2 以上的圓角,切出來就會和設計一致。
切割時免費附帶:刻印零件編號與折彎線,組裝時一看就懂。只需在 DXF 中把它們放在獨立圖層。
剛下機台的零件
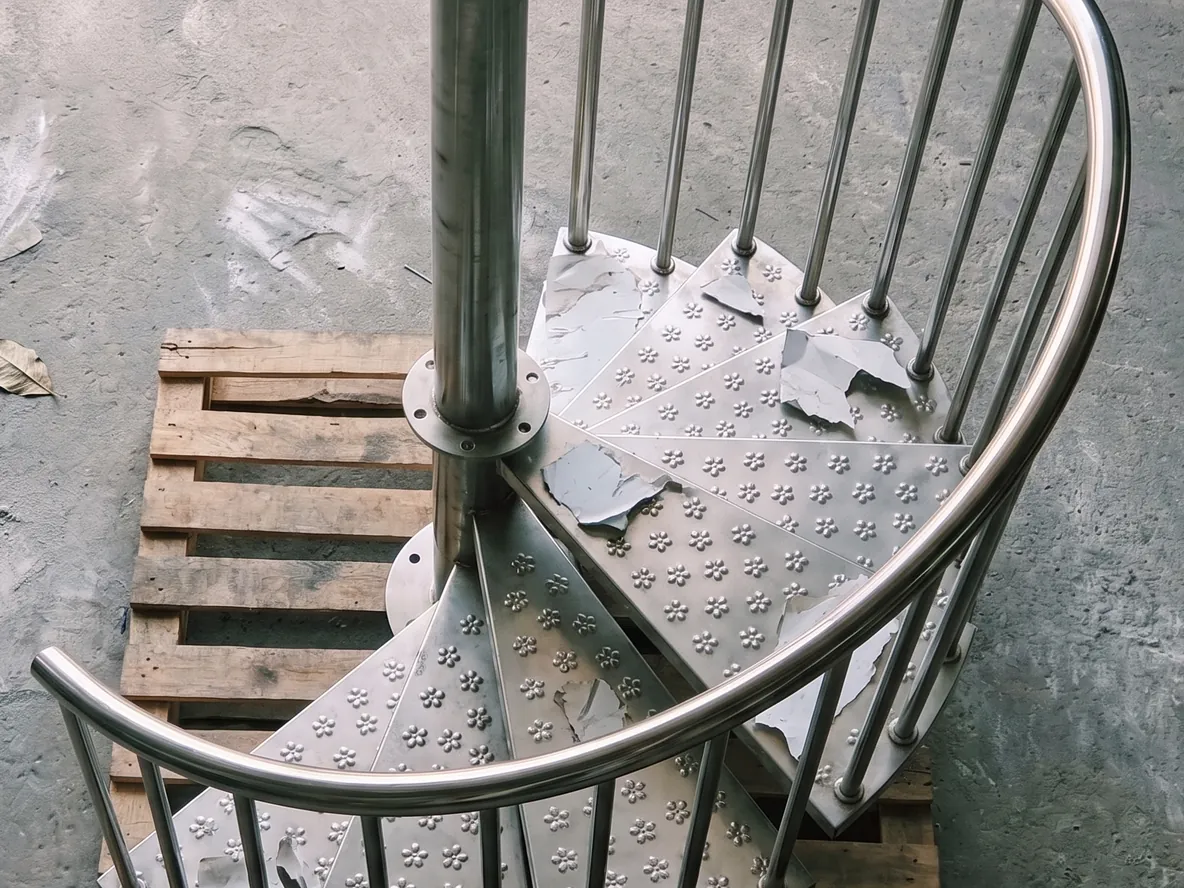
切口乾淨、可直接焊接的平板件,用於電氣、汽車、招牌、裝飾、工業、食品級、空調與建築等領域。可依產業篩選,點擊圖片可看大圖並放大細節。
底面無掛渣:碳鋼12 mm 以內、不鏽鋼8 mm 以內都能做到,焊前不必研磨。
可依要求去毛邊:手工倒角或用去毛邊機處理,適合需要手拿的零件。
不鏽鋼帶膜切割:切割全程保留保護膜,髮絲紋面與鏡面到貨無刮痕。
保證平整:以整平過的板材切割,切完變形的零件會重新整平。
採用這道製程的產品
由我們工廠依您的尺寸製作,附參考價格。
常見問題
01 可以切割壓克力、木材、布料或塑膠嗎?
不行。我們只切割金屬,包括鋼鐵、不鏽鋼、鋁、銅與黃銅,使用光纖雷射。壓克力、木材、布料與塑膠需要CO₂雷射,我們沒有這類設備。
02 最厚可以切多少?
鋼鐵、不鏽鋼與鋁最厚25 mm,銅與黃銅最厚10 mm,工作台3,000 × 1,500 mm。圓管Ø15至Ø114 mm在專用雷射切管機上加工。
03 接少量、1件起訂嗎?
接。從1件樣品到量產都可以。少量零件會與其他訂單共板排版,充分利用材料。
04 雷射切割需要什麼檔案?
最好是DXF或DWG,也接受STEP、AI與PDF。還沒有圖檔,也可以傳附尺寸的手繪草圖或照片,我們一樣能報價。24小時內報價。
05 可以送貨嗎?
可以。透過貨運或快遞寄送越南全國。工廠位於胡志明市土龍木坊(原平陽省)。
06 切割後可以接著折彎、焊接、塗裝嗎?
可以。切好的零件在本廠完成CNC折彎、彎管、氬焊與雷射焊接。粉體塗裝與鍍鋅由合作廠處理,整筆訂單由我們統一負責。
07 雷射切割公差是多少?
雷射切割零件公差為±0.1 mm。切縫寬度已在CAM軟體中補償,孔與槽依圖面尺寸出件。
排版、切割, 直接出貨
今天上傳 DXF,24小時內回覆價格與交期,附圖面優化建議。
