
← 工廠筆記 N-02
更新於 2026年6月12日O₂ 還是 N₂:輔助氣體如何影響切割面與加工費
把熔融金屬吹出切縫的輔助氣體,也決定了切割面的外觀、能不能直接塗裝,以及一部分加工費。氧氣和氮氣,各自在什麼情況下勝出?
材料 5 分鐘閱讀 作者 TRẦN MINH QUÂN · 現場工程師
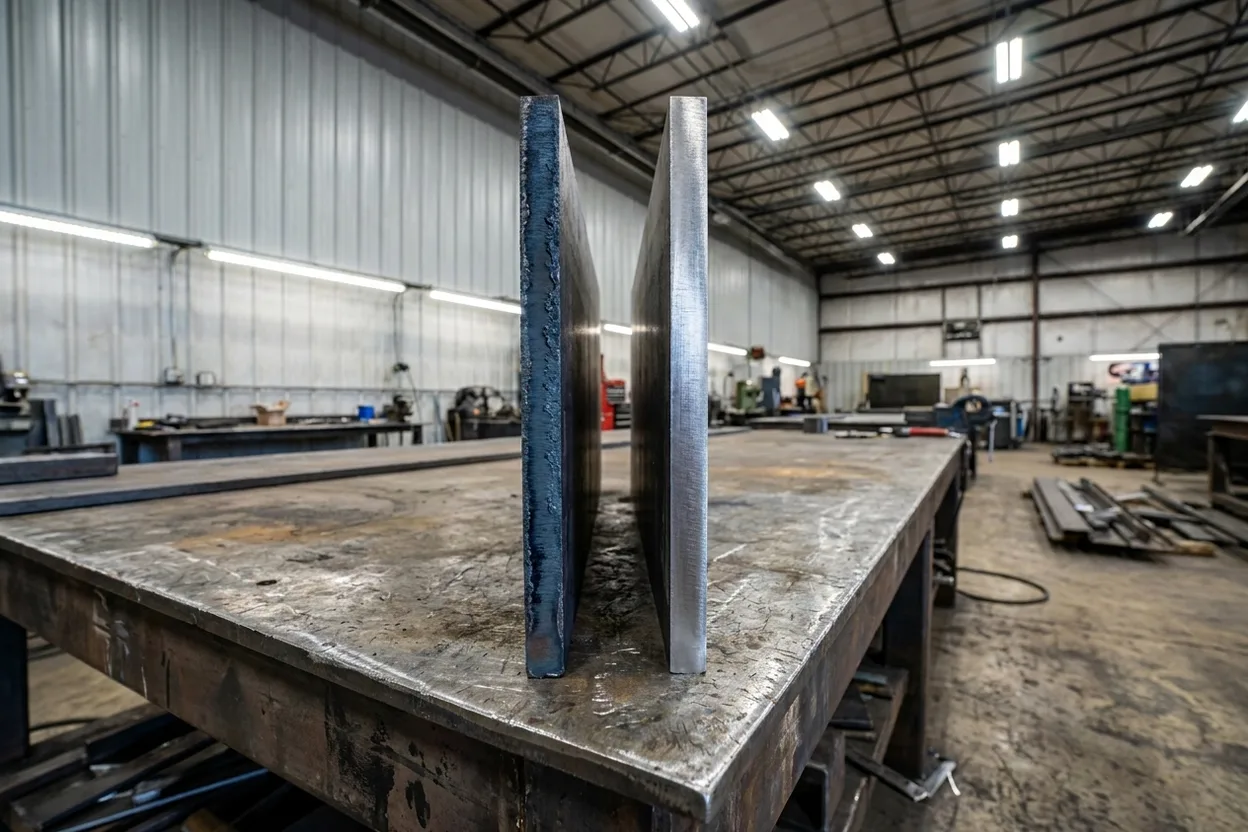
同一種鋼材:O₂ 切割面(左)、N₂ 切割面(右) 示意圖
01
輔助氣體不只是吹渣
光纖雷射把一條很窄的金屬線熔化,再由一股氣流把熔融金屬吹出切縫。但這股氣體不只負責清渣:選用哪一種,會影響切割速度、切割面的外觀、能不能馬上塗裝,以及一部分運轉成本。我們使用的有兩種,而兩者的優缺點正好相反。
02
氧氣:切得快,但會留下一層皮
氧氣不只是把切縫吹乾淨,它會和鋼材一起燃燒,這個反應本身還會放熱。多了這份能量,切厚碳鋼板時比氮氣更快,能切的厚度也更大。代價是反應會在切割面留下一層薄薄的氧化層,也就是一眼就認得出來、發黑又略粗糙的切割面。塗裝或焊接前必須先清掉,否則塗層附著不牢,焊道也可能產生氣孔。
03
氮氣:乾淨,但成本較高
氮氣是惰性氣體,只把熔融金屬吹走而不起反應,所以切割面光亮、乾淨、沒有氧化層,不必額外處理就能直接塗裝或焊接。不鏽鋼和鋁只能用氮氣,改用氧氣會變色或氧化。代價在費用:氮氣切割速度較慢,而且要用大量高壓氣體,所以每米的切割成本比氧氣高。
04
什麼工件用什麼氣體
| 材料 | 常用氣體 | 原因 |
|---|---|---|
| 不鏽鋼 | N₂ | 切割面光亮;用 O₂ 會氧化 |
| 鋁 | N₂ | 切口乾淨;用 O₂ 會變色 |
| 碳鋼:厚板、結構件 | O₂ | 更快、更便宜;切割面之後會清理 |
| 碳鋼:需直接塗裝/焊接 | N₂ | 不必先去除氧化層 |
決定因素幾乎都是切割面接下來要做什麼,所以請告訴我們零件要塗裝、焊接,還是直接外露使用。
選氣體要看切割之後的工序,不是只看切割本身。切出什麼樣的切割面,塗裝師傅接手的就是什麼樣的面。
更多筆記 全部筆記 →
下一步
立即詢價 切完還要塗裝或焊接? 告訴我們切割面接下來要做什麼,我們會選擇合適的氣體,免得到了塗裝線才發現氧化層的問題。
