
← 工場ノート N-02
更新 2026年6月12日O₂ 対 N₂:アシストガスが切断面に — そして請求書に何をするか
切り屑を吹き飛ばすガスは、切断面の見た目、塗装できるか、そしてコストの一部も決めます。酸素か窒素か — それぞれが勝つとき。
材料 5 分で読める 著者 TRẦN MINH QUÂN · 工場エンジニア
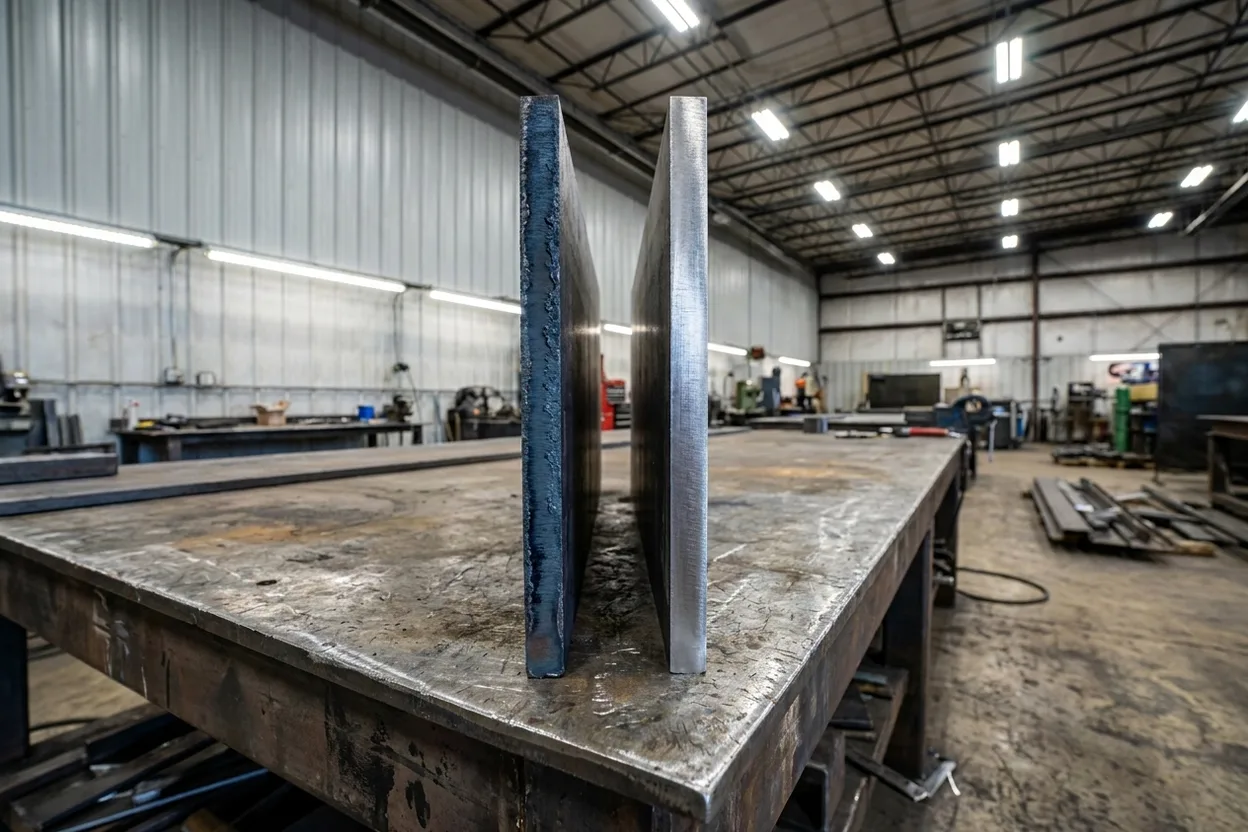
同じ鋼 — O₂ 面(左)対 N₂ 面(右) イメージ
01
ガスは切り屑を吹き飛ばす以上のことをする
ファイバーレーザーは金属の狭い線を溶かし、ガスのジェットが溶融をカーフから吹き飛ばします。そのガスは掃除役にとどまりません — 選ぶガスが、どれだけ速く切れるか、切断面がどう見えるか、すぐ塗装できるか、そして運転コストの一部を変えます。私たちが使うのは二つで、逆方向に引き合います。
02
酸素 — 速いが皮膜を残す
酸素は切り屑を吹き飛ばすだけでなく — 鋼と燃焼し、その反応が自前の熱を足します。その余分なエネルギーが、窒素より速く厚く厚肉軟鋼を切らせます。難点:反応が切断面に薄い酸化皮膜を残す — あの特徴的な暗く少し粗い面 — で、塗装や溶接の前に落とさねばならず、さもないと仕上げが密着せず、溶接がブローホールになります。
03
窒素 — 綺麗だが高い
窒素は不活性 — 反応せずに溶融を吹き飛ばすので、切断面は明るく綺麗で酸化なし、追加の下処理なしに塗装や溶接ができます。ステンレスとアルミには唯一の正解で、これらは酸素下では変色や酸化を起こします。トレードオフはお金:窒素はより遅く切り、高圧で大量のガスを使うので、窒素切断はメートルあたり酸素より高くつきます。
04
どの仕事にどのガスか
| 材料 | 典型的なガス | 理由 |
|---|---|---|
| ステンレス | N₂ | 明るい切断面。O₂ は酸化させる |
| アルミ | N₂ | 綺麗な切断。O₂ は変色させる |
| 軟鋼 — 厚肉・構造 | O₂ | より速く安い。切断面は洗浄される |
| 軟鋼 — 塗装/溶接可能 | N₂ | 先に落とす酸化がない |
決め手はほぼ常に切断面が次にどうなるか — だから塗装、溶接、露出のどれかを教えてください。
ガスは切断そのものでなく、切断の後の工程のために選ぶ。残す切断面は、塗装工が受け継ぐ切断面です。
関連ノート すべてのノート →
次のステップ
見積もりを依頼 後で塗装、または溶接する部品? 切断面が次にどうなるか教えてください、それに合うガスを選びます — 塗装ラインで酸化の不意打ちなし。
