
O₂ ou N₂ : ce que le gaz d’assistance fait à votre bord de coupe, et à votre facture
Le gaz qui dégage la coupe décide aussi de l’aspect de votre bord, de la possibilité de le peindre directement et d’une partie de son coût. Oxygène ou azote : quand chacun l’emporte.
Le gaz ne sert pas qu’à dégager la coupe
Un laser fibre fait fondre une ligne étroite de métal ; un jet de gaz chasse le métal fondu hors de la saignée. Ce gaz ne se contente pas de nettoyer : celui que nous choisissons change la vitesse de coupe, l’aspect du bord, la possibilité de le peindre tout de suite et une partie du coût de fonctionnement. Nous en utilisons deux, et ils tirent dans des directions opposées.
Oxygène : rapide, mais il laisse une peau
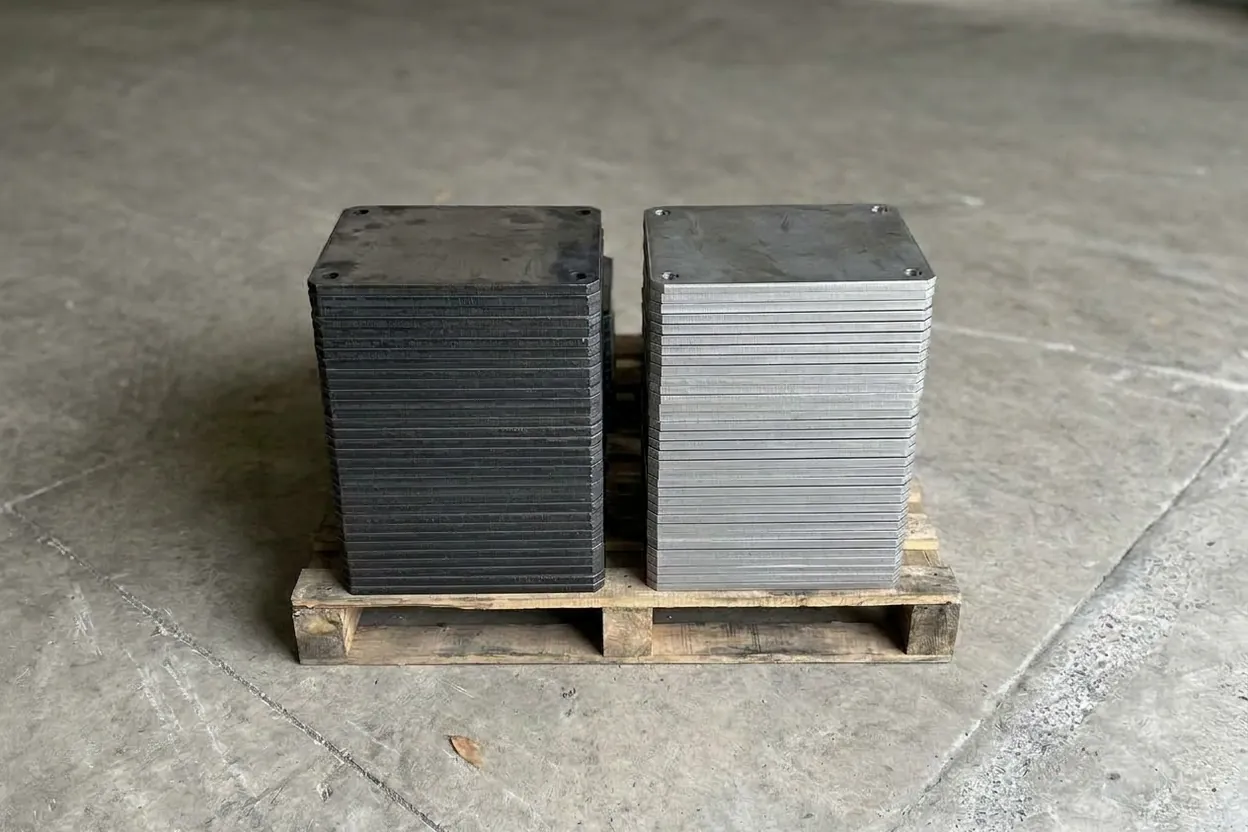
L’oxygène ne se contente pas de dégager la coupe : il brûle avec l’acier, et cette réaction apporte sa propre chaleur. Ce surplus d’énergie nous permet de couper l’acier épais plus vite, et en plus forte épaisseur, qu’avec l’azote. Le revers : la réaction laisse une fine peau d’oxyde sur le bord (la face sombre et légèrement rugueuse caractéristique), qu’il faut éliminer avant peinture ou soudage, sinon la finition n’accroche pas et la soudure peut devenir poreuse.
Azote : propre, mais il a un coût
L’azote est inerte : il chasse le métal fondu sans réagir, si bien que le bord sort clair, propre et sans oxyde, prêt à peindre ou à souder sans préparation supplémentaire. C’est la seule bonne réponse pour l’inox et l’aluminium, qui se décoloreraient ou s’oxyderaient sous oxygène. La contrepartie, c’est le prix : l’azote coupe plus lentement et consomme beaucoup de gaz à haute pression, si bien qu’une coupe à l’azote coûte plus cher au mètre qu’une coupe à l’oxygène.
Quel gaz pour quel travail
| MATIÈRE | GAZ HABITUEL | POURQUOI |
|---|---|---|
| Inox | N₂ | Bord clair ; l’O₂ l’oxyderait |
| Aluminium | N₂ | Coupe propre ; l’O₂ le décolore |
| Acier épais (construction) | O₂ | Plus rapide et moins cher ; le bord est nettoyé |
| Acier prêt à peindre/souder | N₂ | Pas d’oxyde à retirer avant |
La question décisive est presque toujours ce qui arrive ensuite au bord : dites-nous donc s’il sera peint, soudé ou laissé apparent.
Choisissez le gaz pour l’étape qui suit la coupe, pas pour la coupe elle-même. Le bord que vous laissez, c’est le bord dont hérite le peintre.
La pièce sera peinte ou soudée ensuite ? Dites-nous ce qui arrive ensuite au bord de coupe, et nous choisirons le gaz adapté : pas de mauvaise surprise d’oxyde sur la ligne de peinture.
