
Les trois règles de conception derrière 90 % des DXF refusés
Trous minuscules, formes collées au bord et angles intérieurs « vifs » : pourquoi la physique dit non, et les corrections en une ligne qui évitent que votre devis vous soit renvoyé.
Pourquoi les fichiers sont renvoyés
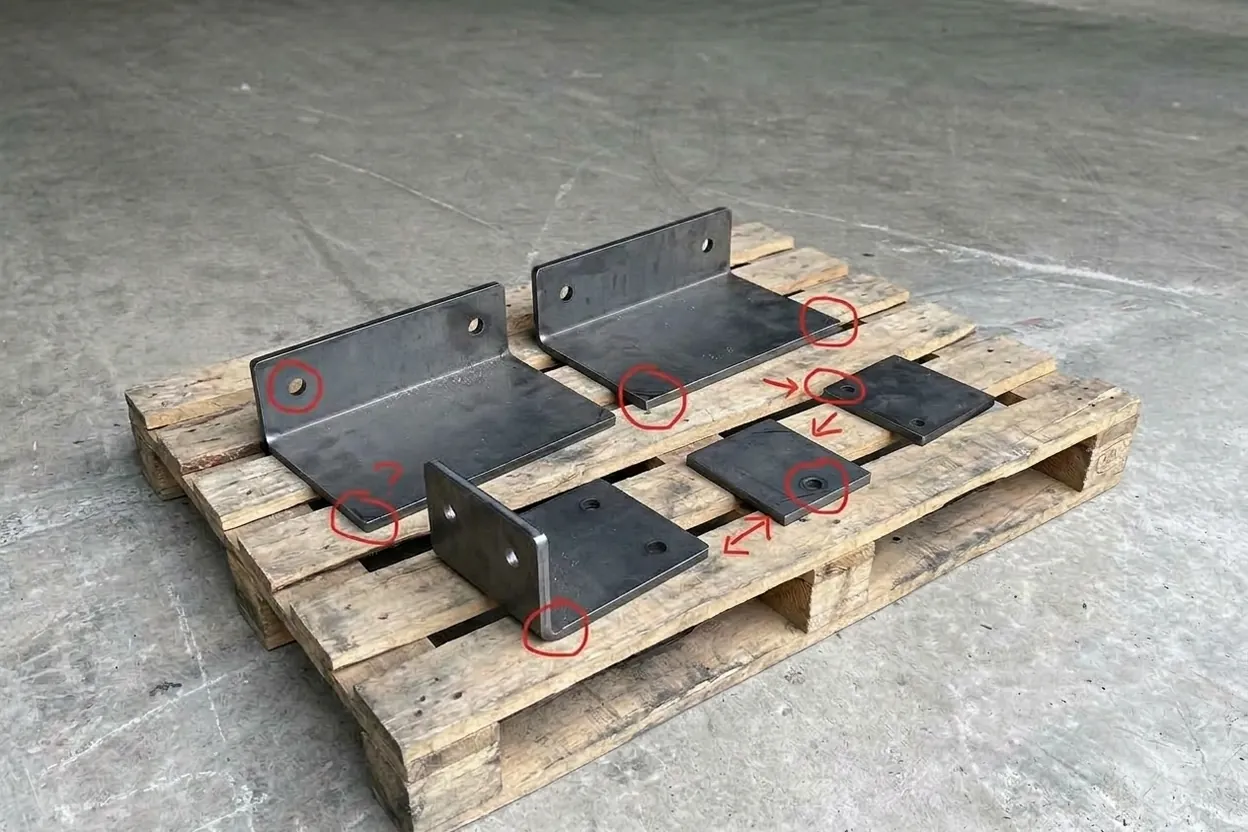
Le mois dernier, nous avons chiffré 412 fichiers DXF. Trente-huit sont repartis chez leurs auteurs avec des annotations en rouge avant qu’une seule tôle ne bouge, et presque tous enfreignaient l’une des trois mêmes règles.
Rien de tout cela n’est une question de style. Tout dépend de ce qu’un faisceau lumineux de 0,2 mm fait physiquement au métal en fusion. Retenez ces trois règles une fois pour toutes et vos fichiers passent directement de la boîte de réception à l’imbrication : c’est ainsi qu’un devis en 24 heures se fait réellement en 24 heures.
Des trous plus étroits que l’épaisseur de la tôle
Un laser ne perce pas comme un foret : il amorce un perçage, puis tourne autour. Pour que le métal fondu s’évacue proprement de la saignée, le trou doit être au moins aussi large que le matériau est épais. En dessous de ⌀ 1 × t, le faisceau refond son propre bord en faisant le tour : vous obtenez de la conicité, des scories sur la face inférieure et un trou dont aucun boulon ne vous remerciera.
| TÔLE t | ⌀ MIN, ACIER · O₂ | ⌀ MIN, INOX · N₂ |
|---|---|---|
| 1,5 mm | ⌀ 1,5 | ⌀ 1,8 |
| 3 mm | ⌀ 3,0 | ⌀ 3,6 |
| 6 mm | ⌀ 6,0 | ⌀ 7,2 |
| 10 mm | ⌀ 10,0 | — |
Au-delà de 8 mm d’inox, parlez-nous-en d’abord : le choix du gaz dépend du bord de coupe dont vous avez besoin.
Besoin de plus petit ? Demandez-nous de découper un repère de centrage et de percer le trou en reprise : c’est presque toujours moins cher que de lutter contre le faisceau.
Des formes collées au bord
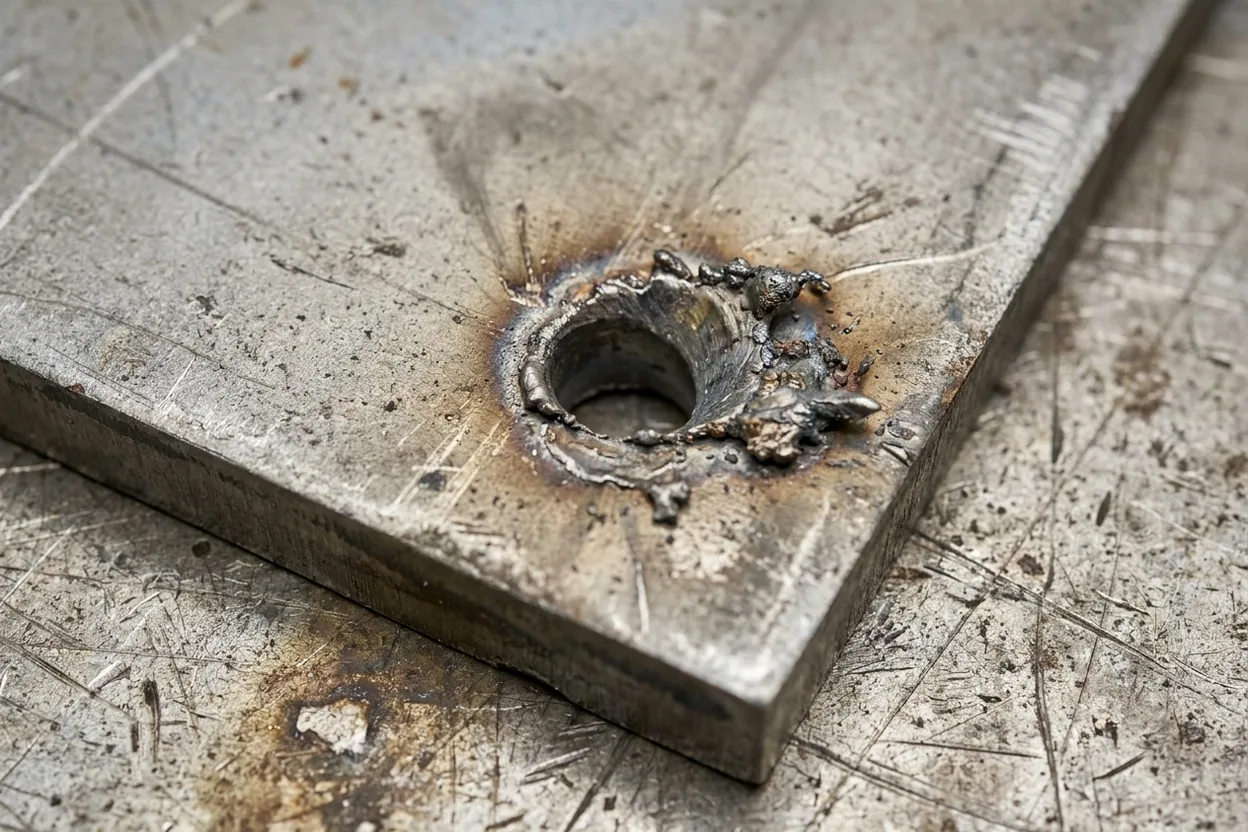
Chaque coupe injecte de la chaleur dans la pièce. Un trou collé au bord laisse une fine bande de métal chauffée des deux côtés à la fois : elle se déforme, se décolore ou cède complètement. Il en va de même pour deux formes trop proches l’une de l’autre.
Si la géométrie n’est pas négociable (ailes, charnons), dites-le-nous. Nous pouvons réduire l’avance et pulser le perçage, mais c’est une décision à prendre au devis, pas une surprise pour la machine.
Le faisceau est un outil qui a une largeur. Concevez comme si elle existait, et il se comportera comme s’il vous aimait bien.
Des angles intérieurs à rayon nul
La CAO dessine volontiers un angle intérieur infiniment vif ; un faisceau avec une saignée de 0,2 mm ne peut pas le découper. Forcée de le faire, la machine ralentit jusqu’à l’arrêt, marque une pause et brûle une entaille exactement là où votre pièce concentre les contraintes.
Les angles extérieurs ne coûtent rien : le faisceau les contourne simplement. Seuls les angles intérieurs l’obligent à tourner sur place.
Avant d’exporter
Trois règles pour la géométrie, cinq habitudes pour le fichier lui-même. Voici la liste exacte scotchée au-dessus du PC d’imbrication :
- 01 Échelle 1:1, en millimètres Si un bord de 100 mm mesure 3,937, il vient de pouces. Nous en repérons la plupart, pas tous.
- 02 Décomposez textes et cotes en courbes Les polices ne voyagent pas. Tout ce qui est encore « actif » est ignoré par l’imbrication.
- 03 Supprimez les lignes en double et superposées Des lignes superposées sont découpées deux fois : double chaleur, bord brûlé.
- 04 Fermez chaque contour Des écarts de moins de 0,01 mm cassent quand même la trajectoire d’outil.
- 05 Matériau et épaisseur dans le nom du fichier bracket_SS304_2.0.dxf répond à trois e-mails avant qu’ils ne soient envoyés.
Pas sûr que votre fichier passe ?
