
Ba lỗi thiết kế khiến 90% file DXF bị trả lại
Lỗ quá nhỏ, lỗ sát mép và góc trong "vuông sắc": vì sao về mặt kỹ thuật không làm được, và cách sửa nhanh để báo giá không bị trả lại.
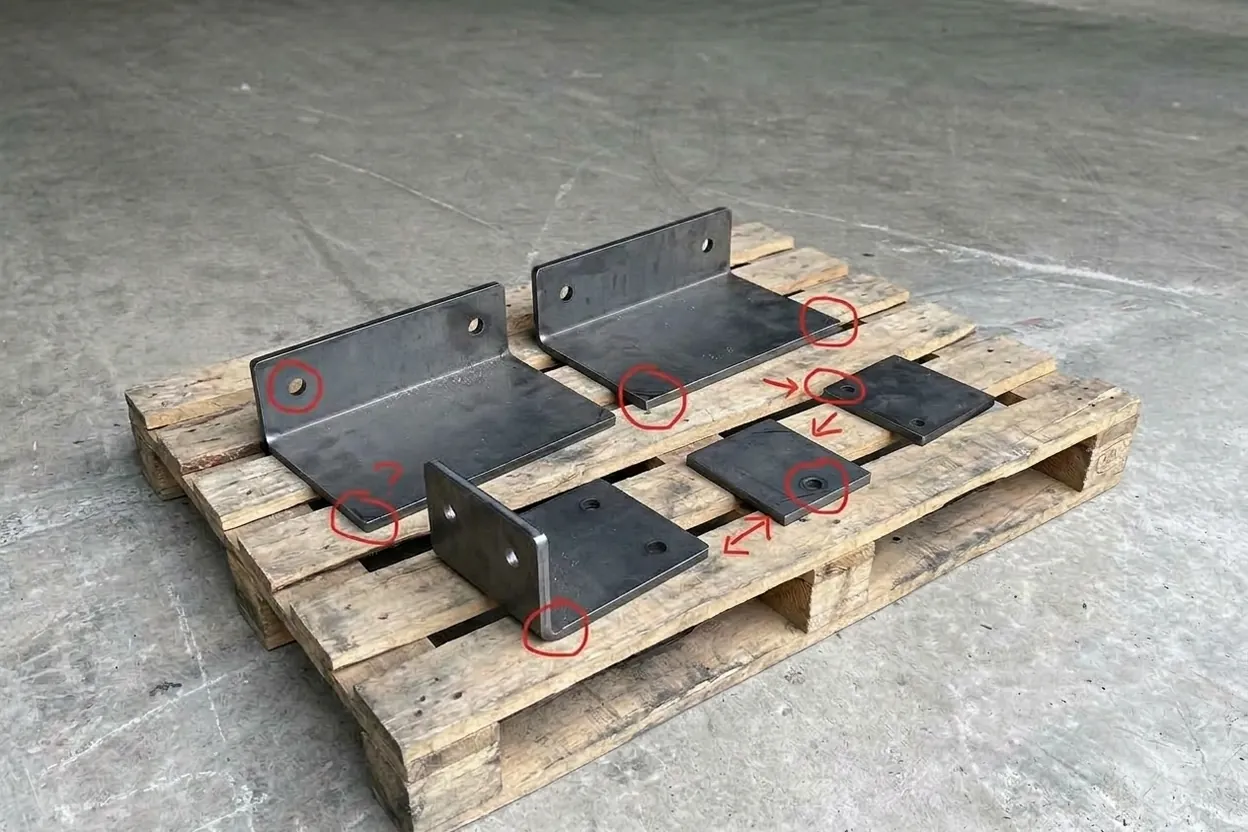
Vì sao file bị trả lại
Tháng trước chúng tôi báo giá 412 file DXF. Có 38 file bị trả lại kèm đánh dấu đỏ trước khi tấm phôi nào được đưa lên máy, và gần như tất cả đều mắc một trong ba lỗi giống nhau.
Đây không phải chuyện thẩm mỹ, mà là chuyện tia laser rộng 0,2 mm tác động thế nào lên kim loại nóng chảy. Nắm được ba quy tắc này, file sẽ đi thẳng từ email sang khâu xếp phôi. Nhờ vậy, báo giá trong 24 giờ mới thật sự xong trong 24 giờ.
Lỗ nhỏ hơn độ dày tấm
Laser không khoan lỗ. Tia laser xuyên thủng tấm trước, rồi mới chạy vòng theo biên dạng. Muốn kim loại nóng chảy thoát khỏi khe cắt gọn gàng, đường kính lỗ phải ít nhất bằng độ dày tấm. Nhỏ hơn ⌀ 1 × t, tia laser sẽ làm chảy lại chính mép lỗ khi chạy vòng. Kết quả là lỗ bị côn, xỉ bám mặt dưới và bu lông không lắp vừa.
| ĐỘ DÀY TẤM t | ⌀ TỐI THIỂU: THÉP · O₂ | ⌀ TỐI THIỂU: INOX · N₂ |
|---|---|---|
| 1,5 mm | ⌀ 1,5 | ⌀ 1,8 |
| 3 mm | ⌀ 3,0 | ⌀ 3,6 |
| 6 mm | ⌀ 6,0 | ⌀ 7,2 |
| 10 mm | ⌀ 10,0 | – |
Inox dày trên 8 mm: vui lòng trao đổi trước với xưởng, vì loại khí cắt còn tùy yêu cầu về mép cắt.
Cần lỗ nhỏ hơn thì xưởng sẽ cắt dấu tâm, rồi khoan lỗ ở công đoạn sau. Cách này hầu như luôn rẻ hơn là cố cắt bằng laser.
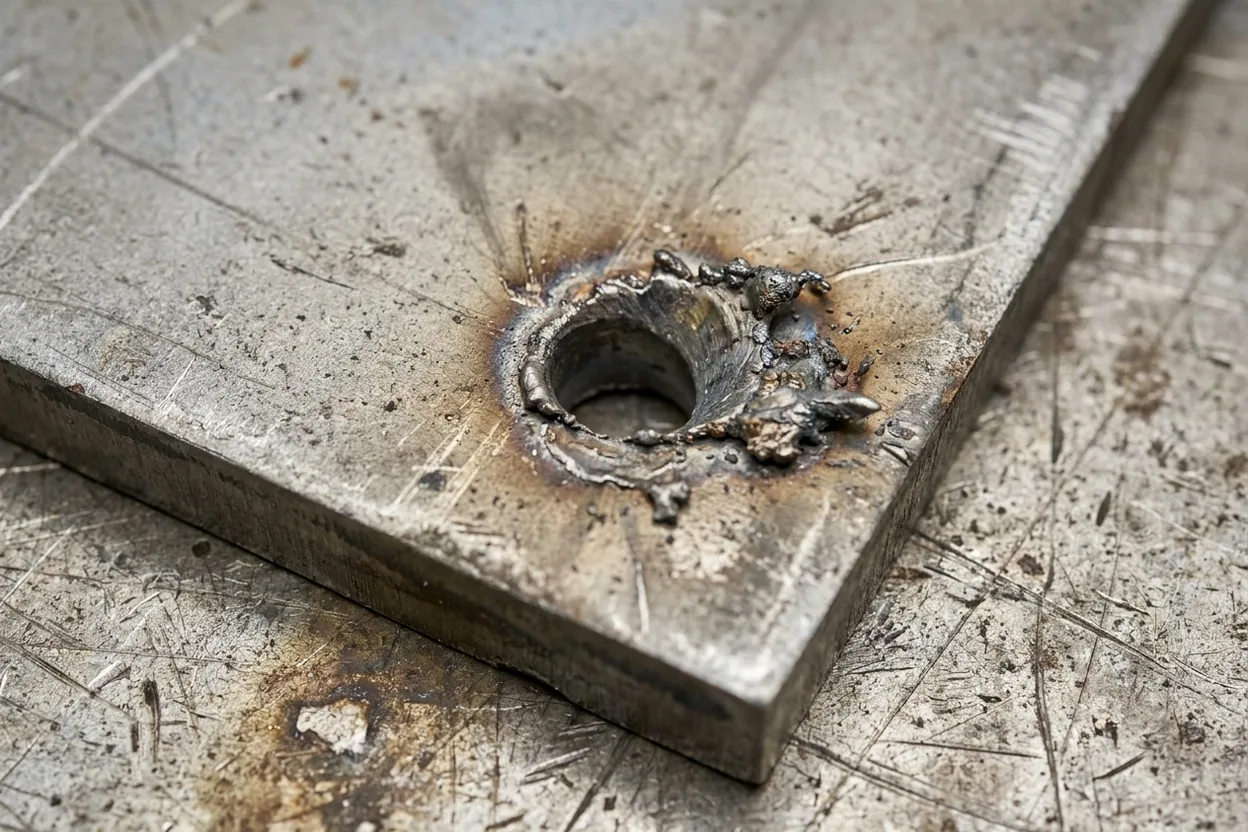
Lỗ, rãnh quá sát mép
Đường cắt nào cũng truyền nhiệt vào chi tiết. Lỗ nằm quá sát mép sẽ để lại một dải kim loại mỏng bị nung nóng từ cả hai phía cùng lúc. Dải này dễ cong vênh, đổi màu, thậm chí bị đứt hẳn. Hai lỗ hoặc rãnh đặt quá gần nhau cũng vậy.
Nếu hình dạng bắt buộc phải giữ (như mép gấp, khớp bản lề), vui lòng báo trước. Xưởng có thể giảm tốc độ cắt và xuyên lỗ theo chế độ xung, nhưng việc này phải được tính trong báo giá từ đầu, không để đến lúc lên máy mới xử lý.
Tia laser cũng có bề rộng như một con dao. Thiết kế có tính đến bề rộng đó thì cắt sẽ suôn sẻ.
Góc trong không bo tròn
Trên CAD, góc trong vuông sắc vẽ rất dễ, nhưng tia laser có khe cắt 0,2 mm thì không cắt ra được góc như vậy. Gặp góc này, máy phải giảm tốc đến khi dừng hẳn, dừng tại chỗ một chút, và để lại một vết cháy khuyết đúng chỗ chi tiết tập trung ứng suất nhiều nhất.
Góc ngoài thì không sao, tia laser chỉ việc chạy qua. Chỉ góc trong mới buộc tia laser phải đổi hướng ngay tại một điểm.
Trước khi xuất file
Ba quy tắc trên là về hình dạng chi tiết. Còn bản thân file thì cần năm thói quen sau, đúng như danh sách dán trên máy tính xếp phôi của xưởng:
- 01 Tỷ lệ 1:1, đơn vị milimét Cạnh 100 mm mà đo ra 3,937 là file gốc đang dùng inch. Xưởng phát hiện được phần lớn trường hợp, nhưng không phải tất cả.
- 02 Explode chữ và kích thước thành đường nét Font chữ không đi kèm theo file. Chữ hay kích thước chưa explode sẽ bị bỏ qua khi xếp phôi.
- 03 Xóa nét trùng, nét chồng Các đường chồng lên nhau sẽ bị cắt hai lần: nhiệt gấp đôi, mép cắt bị cháy.
- 04 Đóng kín mọi biên dạng Hở dưới 0,01 mm cũng đủ làm đứt đường chạy dao.
- 05 Ghi vật liệu và độ dày ngay trong tên file Tên như bracket_SS304_2.0.dxf đã trả lời sẵn ba câu hỏi, khỏi phải email qua lại.
Chưa chắc file đã đạt yêu cầu?
