
手记编号 N-01
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年6月24日
比例 1:1 · MM
阅读时长 6 分钟
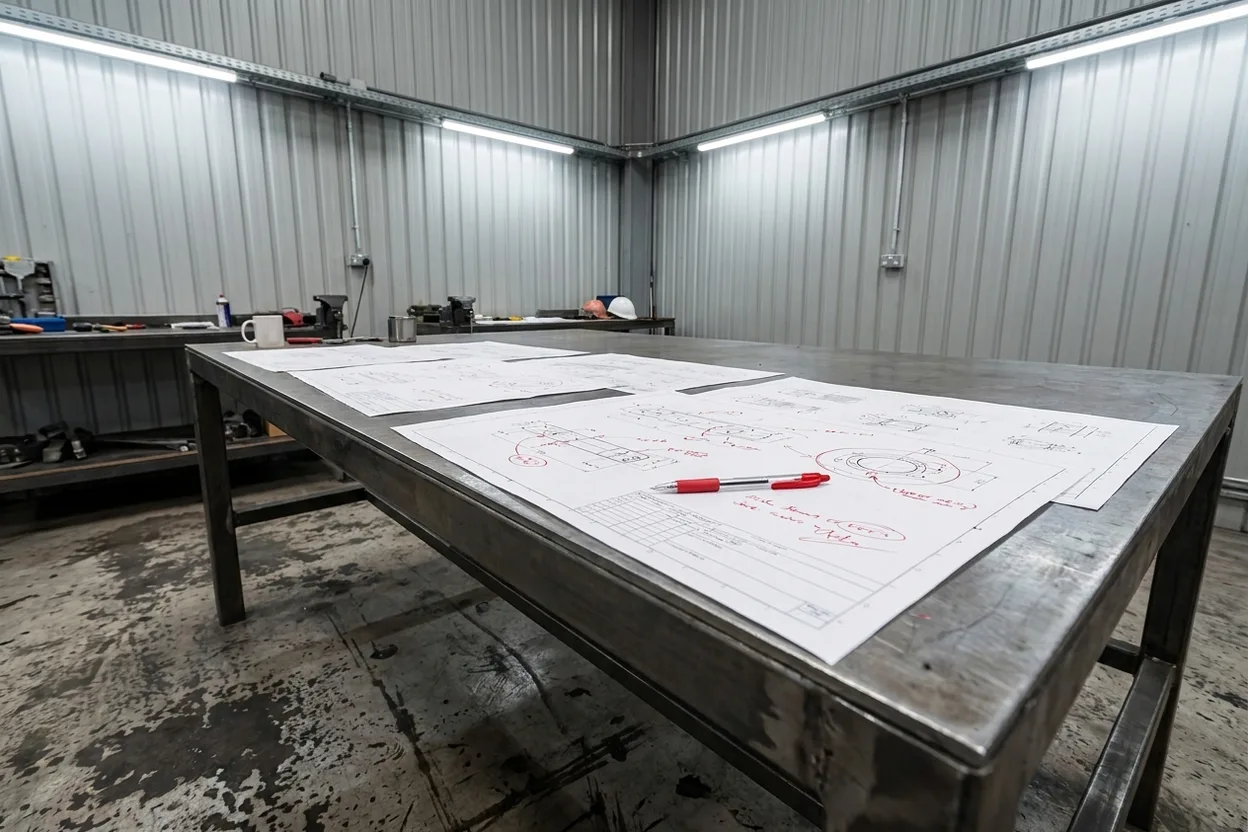
封面 · 3 mm 碳钢图纸上的红笔批注,等待修改
00 文件为什么被退回
文件为什么被退回
上个月我们为412个 DXF 文件报了价。其中38个在一张板都还没动之前,就带着红笔批注退回给了客户,而且几乎全都违反了同样三条规则中的一条。
这跟画图习惯无关,而在于一道0.2 mm 宽的光束实际会对熔融金属产生什么作用。把这三条规则记住,您的文件就能从收件箱直接进入排版,24小时报价才真的能在24小时内出来。
01 孔径
孔径小于板厚
激光不是钻孔,而是先穿孔,再沿轮廓绕一圈。要让熔融金属顺利从割缝中排出,孔径至少要等于板厚。小于⌀ 1 × t,光束绕圈时会把自己刚切的边重新熔化,结果是孔有锥度、底面挂渣,螺栓也装不顺。
| 板厚 t | 最小 ⌀:碳钢 · O₂ | 最小 ⌀:不锈钢 · N₂ |
|---|---|---|
| 1.5 mm | ⌀ 1.5 | ⌀ 1.8 |
| 3 mm | ⌀ 3.0 | ⌀ 3.6 |
| 6 mm | ⌀ 6.0 | ⌀ 7.2 |
| 10 mm | ⌀ 10.0 | – |
8 mm 以上的不锈钢,请先和我们沟通,选什么气体取决于您需要什么样的切割面。
需要更小的孔?可以让我们用激光只打一个中心定位点,后道再钻孔,这几乎总比跟光束较劲便宜。
图 01
02 边距
特征贴着板边
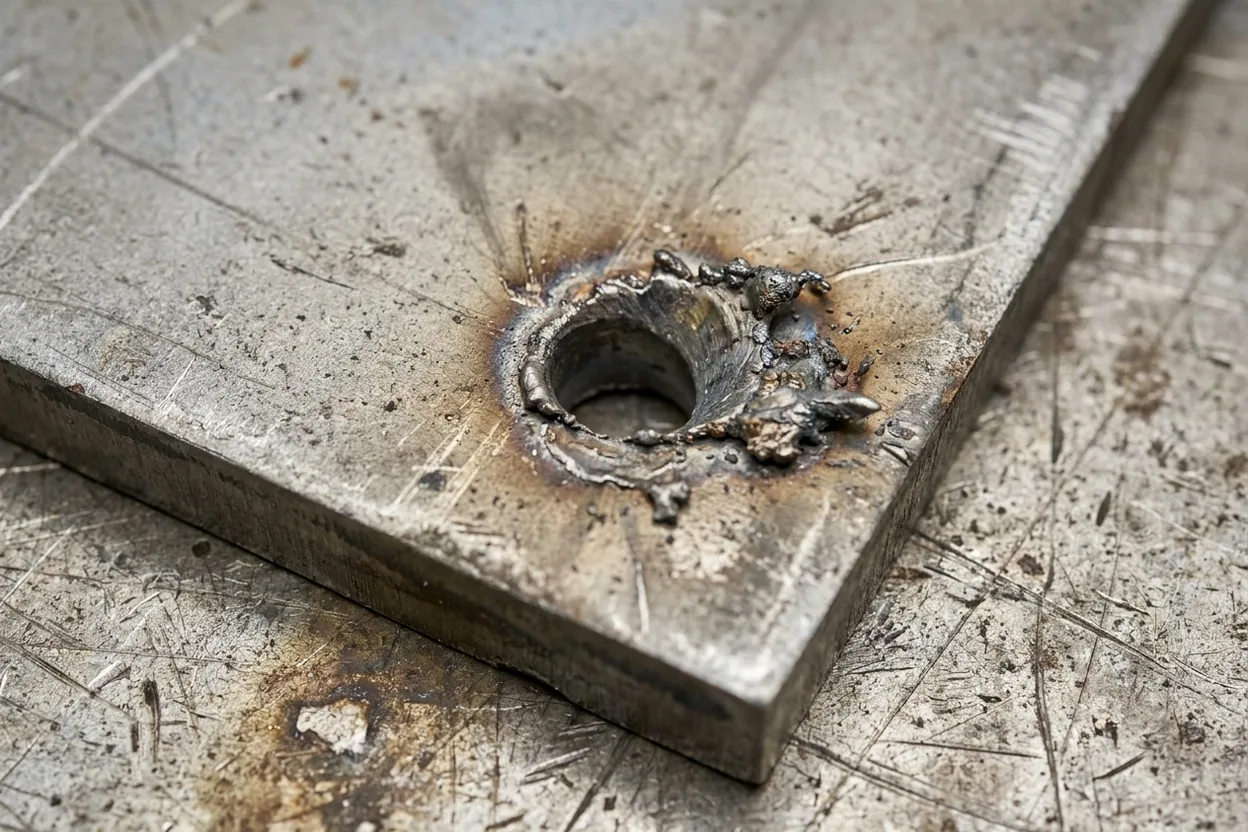
每一刀切割都会把热量带进零件。孔离板边太近,中间剩下的一条薄金属会同时从两侧受热,结果就是变形、变色,甚至整条烧断。两个特征挤得太近也是同样的道理。
如果形状实在不能改,比如翻边、铰链卷耳,请提前告诉我们。我们可以降低切割速度、改用脉冲穿孔,但这要在报价阶段就定下来,而不是等上了机床才发现。
“
光束是一把有宽度的刀。设计时把这个宽度算进去,它就会乖乖听话。
03 内角
内角没有圆角
CAD 里可以随手画出绝对尖锐的内角,但割缝0.2 mm 的光束切不出来。硬要切,机器会减速直到停下,在原地停留,正好在零件应力集中的地方烧出一个缺口。
外角没有问题,光束直接走过去就行。只有内角才要求它在一个点上转向。
04 导出之前
导出之前
几何上有三条规则,文件本身还有五个好习惯。下面就是贴在我们排版电脑上方的那张清单:
- 01 1:1比例,单位为毫米 如果100 mm 的边量出来是3.937,说明文件用的是英寸。大部分我们能发现,但不是全部。
- 02 文字和尺寸标注炸开成线条 字体不会随文件一起传过来。凡是还没炸开的对象,排版时都会被跳过。
- 03 删除重复和重叠的线 重叠的线会被切两次:热量加倍,边缘烧焦。
- 04 所有轮廓都要闭合 哪怕小于0.01 mm 的缺口,也会让刀路断开。
- 05 文件名里写上材质和板厚 像 bracket_SS304_2.0.dxf 这样的文件名,能省掉三封来回确认的邮件。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-02 O₂ 还是 N₂:辅助气体如何影响切口和成本 2026年6月12日 · 5 分钟阅读图纸 3 · N-03 折弯半径速查表:碳钢、不锈钢、铝 2026年5月28日 · 7 分钟阅读图纸 4 · N-04 哪些公差花钱,哪些不花钱 2026年5月15日 · 6 分钟阅读
下一步
上传 DXF 文件 不确定文件能不能过?
