
筆記編號 N-01
分類 可製造性設計(DFM)
繪圖 TRẦN MINH QUÂN
日期 2026年6月24日
比例 1:1 · MM
閱讀時間 6 分鐘
封面 · 3 mm 碳鋼圖面上的紅筆標註,等待修改
00 圖檔為什麼被退回
圖檔為什麼被退回
上個月我們報價了412個 DXF 圖檔。其中38個在任何一張板材上機之前,就帶著紅筆標註退回給客戶,而且幾乎全都違反了同樣三條規則中的一條。
這跟畫圖習慣無關,而是一道0.2 mm 寬的光束,實際會對熔融金屬造成什麼影響。把這三條規則記住,您的圖檔就能從收件匣直接進入排版,24小時報價才真的能在24小時內完成。
01 孔徑
孔徑小於板厚
雷射不是鑽孔,而是先穿孔,再沿著輪廓繞一圈。要讓熔融金屬順利從切縫排出,孔徑至少要等於板厚。小於⌀ 1 × t,光束繞圈時會把自己剛切的邊再熔一次,結果就是孔有錐度、底面掛渣,螺栓也鎖不順。
| 板厚 t | 最小 ⌀:碳鋼 · O₂ | 最小 ⌀:不鏽鋼 · N₂ |
|---|---|---|
| 1.5 mm | ⌀ 1.5 | ⌀ 1.8 |
| 3 mm | ⌀ 3.0 | ⌀ 3.6 |
| 6 mm | ⌀ 6.0 | ⌀ 7.2 |
| 10 mm | ⌀ 10.0 | – |
8 mm 以上的不鏽鋼,請先跟我們討論,要用什麼氣體,取決於您需要什麼樣的切割面。
需要更小的孔?可以請我們用雷射只打一個中心定位點,後續再鑽孔,這幾乎總是比跟光束硬拚便宜。
圖 01
02 邊距
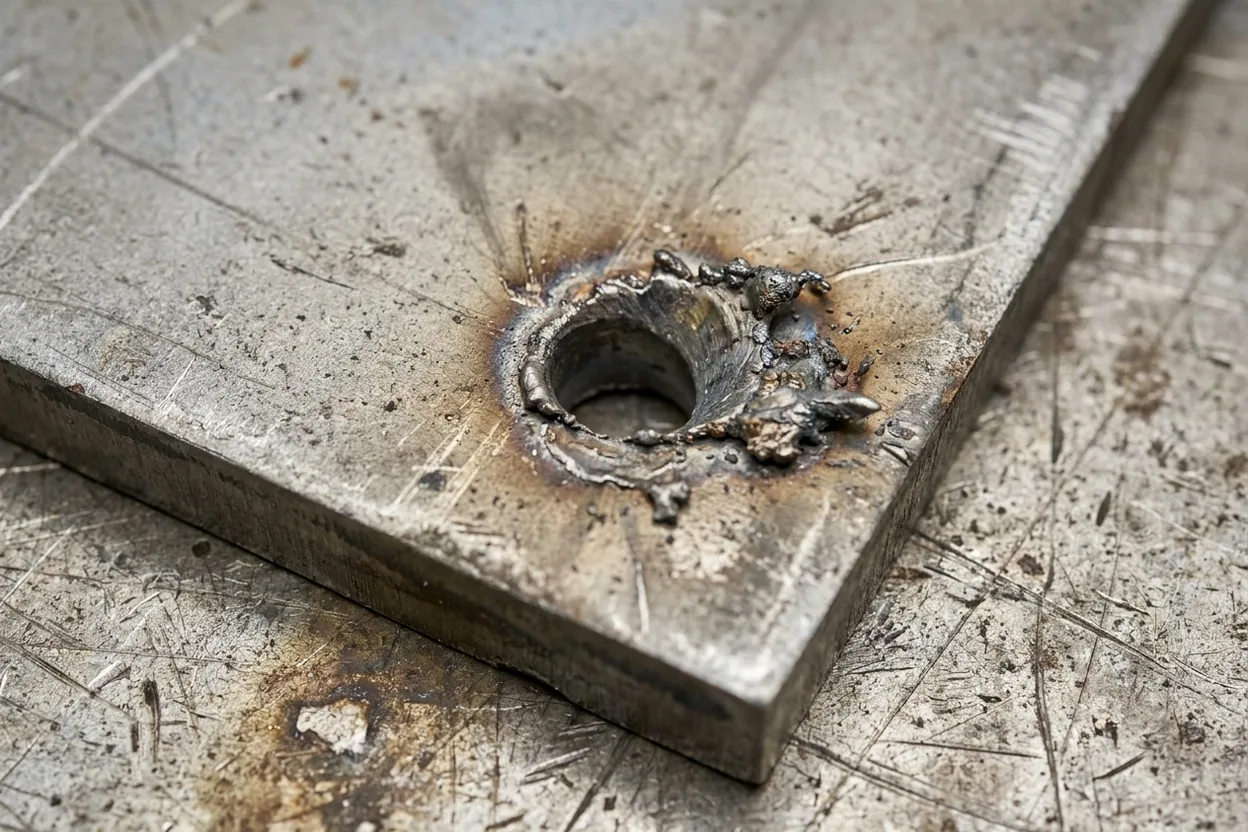
特徵緊貼板邊
每一道切割都會把熱量帶進零件。孔離板邊太近,中間剩下的一條薄金屬會同時從兩側受熱,結果就是變形、變色,甚至整條燒斷。兩個特徵擠得太近也是同樣道理。
如果形狀真的不能改,例如折邊、鉸鏈捲耳,請事先告訴我們。我們可以降低進給速度、改用脈衝穿孔,但這要在報價階段就決定,而不是等上了機台才發現。
“
光束是一把有寬度的刀。設計時把這個寬度算進去,它就會乖乖配合您。
03 內角
內角沒有圓角
CAD 可以隨手畫出絕對尖銳的內角,但切縫0.2 mm 的光束切不出來。硬要切,機器會減速到停止、在原地停留,正好在零件應力集中的地方燒出一個缺口。
外角沒問題,光束直接走過去就好。只有內角才會要求它在一個點上轉向。
04 匯出之前
匯出之前
幾何形狀有三條規則,圖檔本身還有五個好習慣。下面就是貼在我們排版電腦上方的那張清單:
- 01 1:1比例,單位為 mm 如果100 mm 的邊量出來是3.937,代表圖檔用的是英吋。大部分我們抓得到,但不是全部。
- 02 文字和尺寸標註分解成線條 字型不會跟著檔案走。凡是還沒分解的物件,排版時都會被略過。
- 03 刪除重複和重疊的線 重疊的線會被切兩次:熱量加倍,邊緣燒焦。
- 04 所有輪廓都要封閉 即使小於0.01 mm 的缺口,也會讓刀具路徑斷開。
- 05 檔名寫上材質和板厚 像 bracket_SS304_2.0.dxf 這樣的檔名,能省掉三封來回確認的郵件。
繪圖 TRẦN MINH QUÂN · 現場工程師
· 已在現場確認
圖面 2 · N-02 O₂ 還是 N₂:輔助氣體對切邊與成本的影響 2026年6月12日 · 5 分鐘閱讀圖面 3 · N-03 折彎半徑速查表:碳鋼、不鏽鋼、鋁 2026年5月28日 · 7 分鐘閱讀圖面 4 · N-04 哪些公差要花錢,哪些不用 2026年5月15日 · 6 分鐘閱讀
下一步
上傳 DXF 圖檔 不確定圖檔能不能過?
