
← 车间手记 N-02
更新于 2026年6月12日O₂ 还是 N₂:辅助气体对切割断面和加工费的影响
把熔融金属吹出切缝的辅助气体,同时决定了断面的外观、能不能直接喷涂,以及一部分加工成本。本文说明氧气和氮气各自适合什么情况。
材料 5 分钟阅读 作者 TRẦN MINH QUÂN · 现场工程师
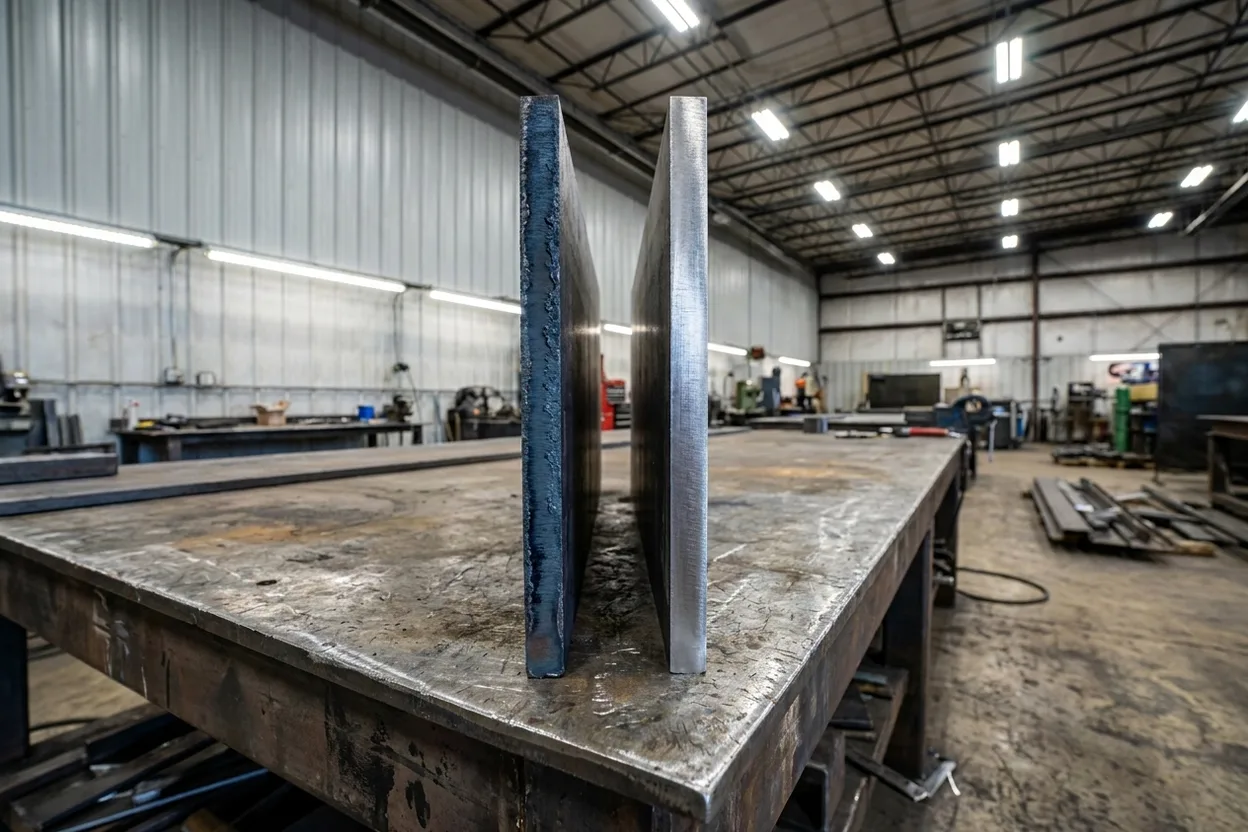
同一种钢板:O₂ 断面(左),N₂ 断面(右) 示意图
01
辅助气体不只是吹渣
光纤激光把金属熔化成一条细线,再由一股高速气流把熔融金属吹出切缝。但这股气体不只负责清渣:选哪种气体,会影响切割速度、断面外观、能不能直接喷涂,还有一部分运行成本。我们常用的有两种,而它们的优缺点正好相反。
02
氧气:切得快,但会留下氧化层
氧气不只是吹渣,它会和钢发生燃烧反应,反应本身还会放热。有了这部分额外能量,切厚碳钢板比用氮气更快,能切的厚度也更大。代价是反应会在断面上留下一层薄薄的氧化层,也就是一眼就能认出的发黑、略粗糙的断面。喷涂或焊接前必须把它清理掉,否则涂层附着不牢,焊缝也可能出现气孔。
03
氮气:断面干净,但成本高
氮气是惰性气体,只把熔融金属吹走而不参与反应,所以断面光亮、干净、无氧化,不用额外处理就能直接喷涂或焊接。对不锈钢和铝来说,氮气是唯一正确的选择,用氧气切会变色或氧化。代价在成本上:氮气切割速度较慢,而且要用大量高压气体,所以每米切割成本比氧气高。
04
什么活用什么气
| 材料 | 常用气体 | 原因 |
|---|---|---|
| 不锈钢 | N₂ | 断面光亮;用 O₂ 会氧化 |
| 铝 | N₂ | 切口干净;用 O₂ 会变色 |
| 碳钢:厚板、结构件 | O₂ | 更快、更便宜;断面之后会清理 |
| 碳钢:需直接喷涂/焊接 | N₂ | 不用先去氧化层 |
决定因素几乎总是切割边下一步要做什么。所以请告诉我们零件是要喷涂、焊接,还是直接外露使用。
选气体要看切割之后的工序,而不是只看切割本身。切出什么样的断面,喷涂师傅接手的就是什么样。
更多手记 全部手记 →
下一步
获取报价 切完还要喷涂或焊接? 告诉我们切割边下一步要做什么,我们会选合适的气体,免得到了喷涂线才发现氧化层的麻烦。
