
O₂ مقابل N₂: ما يفعله غاز المساعدة بحافة القطع، وبفاتورتكم
الغاز الذي يطرد المعدن المنصهر من مسار القطع يحدد أيضًا شكل الحافة، وهل هي جاهزة للدهان، وجزءًا من التكلفة. الأكسجين أم النيتروجين: متى يكون كل منهما الخيار الأنسب.
الغاز يفعل أكثر من تنظيف مسار القطع
يصهر ليزر الألياف خطًا ضيقًا من المعدن، وتطرد نفثة من الغاز المعدن المنصهر من شق القطع. وهذا الغاز ليس مجرد أداة تنظيف: فالغاز الذي نختاره يغيّر سرعة القطع، وشكل الحافة، وإمكانية دهانها مباشرة، وجزءًا من تكلفة التشغيل. نستخدم غازين، وكل منهما يشدّ في اتجاه معاكس للآخر.
الأكسجين: سريع، لكنه يترك قشرة
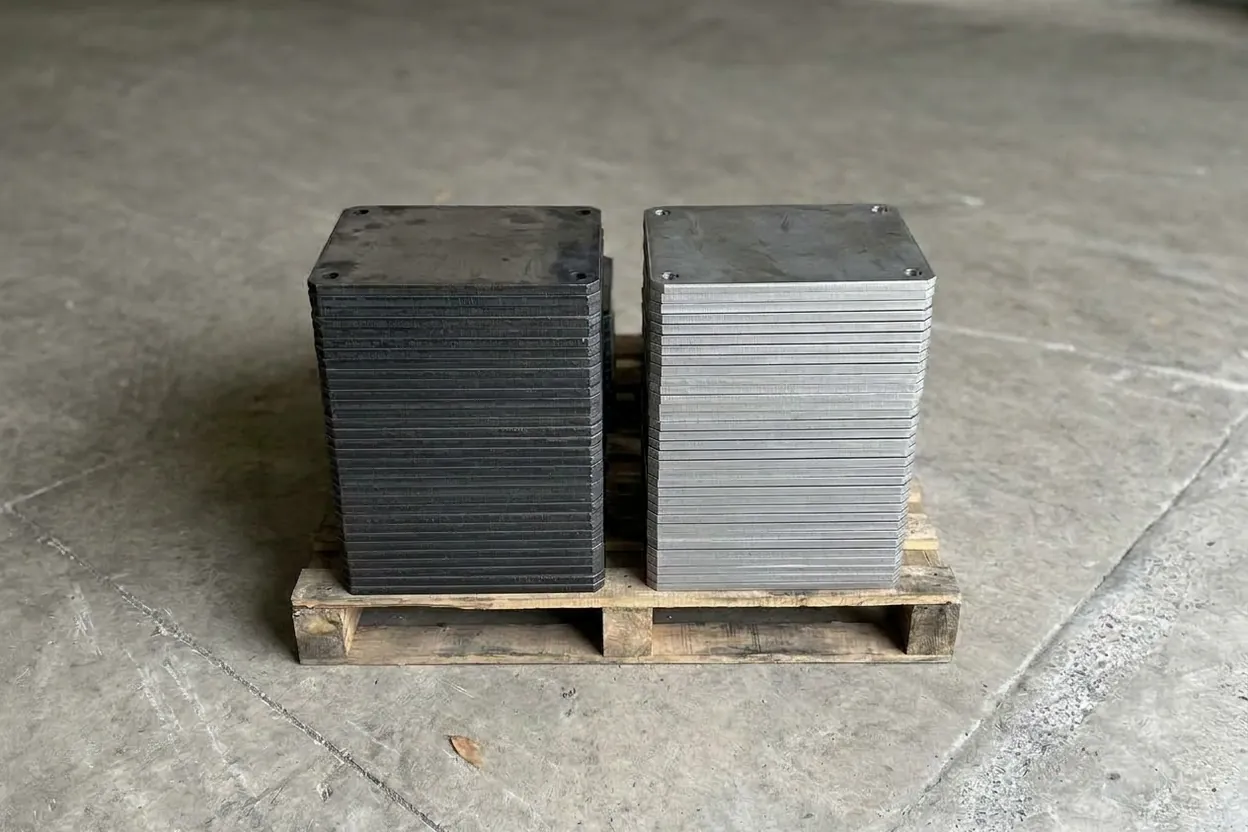
الأكسجين لا ينظّف مسار القطع فحسب، بل يحترق مع الفولاذ، ويضيف هذا التفاعل حرارة من عنده. وتتيح لنا هذه الطاقة الإضافية قطع الفولاذ الطري السميك بسرعة أكبر وبسماكات أكبر مما يتيحه النيتروجين. لكن المشكلة أن التفاعل يترك على الحافة قشرة أكسيد رقيقة، هي ذلك الوجه الداكن الخشن قليلًا الذي يكشفه، ويجب تنظيفها قبل الدهان أو اللحام، وإلا فلن يلتصق التشطيب جيدًا وقد يصبح اللحام مساميًا.
النيتروجين: نظيف، لكنه مكلف
النيتروجين غاز خامل: يطرد المعدن المنصهر دون أن يتفاعل معه، فتخرج الحافة لامعة ونظيفة وخالية من الأكسيد، جاهزة للدهان أو اللحام دون تحضير إضافي. وهو الخيار الصحيح الوحيد للفولاذ المقاوم للصدأ والألومنيوم، اللذين كان لونهما سيتغير أو كانا سيتأكسدان مع الأكسجين. والمقابل هو المال: النيتروجين يقطع أبطأ ويستهلك كمية كبيرة من الغاز تحت ضغط عالٍ، لذا يكلّف المتر الواحد من القطع بالنيتروجين أكثر من القطع بالأكسجين.
أي غاز لأي عمل
| المادة | الغاز المعتاد | السبب |
|---|---|---|
| ستانلس | N₂ | حافة لامعة؛ O₂ كان سيؤكسدها |
| ألومنيوم | N₂ | قطع نظيف؛ O₂ يغيّر اللون |
| فولاذ طري: سميك، إنشائي | O₂ | أسرع وأرخص؛ الحافة تُنظَّف لاحقًا |
| فولاذ طري: جاهز للدهان/اللحام | N₂ | لا أكسيد يجب إزالته أولًا |
السؤال الحاسم يكاد يكون دائمًا: ماذا سيحدث للحافة بعد ذلك؟ لذا أخبرونا إن كانت ستُدهَن، أو تُلحَم، أو تبقى ظاهرة.
اختاروا الغاز من أجل الخطوة التي تلي القطع، لا من أجل القطع نفسه. الحافة التي تتركونها هي الحافة التي يرثها عامل الدهان.
ستُدهَن القطعة أو تُلحَم بعد ذلك؟ أخبرونا بما سيحدث للحافة بعد القطع، وسنختار الغاز المناسب لها، فلا مفاجآت أكسدة على خط الدهان.
