
哪些公差花钱,哪些不花钱
严公差用在该用的地方,钱花得值;处处都卡同样的公差,只会让账单变大。本文讲哪些地方的精度不用额外花钱、哪些地方误差会累积,以及怎样只标零件真正需要的公差。
手记编号 N-04
分类 可制造性设计(DFM)
制图 TRẦN MINH QUÂN
日期 2026年5月15日
比例 1:1 · MM
阅读时长 6 分钟
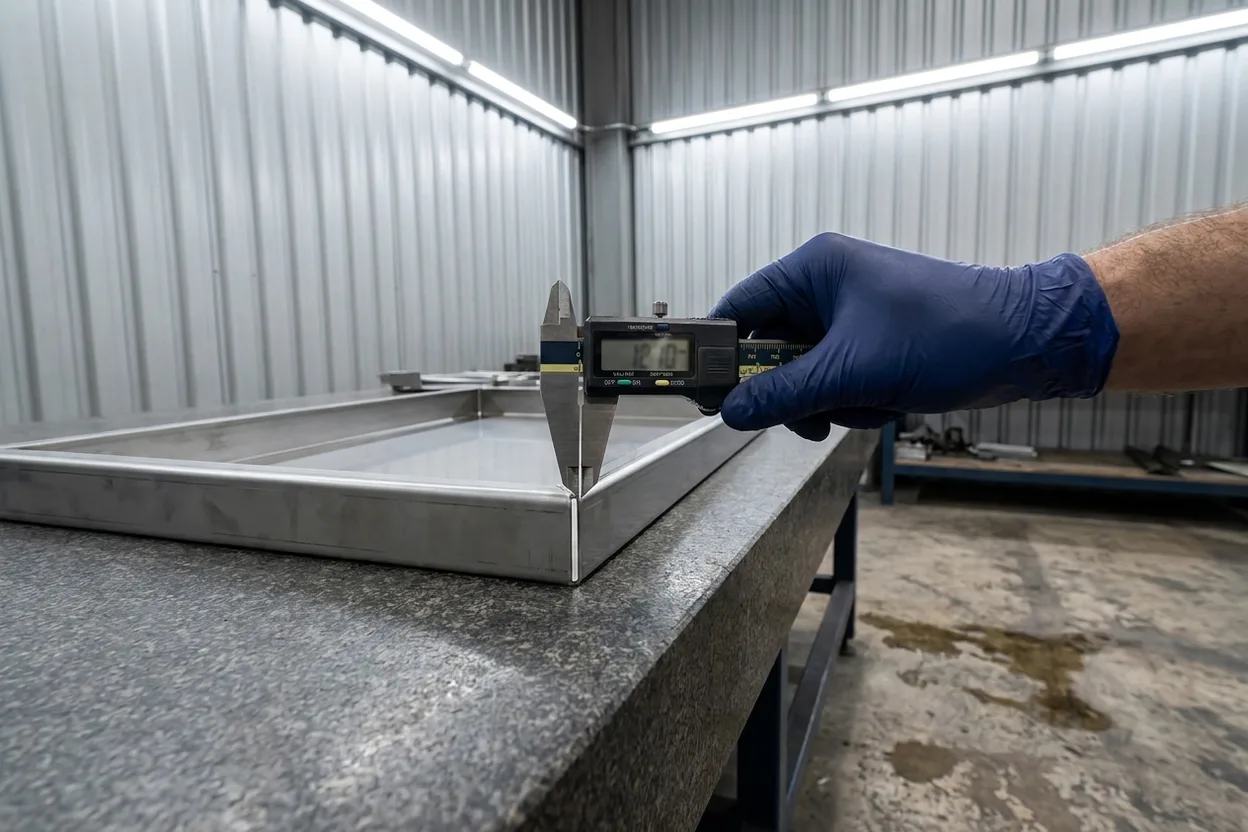
切割的±0.1不加钱,跨三道折弯的±0.1就不一样了
00 公差 = 成本
公差是价格,不是愿望
很多人习惯给每个尺寸都标上±0.1 mm,图个“保险”。但公差是在要求工厂多下功夫:放慢速度、多做检验,有时还要加一道工序。每收紧一个公差,成本就往上加一点。好图纸的功夫不在于处处卡严,而在于分清哪两三个部位必须配合到位,其余的放宽。
01 切割边
切割特征精度高,几乎不加钱
激光切割特征的精度大约在±0.1 mm,而且不额外收费,因为光束本身就这么准。所以平板零件的孔径、孔距和外轮廓,是要精度最便宜的地方。能用切割特征做基准的地方尽量用,精度就等于白送。
02 折弯累积误差
折弯误差会累积
每折一道弯,都会带来两个小误差:角度(通常±0.5°~±1°)和折弯线的位置(零点几毫米)。折一道没问题,但误差会累积:连续三道折弯,某个特征就可能偏离名义尺寸半毫米甚至更多,因为每道折弯都以上一道为基准。跨多道折弯的尺寸,要卡严最费钱。
| 特征 | 常规公差 | 收紧公差的成本 |
|---|---|---|
| 切割孔 / 切割边 | ±0.1 mm | 不加钱 |
| 单道折弯角度 | ±0.5~1° | 低 |
| 跨1道折弯的尺寸 | ±0.2~0.3 mm | 低 |
| 跨3道折弯的尺寸 | ±0.5 mm+ | 高,需要工装 |
| 焊接组件 | ±0.5~1 mm+ | 高,受热会变形 |
跨多道折弯的尺寸要卡严,我们得上工装。真需要时值得,不需要时就是浪费。
03 焊接件
焊接件会变形
焊接会把大量热量带进零件,热量会让金属变形。所以不提前采取措施的话,焊接组件是车间里公差最松的东西。我们用工装和热量均衡的焊接顺序来控制焊接件的公差,但焊接件要“卡严”,是要花真金白银的。如果焊接框架上的某个孔或安装面必须精确,最省钱的办法往往是焊接时留一点余量,焊完再单独机加工这一处。
“
告诉我们哪三个尺寸必须准,我们就围绕这三个尺寸安排生产。要是四十个尺寸都说关键,那就只能围绕您的预算来安排了。
04 怎么标公差
公差标在值得的地方
- 01 一个明确的基准 从同一个基准标注尺寸,不要链式标注。
- 02 只在配合处卡严 配合孔、轴承孔、安装面,而不是每一条边。
- 03 合理的一般公差 其余尺寸统一按±0.5 mm,图纸更实在,价格也降得下来。
- 04 标出少数关键尺寸 标明必须配合到位的两三处,我们会围绕它们安排加工。
制图 TRẦN MINH QUÂN · 现场工程师
· 已在车间核实
图纸 2 · N-03 折弯半径速查表:碳钢、不锈钢、铝 2026年5月28日 · 7 分钟阅读图纸 3 · N-20 折弯设计规则:最小折边、止裂槽和孔到折弯线的距离 2026年6月28日 · 6 分钟阅读图纸 4 · N-01 90%的 DXF 退图,都出在这三条设计规则上 2026年6月24日 · 6 分钟阅读
下一步
获取报价 不确定哪里该标公差?
