
工廠筆記 · 製程流程卡 REV. 2026年4月12日
彎管加工一步步來:從直管到完工零件
彎好的管子看似簡單,其實藏著不少功夫。本文跟著一支管材,從直管做到檢驗完成的零件:夾管、拉彎,以及我們如何抵銷回彈,讓角度剛好到位。
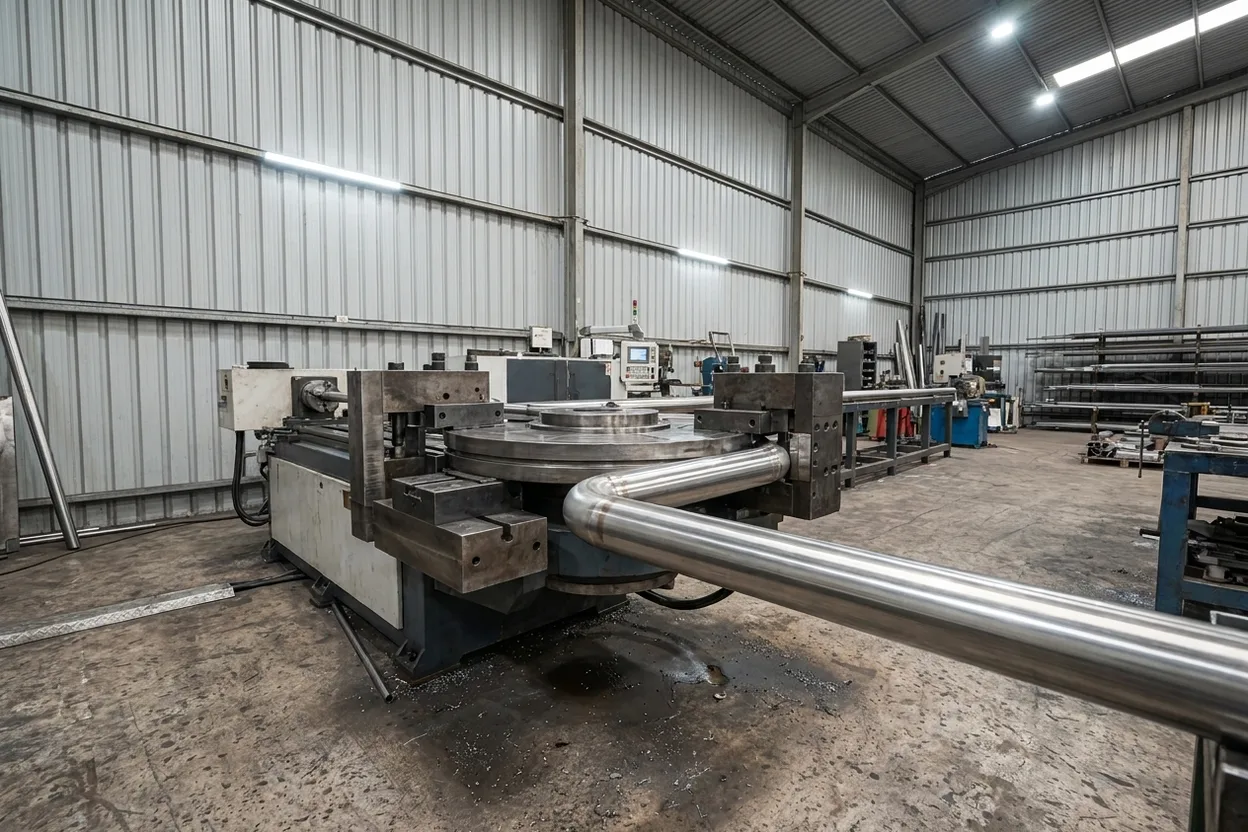
直管進,彎好的零件出 示意圖 · 彎管機
製程 10
切割定長
工作站 · 雷射切管一開始是一支直管。雷射切管機把它切到所需長度,並在同一次裝夾中,把之後要和其他零件接合處的孔、槽或魚口一併切好,所以彎完的管子可以直接組裝,不必再上另一台機器開缺口。這一步的長度一定要算對:每個彎都會吃掉一定量、可以事先算出的材料,我們在切管時就先把它算進去。
製程 20
上料與夾緊
工作站 · 彎管機管材裝上迴轉拉彎式彎管機,夾在與管徑完全吻合的彎管模上。管壁薄或彎曲半徑小時,會在管內放入芯棒,從內部撐住管子;沒有芯棒,管子在彎曲處就會壓扁或起皺。彎管模和芯棒都是依管材規格配的模具,所以選用常見尺寸,加工費就比較低。
製程 30
拉彎
工作站 · 彎管模彎管模旋轉,把管子繞著模具拉彎到程式設定的角度。彎曲外側被拉伸、內側被壓縮,芯棒則全程讓斷面保持圓形。有多個彎的零件,機器會在兩個彎之間旋轉並送料,讓每個彎彼此都落在正確的平面上。
製程 40
抵銷回彈
工作站 · 修正金屬在永久變形之前會先有彈性,所以模具一鬆開,管子就會回彈、張開幾度。這就是回彈;同一種管材、同一個半徑,回彈量是穩定的,所以我們量一次,就多彎剛好那麼多:彎到88°,回彈後剛好90°。客戶看到的是最後的角度,計算由機器完成。
每支管子一鬆開都會回彈。功夫不在阻止回彈,而在精確掌握回彈多少,搶先一步彎到位。便條 · 貼在排版電腦上
製程 50
檢驗與交貨
工作站 · 最終檢驗每批的第一件都要對照圖面檢查:角度、彎與彎之間的旋轉角、總長,通常用檢具量測,放得進去就合格,放不進去就不合格。首件確認無誤後,設定就鎖定,整批都照這個設定生產。出貨的管件可以直接裝進您的組件:魚口切好、孔鑽好、角度彎到位。
待加工工單 全部筆記 →
開立新工單
洽詢管件加工 有管件要做?

