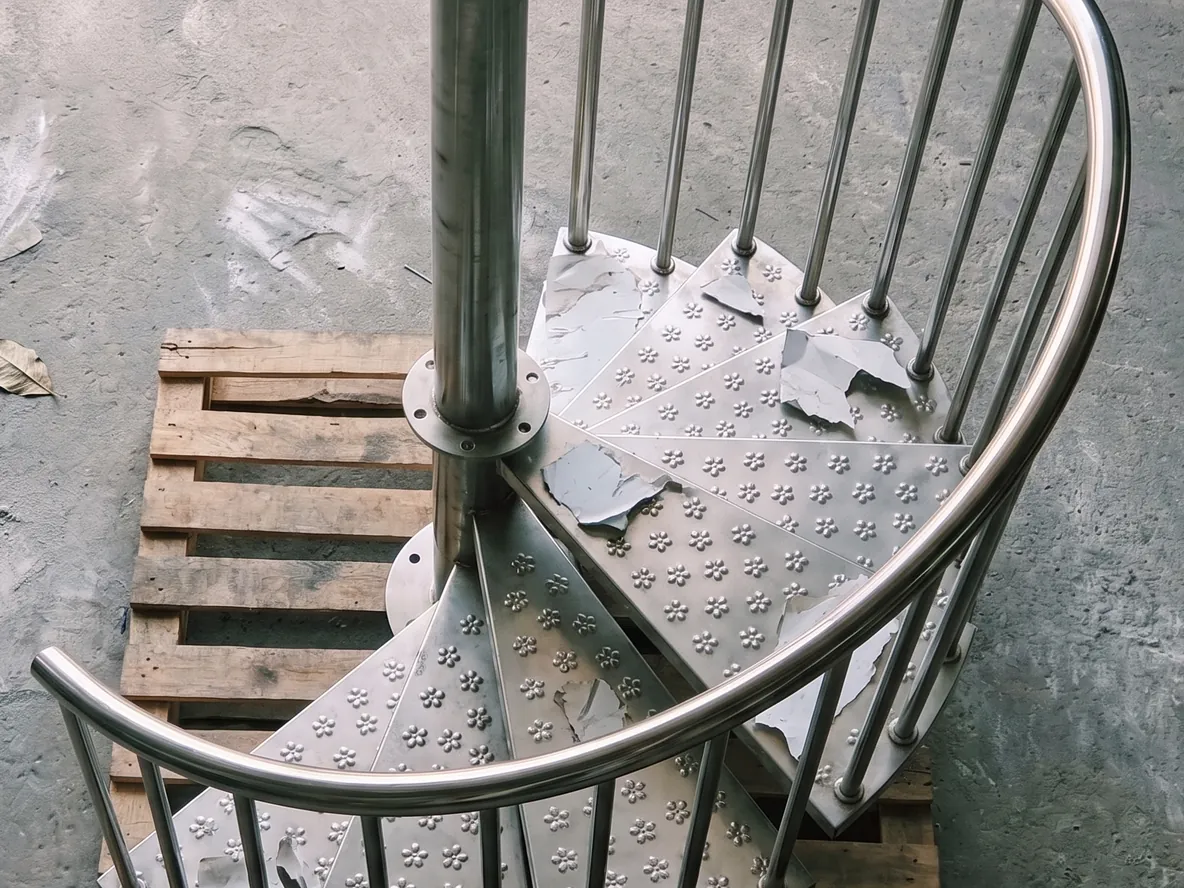
管曲げ、一歩ずつ:まっすぐな一本から仕上がり部品へ
曲げた管は単純に見えて、多くの職人技を隠しています。一本をまっすぐな材から検査済み部品まで追いかけ — クランプ、引き曲げ、そしてあなたの角度に着地させるため打ち消すスプリングバック。
長さに切る
ステーション · 管用レーザーまっすぐな一本から始まります。管用レーザーが寸法に切り、同じ段取りで、後に別部品と合う穴・長穴・端末合わせを加えます — だから曲げた管は、切り欠くための二台目の機械を要さず、組み立てられる状態で出てきます。ここで長さを正しく取るのが肝心:曲げは予測可能な量の材料を食うので、いまその分を見込みます。
載せてクランプ
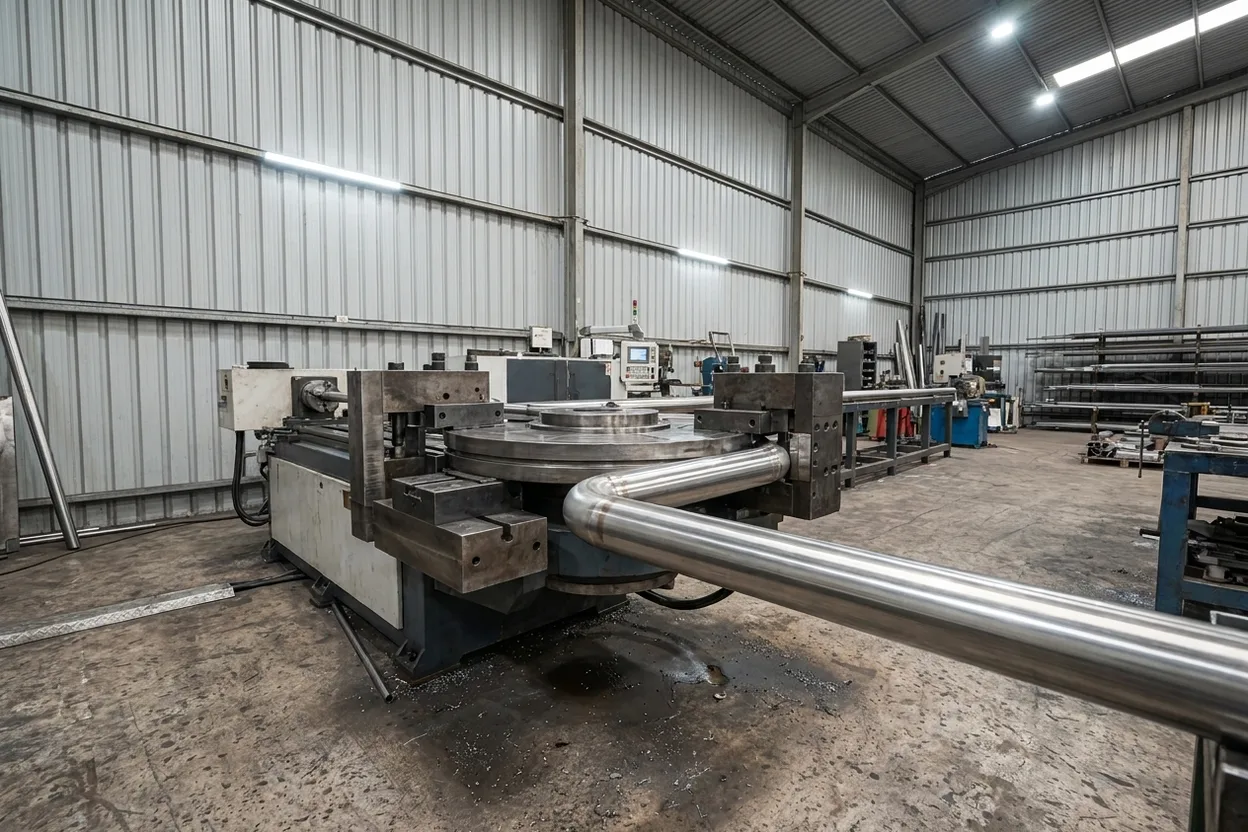
ステーション · 曲げ機管は回転引き曲げ機に載せられ、その正確な径に合わせて成形したダイに押し当てられます。薄肉やきつい半径には、内側から管を支えるマンドレルが入ります — なければ管は曲げで潰れるか皺になります。ダイとマンドレルは管に合わせた工具で、だから一般的な寸法に留めると仕事が安く保たれます。
引き曲げる
ステーション · ダイダイが回転し、管を自身の周りにプログラムした角度まで引きます。曲げの外側は伸び、内側は縮み、マンドレルがその間ずっと断面を丸く保ちます。曲げが複数ある部品では、機械が管を割り出し — 曲げの間に回転・送り — すべてが互いに正しい面に出るようにします。
スプリングバックを打ち消す
ステーション · 補正金属は永久変形の前に弾性を持つ — だからダイが離した瞬間、管は緩んで数度開きます。それがスプリングバックで、ある管と半径では一定なので、一度測って、ちょうどその分だけ過度に曲げます。90°に着地させるには 88°まで曲げる。お客様が見るのは仕上がった角度、計算は機械がやりました。
どの管も、離せば開き戻ります。技はそれを止めることではなく — どれだけかを正確に知り、角度で先回りすることです。ノートタグ · ネスティングPCに貼付
検査して引き渡す
ステーション · 最終確認ロットの一本目を図面と照合します — 角度、曲げ間の回転、全長 — たいてい合うか合わないかの治具で。正しければ段取りを固定し、残りのロットがそれに続きます。出ていくのは、端末合わせされ、穴あけされ、着地するよう曲げられて、あなたのアセンブリにそのまま入る管です。
作る管部品がある?