
파이프 벤딩 단계별 공정: 곧은 파이프 한 본에서 완성 부품까지
벤딩한 파이프는 단순해 보이지만 그 안에 많은 기술이 들어 있습니다. 곧은 파이프가 검사를 마친 부품이 되기까지, 클램핑과 드로우 벤딩, 그리고 원하는 각도가 나오도록 스프링백을 보정하는 과정을 따라갑니다.
길이 절단
작업장 · 파이프 레이저시작은 곧은 파이프 한 본입니다. 파이프 레이저가 정해진 길이로 절단하면서, 같은 세팅에서 나중에 다른 부품과 만날 자리에 구멍, 슬롯, 코핑까지 함께 가공합니다. 그래서 벤딩을 마친 파이프는 노칭을 위해 다른 장비를 거칠 필요 없이 바로 조립할 수 있습니다. 이 단계에서 길이를 정확히 잡는 것이 중요합니다. 벤딩부에서 소모되는 소재의 양은 미리 계산할 수 있으므로, 그만큼을 절단 단계에서 반영합니다.
장착과 클램핑
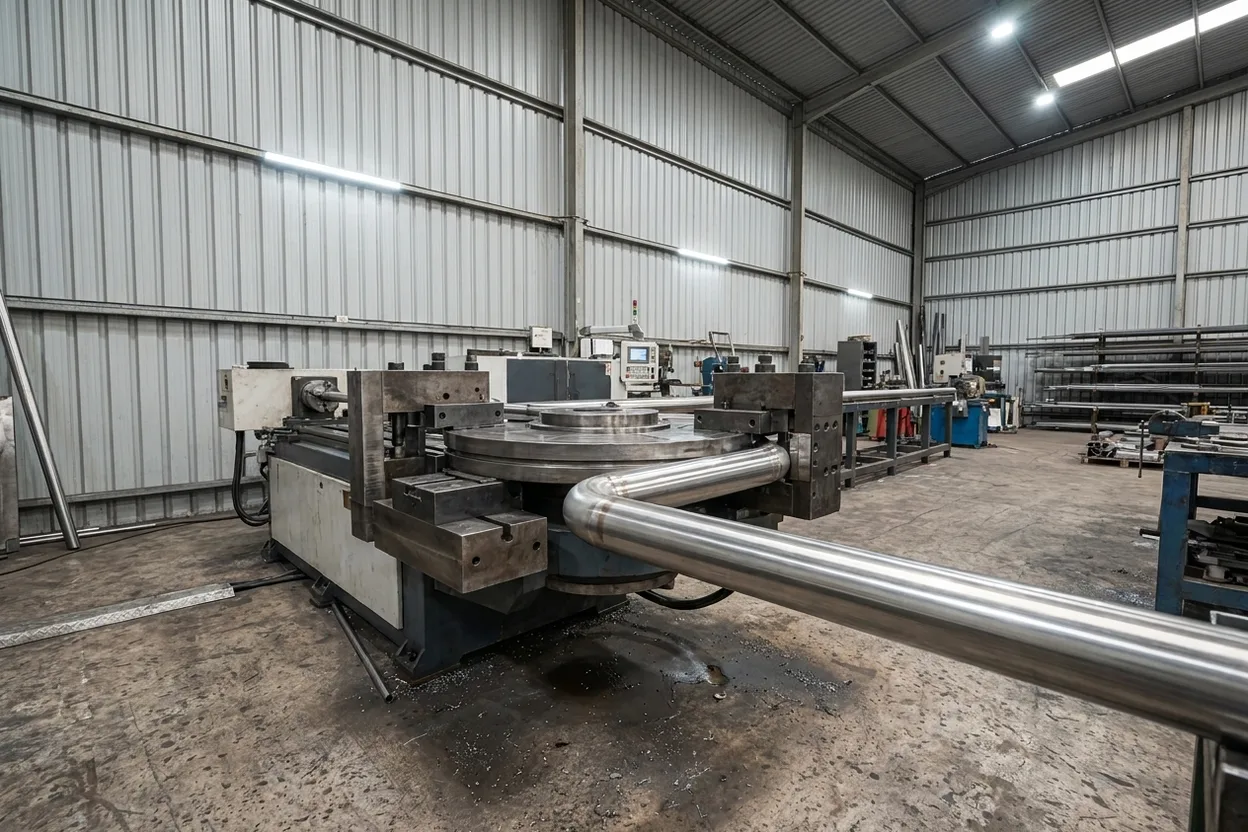
작업장 · 벤딩기파이프를 로터리 드로우 벤딩기에 장착하고, 파이프 지름에 정확히 맞춘 다이에 대고 클램핑합니다. 두께가 얇거나 벤딩 반경이 작으면 맨드릴을 파이프 안에 넣어 안쪽에서 받쳐 줍니다. 맨드릴이 없으면 벤딩부에서 파이프가 찌그러지거나 주름이 생깁니다. 다이와 맨드릴은 파이프 규격마다 맞춰야 하는 금형이므로, 흔히 쓰는 규격을 고르면 가공비를 낮출 수 있습니다.
드로우 벤딩
작업장 · 벤딩 다이다이가 회전하면서 파이프를 감아 당겨 프로그램된 각도까지 벤딩합니다. 벤딩부 바깥쪽은 늘어나고 안쪽은 압축되며, 그동안 맨드릴이 단면을 원형으로 유지합니다. 벤딩이 여러 개인 부품은 벤딩과 벤딩 사이에 장비가 파이프를 회전시키고 이송해 위치를 잡습니다. 그래서 모든 벤딩이 서로에 대해 올바른 평면에 놓입니다.
스프링백 보정
작업장 · 보정금속은 영구 변형되기 전에 먼저 탄성 변형을 합니다. 그래서 다이가 놓아 주는 순간 파이프가 풀리면서 몇 도 벌어집니다. 이것이 스프링백입니다. 같은 파이프, 같은 반경이라면 스프링백 양은 일정하므로, 한 번 측정한 뒤 정확히 그만큼 더 벤딩합니다. 88°까지 벤딩해 90°에 맞추는 식입니다. 고객님은 완성된 각도만 보시고, 계산은 장비가 합니다.
어떤 파이프든 놓으면 다시 벌어집니다. 기술은 그것을 막는 데 있지 않습니다. 얼마나 벌어질지 정확히 알고, 그만큼 앞질러 각도를 맞추는 데 있습니다.메모 · 네스팅 PC에 부착
검사 후 인도
작업장 · 최종 검사로트의 초도품은 도면과 대조해 벤딩 각도, 벤딩 간 회전각, 전체 길이를 검사합니다. 보통은 들어가면 합격, 안 들어가면 불합격인 검사 지그를 씁니다. 초도품이 합격하면 세팅을 고정하고 나머지 로트를 같은 조건으로 생산합니다. 출고되는 파이프는 코핑, 드릴링, 벤딩까지 끝나 있어 귀사의 조립품에 바로 들어갑니다.
제작할 파이프 부품이 있으신가요?

